


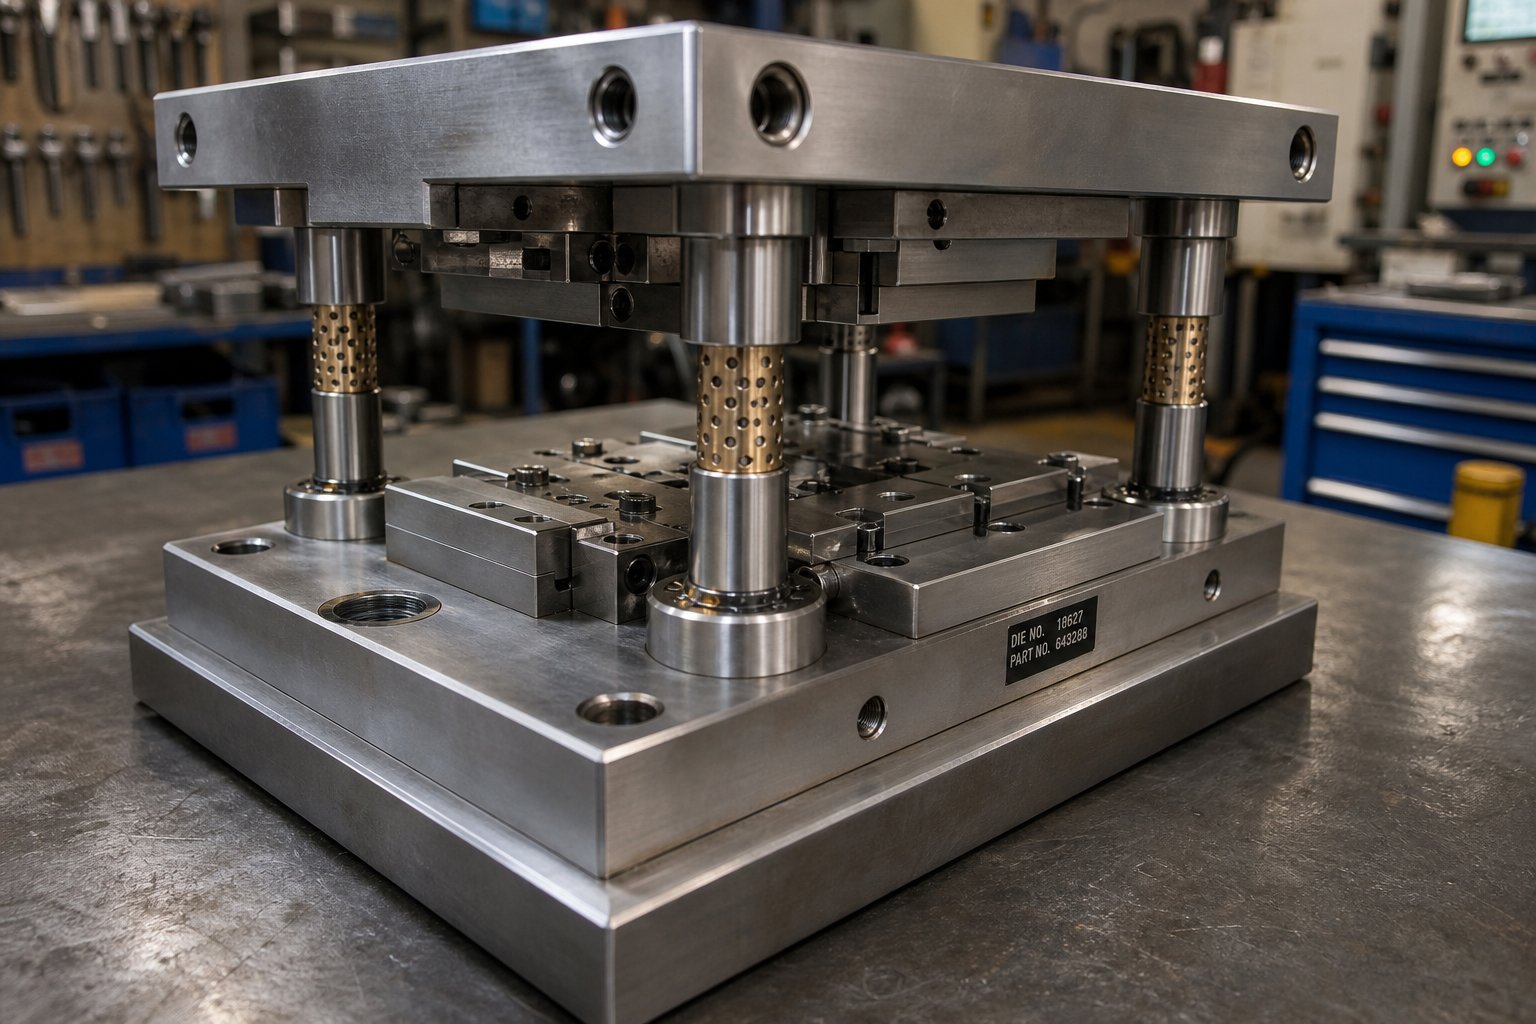
Šta je set kalupa za štancanje i zašto je važan
Kada presa za štancanje radi stotine puta u minuti, šta održava gornju i donju polovinu vašeg alata u savršenom poravnanju? Ne sama geometrija kalupa. Ne pres ram. To je set kalupa za štancanje - strukturni okvir odgovoran za vođenje svakog poteza sa ponovljivom preciznošću kroz milione ciklusa.
Set matrica za štancanje je sklop gornjih i donjih papučica matrice, vodećih stubova i vodilica koje drže dvije polovice matrice za štancanje u preciznom poravnanju kroz cijeli hod presa. Ne seče niti formira materijal - već osigurava da su komponente koje to rade budu tačno pozicionirane svaki put.
Razmislite o tome na ovaj način: set kalupa je kostur, a detalji za sečenje ili formiranje su mišići. Bez krutog, dobro{1}}usmjerenog skeleta, čak i najoštriji udarci i matrice će proizvesti nedosljedne dijelove.
Šta zapravo radi set kalupa za štancanje
Set kalupa za pečatesluži jednoj osnovnoj svrsi - održavajući poravnanje između udarca (gornje polovine) i bloka matrice (donja polovina) pod ogromnom silom. Gornje i donje papuče matrice ravnomjerno raspoređuju opterećenje pritiska, sprječavajući lokalizirano skretanje. Stubovi vodilice i čahure ograničavaju bočno kretanje tako da se rezne ivice susreću sa zazorima koji se često mjere u desetinkama hiljaditim inča. Ovaj sistem vođenja je ono što omogućava matricama za štampanje da proizvedu identične dijelove bez obzira da li ste u ciklusu deset ili ciklusu deset miliona.
Setovi kalupa također apsorbiraju i preusmjeravaju bočni potisak koji nastaje tokom operacija oblikovanja. Bez ove strukturalne kičme, neuravnotežene sile bi ubrzale habanje, degradirale tolerancije dijelova i na kraju oštetile samu presu.
Die Set vs Die Block - Ključna razlika
Ovdje se često uvlači zabuna. Skup komponenti matrice uključuje cipele, stupove i čahure - infrastrukturu za poravnanje. Nasuprot tome, blokovi kalupa sadrže stvarne rezne ivice, profile formiranja i geometriju proboja. Možete zamijeniti različite blokove kalupa u isti set kalupa ako se otisak podudara, zbog čega standardizirani setovi kalupa smanjuju troškove alata u svim porodicama proizvoda.
Ova razlika je bitna jer slabe performanse često potiču do seta, a ne od same kocke. Istrošene čahure, male cipele ili pogrešna konfiguracija stuba će smanjiti kvalitetu dijelova bez obzira na to koliko je precizno brušena vaša geometrija rezanja. Izbor konfiguracije - nakon rasporeda, tipa ležaja, materijala papuče i dimenzija - direktno određuju tačnost poravnanja, dostižan vijek trajanja alata i kompatibilnost sa vašom pres opremom. Svaka od ovih varijabli se kombinuje kroz obim proizvodnje, čineći rane odluke o arhitekturi vašeg kompleta matrica jednom od najvećih-izbora u bilo kojem programu štancanja.
Osnovne komponente unutar svakog seta matrica
Svakikomponenta kalupa za štancanjeigra specifičnu inženjersku ulogu u održavanju vašeg alata živim i vašim dijelovima preciznim. Ipak, većina referenci jednostavno navodi dijelove bez objašnjenja zašto su važni pod opterećenjem. Kada shvatite šta svaki komad zapravo radi - i šta se dešava kada pokvari -, možete pratiti probleme sa kvalitetom do njihovog osnovnog uzroka umjesto da jurite simptome.
Objašnjenje gornjih i donjih cipela
Cipele za matrice su temelj cijelog sklopa kalupa. Gornja cipela (koja se naziva i držač bušilice) nosi elemente za rezanje i oblikovanje koji se pomiču zajedno sa presa. Donja cipela (držač matrice) je pričvršćena za držač za presu i podržava ploču matrice, dugmad i bilo koju geometriju oblikovanja postavljenu ispod trake.
Zamislite da dlan pritisnete na sto - i sila se ravnomjerno širi po vašoj ruci. Cipele rade na isti način. Oni distribuiraju koncentriranu tonažu prese po širokom otisku tako da nijedno područje matrice ne doživi destruktivno lokalizirano skretanje. Debljina papuče je projektovana u odnosu na očekivanu tonažu: pretanka, a cipela se savija u sredini-hoda, pomičući zazore između probijača i njihovih spojnih dugmadi. To savijanje može biti samo nekoliko hiljaditih inča, ali kroz milione ciklusa ubrzava trošenje rubova i stvara rast neravnina na vašim utisnutim dijelovima.
Većina cipela se obrađuje od čelične ploče ili livenog gvožđa, a zatim se ravno i paralelno brusi. Ravnost i paralelizam su kritični - svako odstupanje se prevodi direktno u grešku poravnanja između gornje i donje polovine vašeg alata.
Vodiči, čahure i sistemi za poravnanje
Stupovi vodilice su precizno-brušeni cilindri od kaljenog čelika utisnuti ili stegnuti u jednu matricu. Klize kroz odgovarajuće vodeće čahure postavljene u suprotnu cipelu, ograničavajući bočno kretanje na tolerancije unutar0,0001 in.Ovo je mehanizam koji održava vaše -to- poravnanje dosljednim potezom za potezom.
Postoje dva glavna stila čahura. Frikcione čahure (obični ležajevi) koriste bronzane ili aluminijumske{1}}bronzane čahure, ponekad ugrađene sa grafitnim čepovima za podmazivanje. Čaure kugličnih ležajeva se kreću na kaveznim kugličnim ležajevima, dajući skoro-nulti zazor i lakše odvajanje matrice. Izbor između njih utiče na sposobnost preciznosti, intervale održavanja i koliko dobro set obrađuje bočni potisak - temu koja je detaljno obrađena kasnije u ovom članku.
Prečnik i dužina stuba su takođe važni. Mali stupovi se sklanjaju pod bočnim opterećenjem, dok su prekratki stubovi omogućavaju kavezu kugle da izađe iz čaure tokom hoda, oštećujući ležajeve i smanjujući preciznost poravnanja tokom vremena.
Pomoćne komponente koje dovršavaju sklop
Osim cipela i sistema vodilica, nekoliko potpornih komponenti drže sklop matrice zajedno i štite ga od oštećenja:
- Podloge- ploče od kaljenog čelika postavljene iza proboja i dugmadi kako bi se spriječilo da se glave proboja ugrade u mekši materijal cipela pri ponavljanom udaru.
- Blokovi pete- čeličnih blokova pričvršćenih za gornje i donje cipele sa kaljenim habajućim pločama koje apsorbiraju bočni potisak. One sprečavaju bočno pomeranje kada su sile rezanja ili oblikovanja neuravnotežene.
- Igle za tiple- precizne-igle za uzemljenje koje lociraju dijelove kalupa, držače i blokove u njihovom tačnom položaju na cipeli. Vijci drže komponente dole; tiple ih drže na mjestu.
- Die springs- kompresijske opruge velike-opruge (mehanička zavojnica ili azotni plin) koje osiguravaju silu skidanja, pritisak podloge ili povratnu silu brega unutar alata.
- Prorezi za dršku ili stezaljke- mehanički interfejs koji pričvršćuje gornju cipelu za ram za presa. Manje kalupe koriste dršku utisnutu u centar cipele; veće matrice se oslanjaju na utore za stezaljke obrađene uz rubove cipele.
Svaki pomoćni dio je potencijalna tačka kvara. Napuknuta pozadinska ploča propušta pečurku u cipelu. Istrošeni blok pete omogućava progresivno bočno zanošenje. Slomljeni tipl omogućava da se dio matrice pomjeri taman toliko da odbaci vaše zazore.
| Komponenta | Funkcija | Tipični materijal | Indikator kvara |
|---|---|---|---|
| Upper Die Shoe | Nosi alat{0}}bočne strane; raspoređuje ram silu | Čelična ploča ili liveno gvožđe | Nagrizanje površine, gubitak paralelizma |
| Lower Die Shoe | Podržava alate sa{0}}strane matrice; nosači za oslonac | Čelična ploča ili liveno gvožđe | Lokalizirana deformacija ispod dugmadi |
| Guide Posts | Ograničava bočno kretanje između cipela | Kućište{0}}kaljeno ili kroz-kaljeni alatni čelik | Vidljive linije habanja, merljivi gubitak prečnika |
| Vodilice | Prima mjesta vodiča; održava toleranciju poravnanja | Bronza, aluminijum{0}}bronza ili čelik (tip kugličnog ležaja) | Povećani klirens, bodovanje |
| Backing Plates | Sprečava da se udarne glave ugrade u cipele | Kaljeni alatni čelik | Tragovi pucanja, udubljenja ili pečurki |
| Heel Blocks | Apsorbuje bočni potisak od neuravnoteženih sila | Čelik sa kaljenim habajućim pločama | Zarezivanje habajuće ploče, vidljivi zazor |
| Dowel Pins | Precizno locira dijelove kalupa na cipelama | Kaljeni legirani čelik | Skidanje, labavost u otvoru |
| Die Springs | Pruža skidanje, podmetanje ili povratnu silu | Krom{0}}vanadijum čelik (mehanički) ili azot | Gubitak visine preko 5%, pucanje |
| Prorezi za dršku/stezaljke | Osigurava gornju cipelu za pritisnu ram | Integralni u cipelu (čelik) | Izduženje utora, labavost drške |
Primijetit ćete obrazac u toj tabeli: svaki indikator neuspjeha vodi do istog ishoda - gubitka poravnanja. To je zato što svaka komponenta kalupa za štancanje postoji kako bi se održao prostorni odnos između gornje i donje polovice matrice. Kada se bilo koji pojedinačni element degradira, sistem navođenja kompenzuje sve dok ne može, a kvalitet tiho pluta dok neko ne primijeti loše dijelove nizvodno.
Pravo pitanje, dakle, nije samo šta se nalazi unutar vašeg kompleta matrica -, već kako rasporedite te komponente. Post postavljanje, brojanje i konfiguracija određuju kako se krutost i pristupačnost međusobno razlikuju, a pravi raspored u potpunosti ovisi o operaciji koju vaš alat treba izvesti.
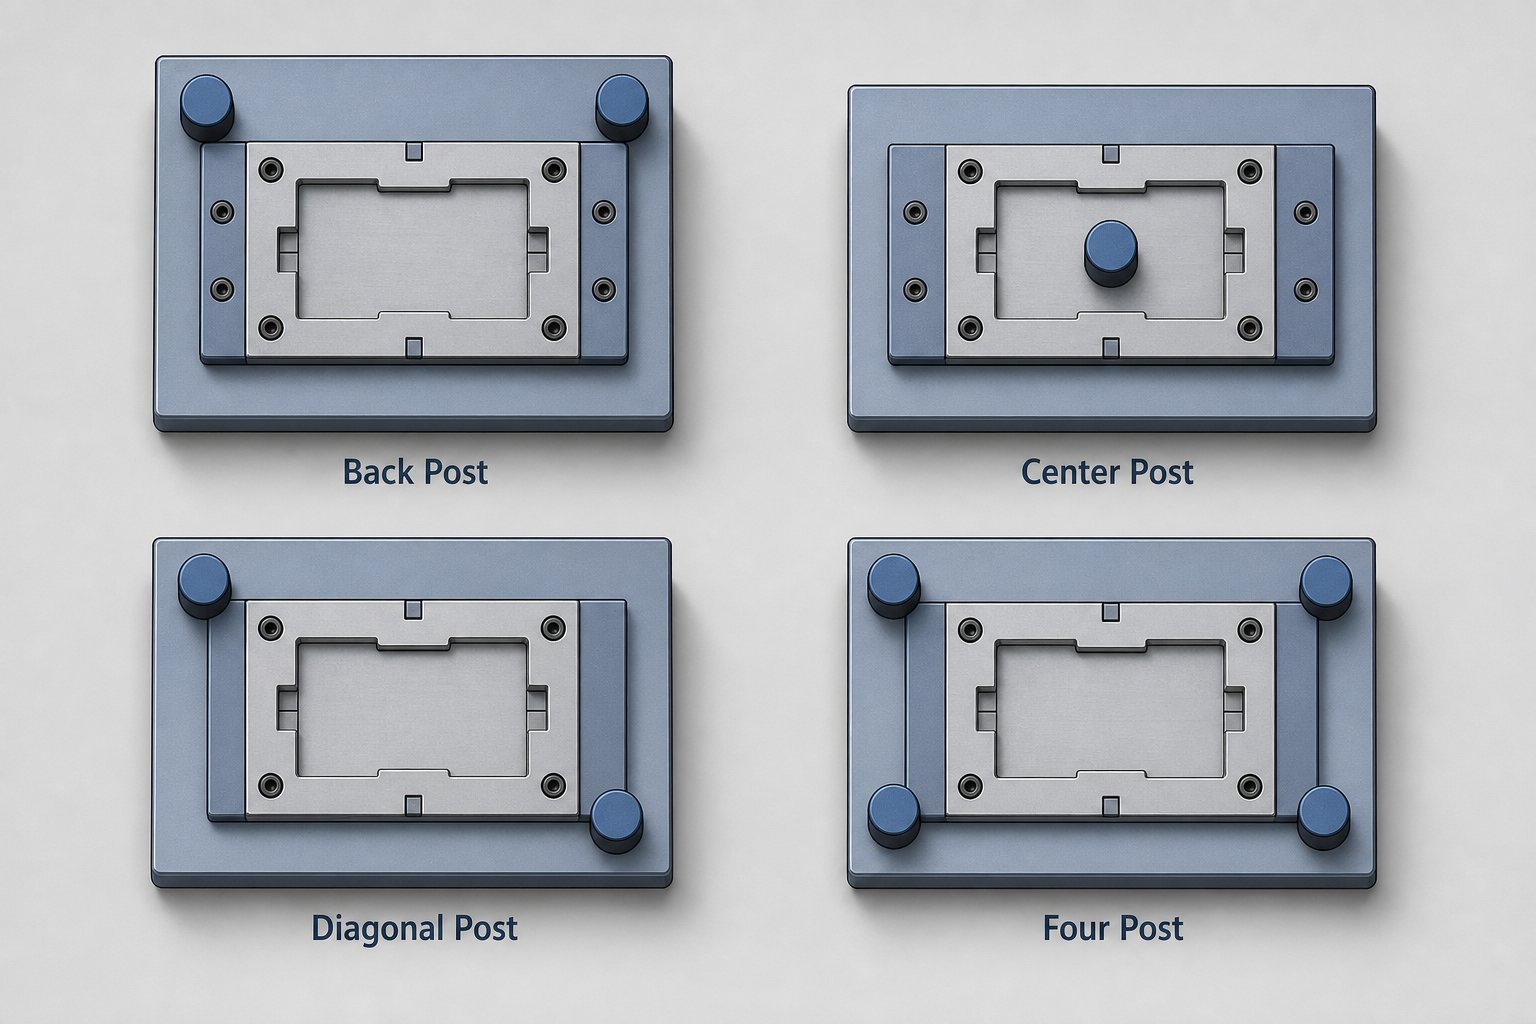
Tipovi konfiguracije skupa matrica i kada ih koristiti
Postavljanje nakon postavljanja nije naknadna misao - to je odluka o dizajnu koja zaključava kompromis između krutosti, preciznosti poravnanja i fizičkog pristupa prostoru matrice. Četiri standardne konfiguracije pokrivaju ogromnu većinu aplikacija za setove za presovanje, ali većina inženjera nasljeđuje raspored umjesto da ga namjerno bira. Odabir pogrešne konfiguracije za vašu operaciju dovodi do problema sa poravnanjem koje nikakva količina podmetača ili zamjene čahura neće riješiti.
Konfiguracije stražnjeg i središnjeg stupa
Kompleti stražnjih stubova postavljaju oba stupa vodilice duž stražnje ivice papučica matrice, ostavljajući prednju i bočne strane potpuno otvorene. Ovo je najčešći raspored za progresivne i trakaste matrice jer otvoreni prednji dio omogućava nesmetano uvlačenje trake, uklanjanje otpada i vidljivost operatera. Ako koristite set matrice za bušenje za izrezivanje ili bušenje sa zavojni-napajanim materijalom, stražnji stup je skoro uvijek početna tačka.
Kompromis? Dva stuba pozadi stvaraju asimetrično vođenje. Pod velikim silama rezanja, prednji dio papuče matrice nije oslonjen i podložniji otklonu - posebno na širim kalupima gdje je raspon između središnje linije i radnog područja velik. Za uske,-progresivne alate velike brzine ovo je rijetko važno, ali za široke kalupe sa teškim mjestima za formiranje blizu prednje ivice, setovi stražnjih stubova mogu omogućiti dovoljno naginjanja papuče da se pomakne poravnanje probijača-na-matrica.
Setovi središnjih stubova rješavaju ovo postavljanjem dva vodiča na suprotne strane - centrirano lijevo i desno - tako da radna površina bude između njih sa izbalansiranom potporom. Ova geometrija ravnomjerno raspoređuje bočne sile, čineći centralne matrice za pečate boljim izborom za operacije simetričnog reza gdje su bočna opterećenja jednaka u svim smjerovima. Nedostatak je smanjena dostupnost s obje strane, što otežava uvlačenje trake i otežava ručno utovar dijelova.
Konfiguracije dijagonale i četiri stupa
Dijagonalni setovi postavljaju dva stupa na dijagonalno suprotnim uglovima - tipično stražnji-lijevi i prednji-desni. Ovo otvara dvije susjedne strane za pristup, što ih čini dobro-prikladnim za operacije gdje se dijelovi ili prazni dijelovi ručno-utovaruju s prednje ili bočne strane. Pronaći ćete dijagonalne skupove u sekundarnim operacijama kao što su zarezivanje ili formiranje gdje automatizacija nije opravdana, a domet operatera je važan.
Četiri seta stubova postavljaju vodilicu na svaki ugao papuče matrice. Ovo pruža maksimalnu otpornost na skretanje i najujednačenije vođenje po cijeloj površini cipele. Kada se tonaža popne na teritoriju hidrauličnog presječnog kompleta - duboko izvlačenje, teško kovanje ili veliku-formu- silu - konfiguracije četiri stupa sprječavaju prevrtanje papuče i lokalizirano savijanje čemu dvije-izložbe ne mogu odoljeti. Kompromis je očigledan: pristup je ograničen sa sve četiri strane, tako da uvlačenje trake zahtijeva proreze koji se obrađuju kroz cipele, a održavanje matrice zahtijeva više napora za skidanje.
Kako uskladiti konfiguraciju sa vašim radom
Odabir pravog rasporeda svodi se na tri pitanja: Koliku rigidnost zahtijeva vaš proces? Gdje materijal ulazi i izlazi iz kalupa? I kako će operateri i automatika komunicirati sa alatom tokom proizvodnje?
Standardna matrica za brzo{0}}progresivno štancanje skoro uvijek koristi izgled zadnjeg stupa jer pristup feedu nadmašuje marginalno povećanje krutosti dodatnih stupova. Suprotno tome, teškoj kalupu za oblikovanje koja radi u hidrauličnoj presi potrebna su četiri stupa jer je kontrola progiba primarna briga i pristup trakama je nebitan. Dijagonalne i centralne konfiguracije stubova služe srednjim - operacijama umjerene tonaže gdje zahtjevi za pristup isključuju ekstreme.
| Konfiguracija | Krutost | Pristupačnost | Najbolja aplikacija | Relativni trošak |
|---|---|---|---|---|
| Zadnji stub (2 stupa, stražnji) | Umjereno | Odličan - otvoren sprijeda i sa strane | Progresivne matrice, s{0}}namjenjivanje i pirsing | Nisko |
| Centralni stub (2 stupa, strane) | Umjereno-Visoka | Ograničeno - ograničeno s obje strane | Simetrično sečenje, uravnoteženo sečenje | Nisko |
| Dijagonalni stup (2 stupa, suprotni uglovi) | Umjereno | Dobro - dvije susjedne strane otvorene | Ručno{0}}učitavanje sekundarnih operacija, urezivanje | Nisko |
| Četiri stupa (4 stupa, svi uglovi) | Maksimum | Ograničeno - sve strane djelimično blokirane | Teško oblikovanje, duboko izvlačenje, visoko{0}}kovanje | Više |
Primijetite da setovi kalupa za presovanje ispod otprilike 100 tona rijetko opravdavaju četiri{{1}konfiguracije nakon -, dodatni trošak i smanjena dostupnost nisu nadoknađeni značajnim povećanjem krutosti pri nižim tonažama. Ali kada sile formiranja generiraju značajan bočni potisak ili raspon vaše cipele premašuje ono što dva stupa mogu stabilizirati, povećanjem do četiri stupa eliminiše se skretanje{4}}indukovano odstupanjem poravnanja koje tiho degradira kvalitet dijela tokom proizvodnog ciklusa.
Konfiguracija određuje granice onoga što vaš sistem navođenja može podnijeti. Ali unutar bilo koje konfiguracije, tip sistema ležajeva - kugličnog ležaja ili kliznog ležaja - definira koliko precizno stupovi i čahure održavaju poravnanje pod opterećenjem, i koliko je skup oprost kada uslovi nisu idealni.
Sistemi vodiča kugličnih ležajeva u odnosu na obične ležajeve
Vaša post konfiguracija postavlja strukturni okvir. Ali sistem ležajeva unutar tih stubova i čahure određuje koliko precizno taj okvir zapravo radi pod opterećenjem - i koliko brzo kažnjava zanemarivanje. Dve filozofije ležaja dominiraju alatom za matrice: kuglični ležaj (kotrljajući element) i klizni ležaj (trenje). Oba proizvode odlične dijelove. Oba različito ne uspijevaju. Biranje između njih nije o tome koji je "bolji" -, već o tome koji odgovara stvarnim uslovima vaše operacije.
Sistemi vodiča kugličnih ležajeva i prednosti preciznosti
Sistemi za vođenje kugličnih ležajeva koriste kuglične ležajeve sa kavezom koji se kreću između vanjskog prečnika stuba vodilice i unutrašnjeg prečnika čahure. Ove komponente rade u aunapred učitano stanje- presa za valjanje sa negativnim zazorom, često zategnuta od 0,0001 do 0,0021 in. u zavisnosti od proizvođača i prečnika stuba. Taj skoro{5}}nulti zazor je ono što pruža preciznost poravnanja koju zahtijeva utiskivanje -tolerancije.
Zamislite razliku između klizanja ladice po drvenim šinama i kotrljanja na kugličnim ležajevima. Akcija kotrljanja eliminiše klizanje štapića{1}}, smanjuje nakupljanje topline tokom kontinuiranog ciklusa i održava konzistentno poravnanje pri brzinama većim od 200 udaraca u minuti. Za precizne operacije matrice i štancanja - velike-brzine sljepljivanja sa probijanjem-do-zazorima mjerenim u desetinama - vođenje kugličnog ležaja zarađuje svoju premiju.
Ulov? Sistemi kugličnih ležajeva zahtijevaju disciplinu. Ne podnose kontaminaciju, grubo rukovanje ili nedosljedno podmazivanje. Jedno pogrešno uvlačenje koje šok-opterećuje matricu može zaslabiti staze trkanja, stvarajući udubljenja koja proizvode "zarezano" kretanje i progresivno pomjeranje. Komprimirani zrak koji se nepažljivo upuhuje oko sistema vodilice tjera pijesak u stazu kotrljanja, gdje se on kotrlja, a ne ugrađuje - ubrzavajući oštećenje umjesto da ga upija. Ovi kvarovi se često maskiraju kao problemi habanja bušotine ili zazora, šaljući alatnice na frustrirajuće zaobilaznice za rješavanje problema.
Rafinirano mineralno ulje sa aditivima za ekstremne-pritiske je preporučeno mazivo - nikad mast, koje zadržava zagađivače u negativnom-zazoru i sprečava pravilnu rotaciju ležaja.
Sistemi kliznih ležajeva i prednosti njihove trajnosti
Kompleti kliznih ležajeva zamjenjuju kotrljajuće elemente sa bronzanim, uljem{0}}impregniranim bronzanim ili čeličnim-čahurama koje podupiru stup vodilice kroz podmazano klizno sučelje. Postoji mjerljiv razmak između stupa i čahure -, obično nekoliko desetina do pune hiljaditih -, što znači manje sirove preciznosti od sistema kugličnih ležajeva, ali znatno više oprosta.
Gdje je važan taj oprost? Uslovi svuda nisu idealni. Klizni ležajevi tolerišu kontaminaciju jer se čestice ugrađuju u mekši materijal čahure umjesto da kruže kroz kontaktnu zonu. Oni podnose bočni potisak i udarna opterećenja bez katastrofalnih oštećenja na stazi koja prekida životni vijek sistema kugličnih ležajeva. Oni preživljavaju grubo rukovanje koje se dešava tokom promene matrice na užurbanom podu presa. I nastavljaju raditi kroz propuste podmazivanja koji bi zaplijenili-sklop kotrljajućih elemenata.
Za primjene kalupa i alata koje uključuju teško -centralno formiranje, ekscentrično djelovanje ili okruženja sa pješčanošću u zraku i nedosljednim rutinama održavanja, klizni ležajevi kvare mnogo predvidljivije. Kada se istroše, simptom je postepeni rast klirensa - koji se može izmjeriti, pratiti i ispraviti prije nego što kvalitet pati. Sama ta predvidljivost čini ih poželjnim izborom za mnoge precizne matrice u operacijama oblikovanja i izvlačenja gdje je bočni potisak stalna realnost.
Promena troškova je jednostavna: setovi kliznih ležajeva su jeftiniji za kupovinu i zamenu, ali istrošeni stubovi vodilice mogu da izazovu zarezivanje ili konus koji zahteva višestruku korekciju od obične zamene čahure.
Kada hibridne konfiguracije imaju smisla
Neke aplikacije alatnih matrica ne uklapaju se u potpunosti u jednu kategoriju. Progresivna matrica bi mogla trebati čvrsto poravnanje u smjeru uvlačenja (gdje je registracija udarca-do-pilota najvažnija), ali doživljava značajan bočni potisak okomito na napajanje od stanica za formiranje. Hibridne konfiguracije rješavaju ovo tako što pokreću smjernice kugličnih ležajeva na kritičnoj osi i kliznih ležajeva na potisnoj-opterećenoj osi - hvatajući preciznost gdje se računa, dok apsorbiraju zloupotrebe tamo gdje je to neizbježno.
| Kriterijumi | Sistem vodiča kugličnih ležajeva | Sistem vodilica kliznih ležajeva |
|---|---|---|
| Preciznost poravnanja | Blizu -nulte zazora (0,0001–0,0021 in. predopterećenje) | Mjerljivi klirens (0,0005–0,001 in. tipično) |
| Kapacitet opterećenja | Umjereno - koncentrisano na pojedinačne elemente lopte | Visoki - raspoređeni po cijeloj kontaktnoj površini čahure |
| Potrebe za održavanjem | Često podmazivanje mineralnim uljem; čisto okruženje kritično | Periodično podmazivanje; toleriše duže intervale |
| Tolerancija okoline | Niska kontaminacija - uzrokuje ubrzanu štetu | Visoki - čestice se ugrađuju, a ne kruže |
| Otpornost na udarce | Loše - rassoljevanje zbog uticaja | Dobar - se postepeno deformiše bez katastrofalnog kvara |
| Cijena (kupovina) | Viši - elementi za kotrljanje i kavezi | Donja - jednostavnija konstrukcija čahure |
| Idealne aplikacije | Velika{0}}brzina brušenja/probijanja, uske tolerancije, posvećene trkače | Teško oblikovanje, bregaste mame, veliki bočni potisak, prljavo okruženje |
Sistem vođenja koji odaberete definira šta vaš set kalupa za štancanje može tolerirati -, ali ne radi izolovano. Pravi test performansi dolazi kada uskladite i konfiguraciju i tip ležaja sa specifičnom operacijom štancanja koju vaš alat mora izvesti. Zatvaranje, bušenje, oblikovanje i crtanje svakog postavljaju fundamentalno različite zahtjeve za krutost seta matrica i preciznost poravnanja.
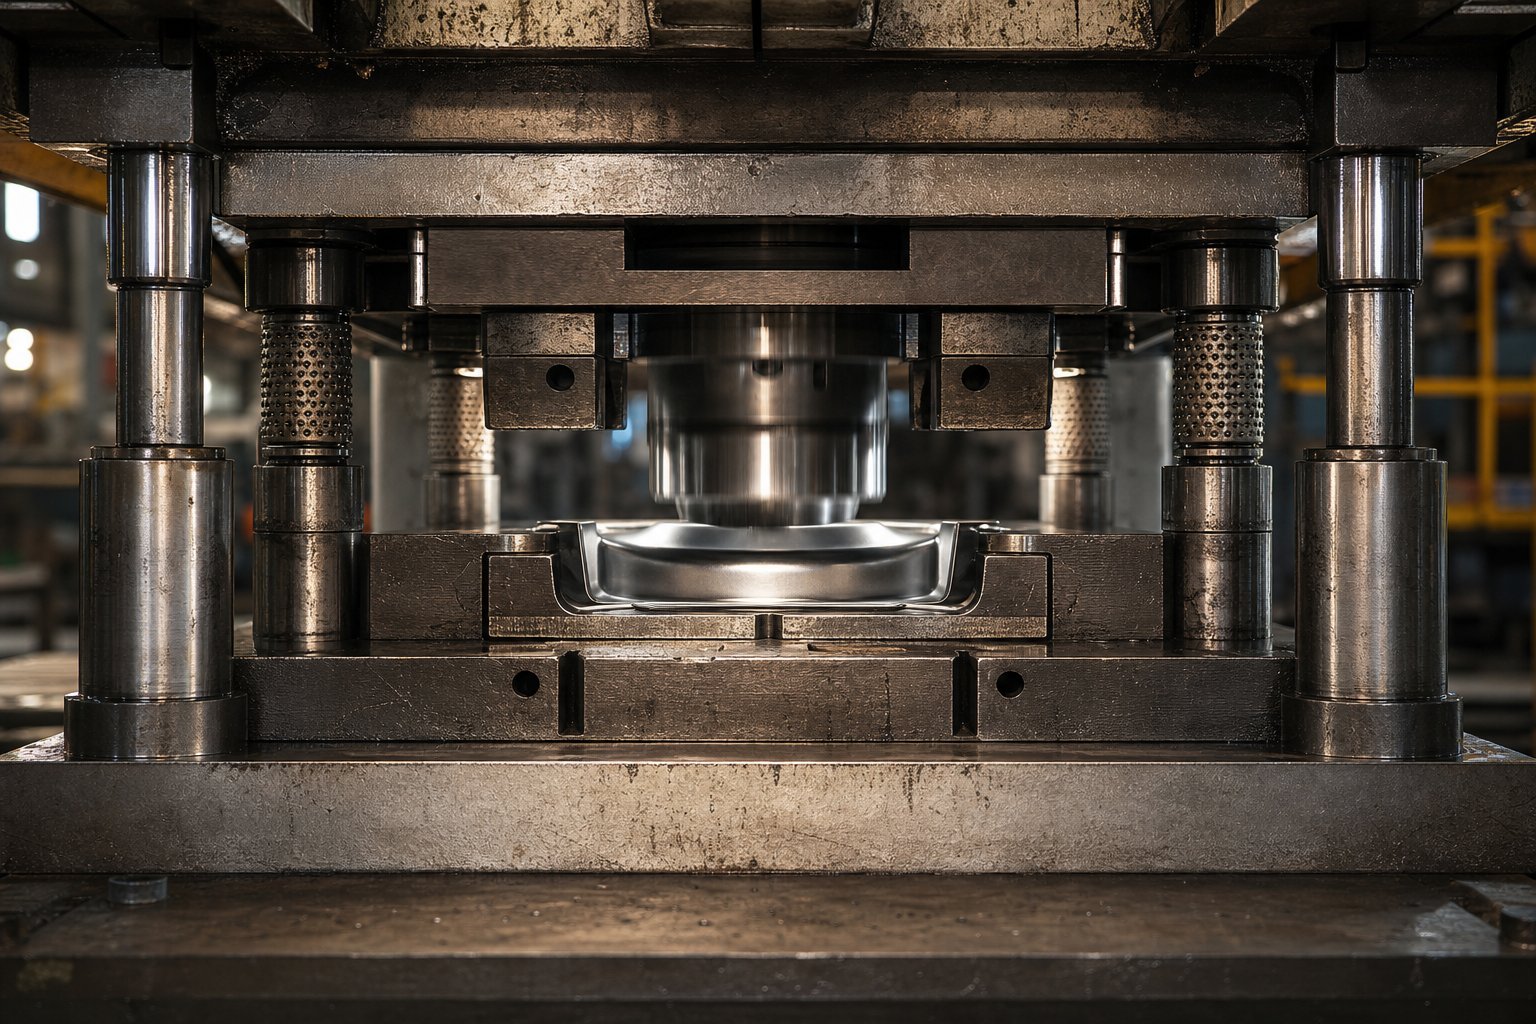
Usklađivanje kompleta matrica sa specifičnim operacijama štancanja
Različite operacije štancanja ne zahtijevaju samo različite udarce i kalupe -, već zahtijevaju potpuno drugačije strukturno ponašanje od matrice postavljene ispod njih. Matrica koja radi pri 400 udaraca u minuti postavlja zahtjeve za poravnanje koji nemaju nikakve veze s onim što alat za duboko izvlačenje nailazi na 15 poteza u minuti. Ipak, mnogi inženjeri biraju svoju konfiguraciju matrice na osnovu navike ili dostupnosti, a ne stvarne fizike njihovog procesa.
Evo praktičnog načina da razmislite o tome: svaka operacija spada negdje u spektar zahtjeva rigidnosti. Nekima je potrebna ekstremna preciznost položaja uz minimalnu silu. Drugima je potrebna ogromna otpornost konstrukcije sa prihvatljivijim tolerancijama. Tamo gdje vaša operacija padne na taj spektar, trebalo bi voditi svaku odluku o setovima kalupa - broj postova, tip ležaja i debljinu papuče.
Setovi matrica za operacije slepljivanja i probijanja
Bliještanje i pirsing su procesi smicanja. Probojci i matrice ne formiraju materijal -, već ga lome čisto probijajući reznu ivicu kroz lim sa strogo kontroliranim zazorom sa svih strana. Taj razmak, obično 5% do 10% debljine materijala po strani za meki čelik, određuje kvalitet rubova, visinu šiljaka i kontrolu zarezivanja. Kada vaš set kalupa za štancanje dozvoljava čak i nekoliko desetina bočnog pomaka tokom hoda rezanja, ti zazori postaju neujednačeni. Jedna strana se zateže, dok se suprotna otvara, stvarajući konusne trake koje se zabijaju u otvor matrice i dijelove s neujednačenim šarama.
Ovo je razlog zašto progresivne operacije slepljivanja u velikoj meri favorizuju komplete zadnjih stubova sa vođicama kugličnih ležajeva. Izgled zadnjeg stuba omogućava nesmetano uvlačenje trake s prednje strane, što je važno kada koristite zalihe namotaja velikom brzinom uz automatizirano uvlačenje. Vođenje s kugličnim ležajem pruža poravnanje gotovo-nulte zazora koje drži svaku stanicu za probijanje precizno registrovanu na pilote trake, potez za potezom.
Za tipičan set za bušenje lima i set kalupa koji izvode veliku-brzinu reza, sistem poravnanja mora održavati tačnost položaja unutar polovine razmaka matrice. Ako je vaš razmak od udarca-do- 0,003 in. po strani, pomak sistema navođenja preko 0,0015 in. počinje proizvoditi vidljivu degradaciju kvaliteta. Setovi kugličnih ležajeva to rutinski postižu. Kompleti kliznih ležajeva mogu funkcionirati za deblje materijale s većim zazorima, ali im nedostaje ponovljivost položaja koju zahtijevaju tanki{10}}oblici.
Zadržavanje puževa je još jedan faktor. Kada se zazor pomjeri, puževi se ne oslobađaju čisto - već se zaglavljuju u otvoru matrice ili se povlače na površinu trake. Kod progresivnih kalupa za štancanje limova, zaglavljeni puž na stanici tri znači otpadne dijelove sa svake nizvodne stanice. Kazna krutosti za gubitak poravnanja je pojačana na cijelom rasporedu trake.
Setovi kalupa za operacije oblikovanja i izvlačenja
Operacije oblikovanja i crtanja igraju se po različitim pravilima. Umjesto lomljenja materijala, kalupi za oblikovanje ga savijaju, rastežu i sabijaju u novu geometriju. Dominantne sile prelaze sa vertikalnog smicanja na bočni potisak kako materijal teče preko radijusa formiranja, u šupljine i protiv jastučića za pritisak. Taj bočni potisak je ono što najagresivnije kažnjava kockice.
Razmislite o operaciji dubokog izvlačenja. Dok bušilica gura materijal u šupljinu za izvlačenje, držač blanka vrši pritisak na prirubnicu dok materijal teče prema unutra. Svaka asimetrija u obliku prazne patike, podmazivanja ili debljine materijala stvara neuravnotežene horizontalne sile koje pokušavaju pomjeriti gornju cipelu u odnosu na donju. Prema istraživanju izInstitut za tehnologiju oblikovanja metala, upravljanje protokom lima između veziva bez nabora ili pucanja zahtijeva i preciznu kontrolu pritiska držača blanka i strukturu kalupa dovoljno čvrstu da održi ujednačen razmak veziva pod opterećenjem.
Četiri stupa konfiguracije su standard za duboko izvlačenje jer istovremeno odolijevaju bočnom potisku iz svih smjerova. Vođenje od četiri-ugla sprječava prevrtanje cipele bez obzira na to odakle potiču sile, što je važno jer protok materijala u nepravilnim potezima rijetko proizvodi simetrično opterećenje. Teške papuče - često su 25% do 50% deblje od ekvivalentnih aplikacija za sljepljivanje - apsorbiraju moment savijanja koje stvaraju ove sile potiska bez da se sklone dovoljno da promijene proboj-u-odnos šupljine u sredini-odnosa.
Vodenje kliznog ležaja ovdje često nadmašuje kuglične ležajeve. Dugotrajna bočna opterećenja tokom hoda formiranja bi raspršila staze klizanja kugličnih ležajeva tokom vremena, dok bronzane čaure apsorbuju taj potisak preko svoje pune kontaktne površine bez katastrofalnih oštećenja. Za metalne kalupe za štancanje koje izvode teško savijanje ili izvlačenje, predvidljivi obrazac habanja kliznih ležajeva je zapravo prednost - možete izmjeriti rast zazora i planirati zamjenu prije nego što kvalitet dijelova naruši.
Kako protok materijala pokreće odluke o konfiguraciji
Iznad veličine sile, način na koji materijal ulazi, kreće se i izlazi iz vaše matrice ograničava koje su konfiguracije čak moguće. Širina trake određuje da li raspored zadnjeg stupa pruža dovoljno prostora za cipele za montiranje vodilica iza radnog omotača. Smjer uvlačenja diktira koje strane moraju ostati otvorene za pristup zavojnici i kontrolu petlje. Putevi za uklanjanje otpada - gdje padaju puževi, kako izlaze skeleti trimova - zahtijevaju jasne kanale koje stupovi za vođenje ne mogu ometati.
Kod progresivnih metalnih kalupa za štancanje, traka napreduje za jedan korak po potezu dok ostaje pričvršćena za nosač. Formirane karakteristike na nizvodnim stanicama strše iznad i ispod ravnine trake, što zahtijeva razmak dok se traka podiže i napreduje. Setovi stražnjih stubova to se lako prilagođavaju jer otvoreni prednji dio omogućava formiranim elementima da prolaze bez smetnji. Četiri seta stubova bi blokirala put trake osim ako se prorezi za čišćenje ne obrađuju kroz papuče -, dodajući troškove i potencijalno slabeći samu strukturu koju ste odabrali zbog krutosti.
Matrica za oblikovanje sa bočnim operacijama koje se aktiviraju bregastim{0}}treba pristup iz određenih smjerova za klizače i njihove mehanizme povratka. Setovi dijagonalnih stubova često rade ovdje jer otvaraju dvije susjedne strane za montažu grebena dok i dalje pružaju vođenje iz suprotnih uglova. Karakteristike protoka materijala - da li se radni komad rasteže, sabija ili klizi tokom oblikovanja - također utiču na odluke o debljini papuče. Operacije koje uključuju značajnu kompresiju materijala, kao što je kovanje, stvaraju veću vertikalnu silu po jedinici površine, zahtijevajući deblje cipele kako bi se spriječilo lokalizirano skretanje ispod radnog čelika.
Sljedeće rangiranje pomaže da se uobliči kako zahtjevi za krutost matrice eskaliraju u uobičajenim operacijama:
- Jednostavan pirsing- najmanja potražnja; mali perimetri rezanja, minimalni bočni potisak, tanak kundak. Stražnji stub sa vođenjem na kugličnim ležajevima rješava većinu primjena.
- Blanking- umjerena potražnja; veće sile rezanja, kontrola puževa je kritična. Zadnji stub ili središnji stub sa vođenjem na kugličnim ležajevima.
- Savijanje- umjereno-velika potražnja; izvan-centralne sile stvaraju lokalizirani potisak. Središnji ili dijagonalni stub sa kliznim ili hibridnim ležajevima.
- Oblikovanje (utiskivanje, prirubljivanje)- velika potražnja; protok materijala stvara trajna bočna opterećenja. Poželjna četiri posta; klizni ležajevi otporni su na stalni potisak.
- Duboko crtanje- najveća potražnja; veliki bočni potisak od asimetričnog protoka materijala, velike sile držača blanka, dugi radni hodovi. Potrebna su četiri stuba sa teškim cipelama i kliznim ležajem.
Svaki korak na toj listi dodaje složenost bočne sile. Matrica za probijanje na dnu spektra uspijeva ili ne uspijeva gotovo u potpunosti na osnovu preciznosti vertikalnog poravnanja. Matrica za oblikovanje na vrhu uspijeva ili ne uspijeva na osnovu sposobnosti kompleta da odoli stalnim horizontalnim opterećenjima bez skretanja. Razumijevanje gdje vaša operacija pada na ovom spektru - i dimenzioniranje vašeg kompleta kalupa u skladu s tim - je razlika između alata koji godinama isporučuje konzistentne dijelove i alata koji počinje da se mijenja za nekoliko mjeseci.
Krutost i konfiguracija dovode vas do pravog terena. Ali osim ako vaš set kalupa fizički ne odgovara presi, ide u - odgovarajuće dimenzije kreveta, visinu zatvarača, dužinu hoda i odredbe za stezanje - nijedan od tih izbora dizajna nije važan. Proces provjere veličine i kompatibilnosti je ono u čemu mnogi programi staju.
Kako odrediti veličinu seta kalupa za kompatibilnost s presom
Savršeno konfiguriran set kalupa s pravim stupovima, ležajevima i materijalom za cipele i dalje ne uspijeva ako fizički ne odgovara presi kojoj je dodijeljen. Greške u dimenzionisanju su među najskupljim greškama u alatu za štancanje -, one se pojavljuju kasno u procesu izgradnje, odgađaju isprobavanje i ponekad prisiljavaju skupu preradu komponenti koje su već očvrsle i brušene. Rješenje je jednostavno: provjerite svaku kritičnu dimenziju prije nego što narudžbenica izađe.
Izračunavanje dimenzija matrice iz prostora matrice
Veličina papuče matrice počinje sa radnim omotačem - područjem koje zauzimaju sve aktivne komponente matrice uključujući rezne sekcije, čelik za oblikovanje, pilote, podizače i rezač otpada. Ali cipela ne može jednostavno odgovarati tom otisku. Potreban vam je slobodan prostor izvan radnog područja za nekoliko stvari: pristup pričvršćivačima (šrafovi sa utičnicom i klinovi za tiple), mjesta ugradnje vodilice, postavljanje bloka pete i prolaz trake.
Praktično pravilo: dodajte najmanje 2 do 3 inča iznad aktivnog područja matrice na svakoj strani gdje se stupovi za vođenje neće postavljati i 3 do 4 inča na stranama gdje se stupovi montiraju. Za progresivne matrice, ivice-u smjeru uvlačenja trebaju dodatnu dužinu kako bi se smjestile pilotske lokacije izvan posljednje radne stanice i bilo koje šine za navođenje trake. Smanjivanje veličine cipele radi uštede materijala je lažna ekonomičnost - ona prisiljava komponente previše blizu jedna drugoj, otežava pristup održavanju i ostavlja nedovoljno metala između montažnih rupa, što slabi cipelu pod opterećenjem.
Širina i dubina također moraju poštovati dimenzije nosača presa. Vaš otisak cipela mora biti unutar područja podupirača s dovoljno margine za stege ili T-glave vijaka. Ako se cipela proteže dalje od oslonca, rubovi bez oslonca se sklone ispod tonaže, stvarajući isto lokalizirano savijanje koje uništava preciznost dijela.
Kompatibilnost visine zatvarača i hoda
Visina zatvaranja je mjesto gdje se najčešće kvari kompatibilnost presa. Koncept zvuči jednostavno, ali terminologija zbunjuje čak i iskusne inženjere jer su visina zatvarača i visina zatvarača različite mjere koje se moraju uskladiti.
Visina zatvaranja pritiska je rastojanje od donje strane cilindra do vrha ležišta presa, mjereno sa cilindrom u donjoj mrtvoj tački i podešavanjem postavljenim na njegov puni{0}}gore položaj. Ovo je maksimalni vertikalni prostor koji mašina nudi. Visina matrice - korisni prostor za vaš alat - je manji: oduzmite debljinu podložne ploče od visine zatvarača da biste dobili maksimalnu visinu matrice. Od tog broja oduzmite raspon podešavanja cilindra da dobijete minimalnu visinu matrice.
Visina zatvarača vaše matrice (ukupna gomila-gore u zatvorenom položaju, od dna donje cipele do vrha gornje cipele) mora pasti između tih minimalnih i maksimalnih vrijednosti. Ako je matrica viša od maksimalne visine matrice, fizički se neće zatvoriti. Ako je kraća od minimalne visine matrice, podešavanje cilindra ne može je dostići - i trebat će vam paralelni blokovi ili usponi da nadoknadite razliku, što dodaje nesigurnost-slaganja i korake održavanja.
Za hidraulične kalupe za presu s dužim hodom i profilima promjenjive brzine, također provjerite da li dužina hoda pruža dovoljno otvorenog dnevnog svjetla za uvlačenje trake, izbacivanje dijela i bilo koji povratni hod bregastog ili klizača. Probijač za presovanje koji ulazi u materijal prije nego što se bregovi potpuno aktiviraju uništit će i alat i radni komad.
Provjera Pritisnite-da-Umrijete-Postavite Fit
Prije nego što se posvetite setovima matrica za presu u vašem objektu, prođite kroz ovu kontrolnu listu. Svaka dimenzija na njemu može se potvrditi iz tablice sa specifikacijama za presu, tehničkog priručnika mašine ili direktnim mjerenjem:
- Područje za jačanje- potvrdite da se otisak cipele uklapa u dimenzije podupirača sa razmakom za stezanje na svim osiguranim rubovima
- T-uzorak i veličina utora- provjerite da razmak i širina utora odgovaraju vašoj željenoj metodi stezanja (T-vijci, stege za remene ili hidraulične stezaljke)
- Maksimalna visina matrice- visina zatvarača pritiska minus debljina oslonca; vaš zatvoreni stog kockica mora biti manji od ove vrijednosti
- Minimalna visina matrice- maksimalna visina matrice minus opseg podešavanja cilindra; vaš zatvoreni stog kockica mora premašiti ovu vrijednost
- Dužina hoda- dovoljan razmak za visinu uvlačenja materijala, izbacivanje dijela i povratak brega u potpuno otvoren položaj
- Ocena tonaže- ukupna sila rezanja i oblikovanja mora ostati ispod nominalnog kapaciteta prese, sa sigurnosnom marginom od 20-30% kako bi se uzela u obzir varijacije materijala i habanje alata
- Ram veza- prečnik drške odgovara provrtu (za manje kalupe za probijanje) ili razmak utora stezaljke je u ravni sa T- prorezima (za veće alate)
- Otpad- otvori za podupiranje ili prostor ispod donje cipele omogućavaju puževima i ostatku trima da izađu bez nakupljanja
- Visina uvlačenja- otvoreno dnevno svjetlo na vrhu hoda prilagođava visinu dovoda zavojnice i sve zahtjeve petlje
- Specifikacija paralelizma- paralelnost prednje strane i podloge su unutar specifikacije; istrošene preše pojačavaju sve probleme sa poravnanjem matrice
Jedan detalj inženjeri često zanemaruju: pristupačnost stezaljkama. Dimenzije vaše cipele mogu odgovarati podupiraču, ali ako vodilice, blokovi pete ili cilindri s dušikom blokiraju zone stezanja duž perimetra cipele, ne možete pravilno pričvrstiti matricu. Skicirajte lokacije stezaljki u odnosu na sve montirane komponente prije finaliziranja dimenzija cipela.
Također potvrdite da matrice za presovanje u vašoj tvornici dijele standardizirane visine zatvarača gdje je to moguće. Standardizacija visine matrice za alate koji rade u istoj presi minimizira podešavanje cilindra tokom izmjena, smanjujući vrijeme postavljanja i eliminišući greške pri ponovnoj kalibraciji koje se pojavljuju kada se operateri stalno prilagođavaju između veoma različitih postavki.
Dimenzionalna kompatibilnost dovodi vašu matricu u presu. Ali kada je tamo, materijali od kojih su napravljene te cipele, stupovi i čahure određuju kako će se sklop ponašati pod ponovljenim opterećenjem - da li održava poravnanje tokom miliona ciklusa ili se postepeno pomjera dok se komponente sklanjaju i deformiraju.
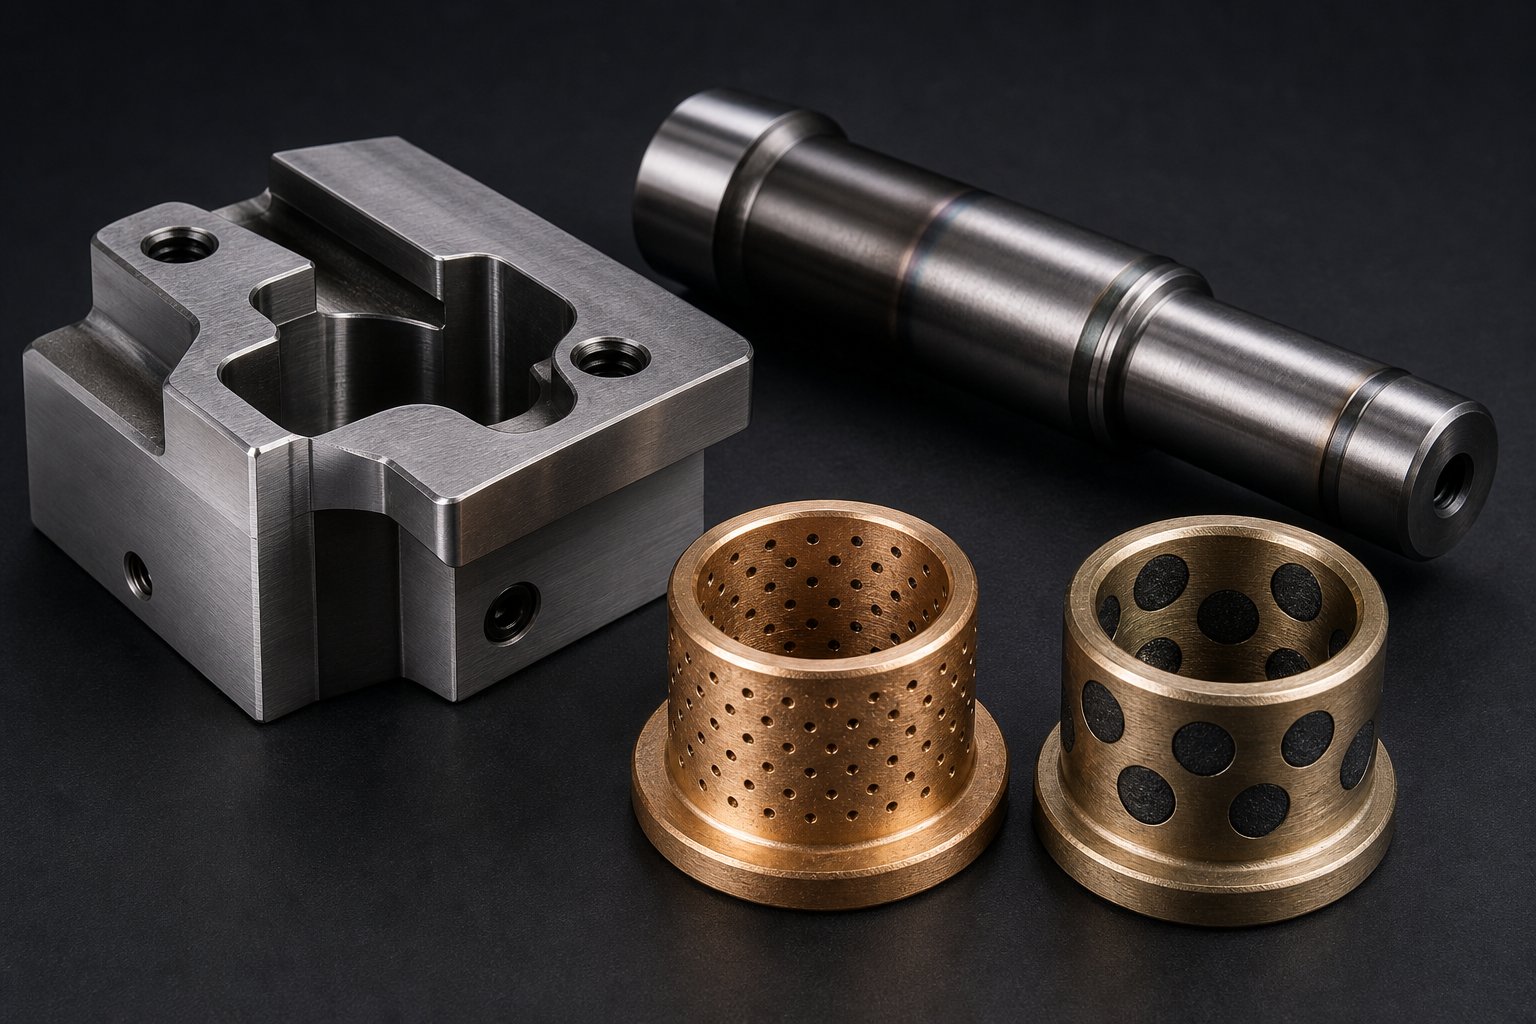
Izbor materijala i krutost konstrukcije
Čak i kada je vaš set matrica ispravne veličine za štampu i konfigurisan sa pravim rasporedom stubova, materijali od kojih su te komponente napravljene u konačnici kontrolišu šta se dešava pod stalnim opterećenjem. Pravilno dimenzionirana cipela napravljena od pogrešnog materijala savija se na načine koji polako smanjuju kvalitetu dijelova. Vodeći stub bez odgovarajuće tvrdoće razvija obrasce habanja koji uvode rast zazora u prvih nekoliko proizvodnih serija. Odabir materijala nije glamurozan, ali tu je dugoročna-tačnost štancanja ili zaključana ili tiho izgubljena.
Materijali za cipele i njihove performanse
Tri porodice materijala dominiraju konstrukcijom cipela, svaka sa posebnim profilom performansi koji odgovara specifičnim scenarijima proizvodnje.
Čelična pločaje zadana vrijednost za većinu metalnih kalupa za presovanje. Nisko{1}}ugljični čelik (obično AISI 1020 ili 1030) nudi visoku krutost, laku obradu i jednostavnu popravku. Ako otvor za vijak ili tiple padne na pogrešno mjesto, čelične cipele mogu bitizačepljen i zavarenbez ugrožavanja integriteta strukture. Modul elastičnosti čelika - otprilike 30 miliona psi - otporan je na savijanje pod tonažom bolje od bilo koje alternative pri uporedivoj debljini. Za čelične kalupe za štancanje koji imaju obim proizvodnje u stotinama hiljada ili milionima, čelična ploča je sigurna, isplativa osnova.
Liveno gvožđecipele mijenjaju određenu krutost za superiorno prigušivanje vibracija. Mikrostruktura grafita u sivom gvožđu apsorbuje udarnu energiju generisanu tokom slepljivanja -kroz - to iznenadno oslobađanje uskladištene energije kada udarac probije materijal. Ovo prigušivanje smanjuje buku, produžava vijek trajanja proboja i minimizira ciklički zamor koji širi mikropukotine kroz očvrsne alatne čelike tokom vremena. Veće automobilske matrice često koriste precizno vođene temelje od livenog gvožđa- oblikovane prema svakom određenom dijelu, a ne cipele s ravnim pločama.
Aluminijumcipele teže otprilike jednu-trećinu od čelika i mašine znatno brže. Specijalne legure kao što su QC-7 i QC-10 daju čvrstoću na pritisak veću od one od nisko-ugljičnog čelika, što ih čini održivim za proizvodnju - ne samo za izradu prototipa. Aluminij se ističe u-primjenama velike brzine gdje smanjena težina matrice znači manju inerciju pritiska, brži ciklus i niži nivo buke. Materijal također efikasnije odvodi toplinu od čelika, što pogoduje operacijama koje stvaraju povećanje temperature uzrokovano trenjem. Nedostaci su ipak stvarni: aluminijske cipele koštaju više, teže ih je popraviti ako su rupe pogrešno postavljene i nedostaje im dugoročna otpornost čelika na habanje u teškim primjenama oblikovanja.
Debljina cipele je važna koliko i izbor materijala. Kada matrica od lima radi s cipelom koja se oslanja na paralele - podignute blokove koji stvaraju prostor za otpad da padne - nepodržani raspon između paralela ponaša se kao greda pod opterećenjem. Tanka cipela preko širokog raspona skreće se u sredini, mijenjajući zazore-u-ubojice dinamički tokom svakog zaveslaja. Ovaj otklon može mjeriti samo nekoliko desetinki tisućinke, ali kroz milione ciklusa ubrzava habanje rubova asimetrično, proizvodeći rast neravnina na jednoj strani utisnutog dijela, dok suprotna ivica ostaje čista. Kumulativni učinak je odstupanje kvalitete dijela koji se postepeno pogoršava sve dok se ne prekorače tolerancije i ne poraste stopa otpada.
Ne postoji jedinstvena formula za idealnu debljinu cipele jer su varijable spojene: tonaža, širina raspona, uvjeti potpore, krutost materijala i da li je opterećenje koncentrisano (probijanje) ili raspoređeno (formiranje). Ali princip je konzistentan - da se male cipele sklanjaju, otklon pomjera zazore, a pomaknuti zazori ubijaju kvalitet dijelova tokom vremena. Ako vidite progresivno dimenzionalno pomjeranje u kalupu od lima koji je prošao početnu probu bez problema, nedovoljna debljina ili krutost cipele su među prvim osnovnim uzrocima koje treba istražiti.
Specifikacije materijala vodiča i čahure
Stupovi vodiča izdržavaju težak radni ciklus: otporni su na bočni potisak, apsorbiraju udarna opterećenja tokom probijanja-i održavaju klizni spoj sa svojim čaurama kroz milione udaraca. Odabir materijala ovdje direktno određuje koliko dugo sistem za vođenje održava poravnanje prije nego što rast zazora prisili zamjenu.
Dva pristupa kaljenju dominiraju u industriji metalnih alata i kalupa za stupove vodilice:
- Kućište{0}}kaljeni čelik- nisko-jezgro (obično 8620 ili slično) karburizirano za proizvodnju školjke tvrde površine (58-62 HRC) preko čvrste, duktilne unutrašnjosti. Čvrsto kućište je otporno na površinsko habanje i ogrebotine, dok mekano jezgro apsorbira udar bez krhkog loma. Stupovi kaljeni u kućištu standard su za većinu kalupa za oblikovanje metala jer uravnotežuju otpornost na habanje i žilavost.
- Kroz-kaljeni alatni čelik- srednje-ugljični legirani čelik (poput O1 ili A2) termički obrađen-ujednačenom tvrdoćom po cijelom poprečnom presjeku (58-60 HRC). Kroz kaljeni stupovi nude nešto veću krutost pod bočnim opterećenjem jer je cijela sekcija podjednako otporna na progib. Specificirani su za precizne primjene koje zahtijevaju najstrože tolerancije vođenja, ali su krhkiji pod udarom i skuplji za proizvodnju.
Materijal čahura mora biti mekši od stupa na koji se naliježe -, što osigurava koncentrat habanja u zamjenjivoj čahuri, a ne u skupljem stupu. Uobičajene legure čaura uključuju:
- Bronza (C93200 ili C93700)- odlična otpornost na habanje i prirodna mazivost zbog sadržaja kalaja. Dobra toplotna provodljivost pomaže u rasipanju toplote od trenja. Standardni izbor za setove matrica kliznih ležajeva.
- Bronza impregnirana uljem{0}}om- sinterovana bronza sa međusobno povezanom poroznošću zasićena uljem za podmazivanje. Porozna struktura oslobađa ulje pod pritiskom i toplotom, obezbeđujući samo-podmazivanje tokom rada. Idealno za primjene gdje su intervali ručnog podmazivanja nedosljedni.
- Bronzana{0}}čelična podloga- tanak bronzani noseći sloj zalijepljen za čeličnu školjku. Čelična podloga pruža strukturnu čvrstoću, dok brončana površina daje karakteristike habanja i trenja. Koristi se u aplikacijama sa velikim-opterećenjem gdje se čvrsta bronzana čaura može deformirati pod silom pritiska.
- Grafit{0}}začepljena bronza- pune bronzane čahure sa ugrađenim grafitnim čepovima koji obezbeđujukontinuirano samo{0}}podmazivanje. Najprikladnije za okruženja sa visokim{1}temperaturama ili primjene gdje bi tekući lubrikant kontaminirao radni predmet.
Površinski tretmani produžavaju vijek trajanja komponenti izvan onoga što sama svojstva osnovnog materijala pružaju. Nitriranje vodilica nakon stvrdnjavanja dodaje tanak, ekstremno tvrd azot-difuzni sloj (do 70 HRC površine) koji je otporan na habanje i ljepljenje bez promjene svojstava jezgre. Kromiranje dodaje otpornost na koroziju i smanjuje koeficijente trenja na kliznim površinama. Za primjene metalnih kalupa u korozivnim sredinama ili gdje je kontaminacija maziva problem, ovi površinski tretmani mogu udvostručiti ili utrostručiti interval između zamjene.
Specifikacije termičke obrade zaslužuju pažnju prilikom nabavke. Stupovi koji nisu adekvatno temperirani nakon stvrdnjavanja zadržavaju unutrašnje napone koji se vremenom oslobađaju - uzrokujući dimenzionalne promjene koje pomjeraju vaše vođenje nakon što je matrica već u proizvodnji. Uvijek provjerite jesu li stupovi dvostruko ili trostruko kaljeni prema preporuci proizvođača čelika i potvrdite vrijednosti tvrdoće pri prijemu inspekcije umjesto da vjerujete samo papirologiji.
| Materijal | krutost (modul elastičnosti) | Prigušivanje vibracija | Težina | Relativni trošak | Najbolja aplikacija |
|---|---|---|---|---|---|
| Nisko{0}}ploča od ugljičnog čelika (1020/1030) | Visoka (30 Msi) | Nisko | Teška | Nisko | Opća proizvodnja umire, formira se, progresivna |
| lijevano željezo (sivo željezo) | Umjereno-Visoka (14-21 Msi) | Visoko | Teška | Umjereno | Velika{0}}brzina brisanja, operacije osjetljive- na buku, velike automobilske matrice |
| Aluminijska legura (QC-7, QC-10) | Niska (10,4 Msi) | Umjereno | Lagano (1/3 čelika) | Više | -Brzo štancanje, setovi prototipa, aplikacije ograničene težine- |
| Case-Kaljeni čelik (8620 postova) | Visoka (30 Msi) | Nisko | Teška | Umjereno | Standardni vodiči za proizvodnju kalupa za oblikovanje metala |
| Kroz-kaljeni alatni čelik (O1/A2 stupovi) | Visoka (30 Msi) | Nisko | Teška | Više | Precizno vođenje koje zahtijeva maksimalnu otpornost na habanje |
| Brončana legura (C93200 čahure) | Umjereno (14 Msi) | Umjereno | Umjereno | Umjereno | Čahure kliznog ležaja za standardne i teške{0}}prilike |
| Čelično{0}}Bronzana podloga (čaure) | Visoka podloga / Umjerena površina | Nisko | Umjereno | Više | Čahure visokog{0}}opterećenja gdje bi se čvrsta bronza deformirala |
Izbor materijala se pogoršava tokom proizvodnog veka. Čelična cipela uparena sa -kaljenim stupovima i bronzanim čahurama impregniranim uljem{2}} daje milione pouzdanih ciklusa u većini aplikacija za štancanje. Ali ako vaše okruženje, tonaža ili zahtjevi za preciznošću prevazilaze standardne uslove, nadogradnja čak i jedne komponente - na deblju cipelu, kroz-očvrsne stupove ili grafitne-začepljene čahure - može eliminirati način kvara koji je tiho skraćivao životni vijek matrice. Ključno je znati koja komponenta ograničava vaš sistem, a to zahtijeva razumijevanje obrazaca habanja i indikatora kvara koje svaki materijal pokazuje u uslovima rada.
Održavanje i rješavanje problema
Obrasci nošenja se ne najavljuju alarmima. Oni se polako razvijaju - nekoliko desetina rasta klirensa ovdje, slaba bodovna oznaka tamo - dok se kumulativni efekat konačno ne pojavi kao dimenzionalni pomak u vašim utisnutim dijelovima. Do tada je šteta već narasla: istrošene čahure su dozvolile neusklađenost koja je ubrzala lomljenje ivice udarca, što je povećalo sile rezanja, što je dodatno kaznilo sistem navođenja. Prekid tog ciklusa zahteva disciplinovanu rutinu inspekcije koja rano uhvati degradaciju, pre nego što se ona pretvori u skupe kvarove alata za matrice ili neplanirani prekid rada prese.
Indikatori istrošenosti i metode mjerenja
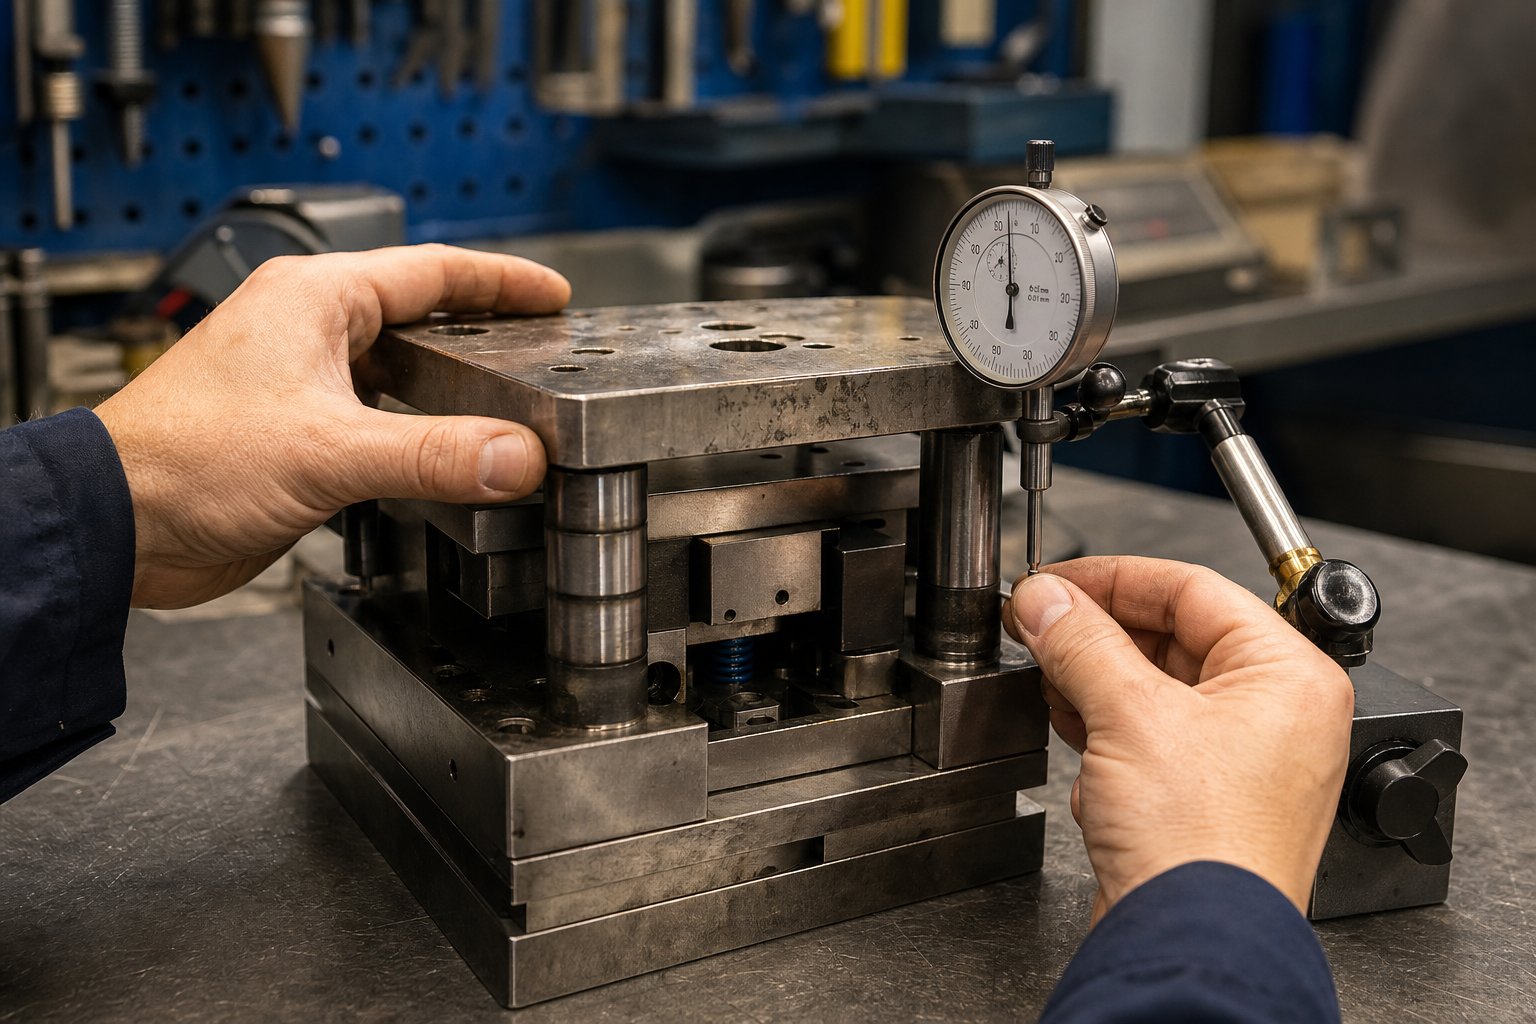
Zazor vodilice i čahure je jedina mjera koja pokazuje zdravlje kompleta matrica. Kada je set nov, radni razmak između čahure kliznog ležaja i njegovog spojnog stupa je tipično 0,0003 do 0,001 in. -, što je dovoljno za film maziva bez vidljivog zazora. Tokom miliona ciklusa, taj zazor raste kako se mekši materijal čahura troši na očvrsnuti stub. Praćenje tog rasta tokom vremena vam tačno govori koliko je korisnog veka preostalo.
Evo kako to izmjeriti: sa kompletom matrica uklonjenim iz prese, montirajte pokazivač na donju cipelu i postavite klip na gornju cipelu blizu stuba vodilice. Nanesite bočni pritisak rukom na gornju cipelu i očitajte ukupno kretanje indikatora. To je vaš funkcionalni razmak - stvarna igra koju sistem navođenja dozvoljava tokom rada. Uporedite ovo očitavanje sa originalnom specifikacijom iz zapisa o izradi kalupa.
Pragovi zamjene ovise o zahtjevima tolerancije dijela, ali praktična smjernica je ova: kada izmjereni zazor premaši tri puta originalnu specifikaciju, zakažite zamjenu čahura u sljedećem planiranom periodu održavanja. Kada premaši pet puta originalni, odmah izvucite matricu iz proizvodnje - koju koristite na posuđeno vrijeme, a kvalitet dijela se već pogoršava čak i ako ga inspekcija još nije označila.
Osim mjerenja zazora, vizualno pregledajte stubove vodilice za ove indikatore:
- Vertikalne zarezne ili izbočene linije- označavaju nedostatak podmazivanja ili kontaminaciju u kliznom interfejsu
- Polirane habajuće trake- pokazuje gdje kontakt čaura pod opterećenjem; neravne trake ukazuju na to da se stub skretao ili cipele nisu paralelne
- Oznake za praćenje lopte- na sistemima kugličnih ležajeva, žljebovi istrošeni u OD stuba ili ID čahure otkrivaju prekomjerno bočno opterećenje koje se prenosi na pojedinačne kuglične elemente u tačkom kontaktu
- Prečnik konus- mjerljivo mikrometrom na vrhu, sredini i dnu zone nakon angažmana; konus preko 0,0002 in. ukazuje na potrebu zamjene samog stupa, a ne samo čahura
Površine cipela zahtijevaju vlastiti protokol inspekcije. Prođite ravnom ivicom preko montažnih površina i provjerite ima li svjetlosnih praznina koje ukazuju na lokaliziranu deformaciju -, posebno ispod očvrslih dijelova matrice gdje su koncentrisana opterećenja probijala mekši materijal cipela tokom vremena. Oznake nagrizanja (fini prah-boje rđe na spojnim sučeljima) signaliziraju da se vijčane komponente mikro-kreću pod cikličnim opterećenjem, trošeći osnovni materijal i labaveći prianjanje. Nagrizanje na kontaktnim površinama bloka pete pokazuje da su habajuće ploče premašile svoj vijek trajanja i bočne sile sada oštećuju samu cipelu.
Paralelnost cipela - odnos ravnosti između gornje i donje montažne površine - treba provjeriti pomoću indikatora brojčanika koji se prebacuje preko površine na granitnoj referentnoj ploči. Kada odstupanje paralelizma premašuje 0,001 in. po širini papuče, cipele treba ponovo-brusiti na površinskoj brusilici kako bi se povratila preciznost od koje zavise mašice za obradu i rezni dijelovi za ravnomjeran zazor.
Uobičajeni načini kvarova i osnovni uzroci
Većina kvarova u kompletu matrica vodi do jednog od tri osnovna uzroka: kvar podmazivanja, preopterećenje ili neusklađenost. Sam način kvara je simptom - koji ga popravlja bez rješavanja osnovnog uzroka garantuje ponavljanje događaja. Svaki tehničar u prodavnici kalupa trebao bi biti u stanju prepoznati ove obrasce i ući u trag do njihovog izvora.
| Failure Mode | Simptom | Osnovni uzrok | Korektivna radnja |
|---|---|---|---|
| Zaplena čahure | Gornja cipela se vezuje tokom pritiska; zarezivanje ili zavarivanje između stuba i čahure | Izgladnjivanje podmazivanja - prolazi za ulje su blokirani, ručno mazivo je preskočeno ili je korišten pogrešan tip maziva | Replace bushing; očistite i pregledajte postolje na oštećenja; obnoviti raspored podmazivanja; provjerite da specifikacija maziva odgovara tipu ležaja |
| Lomljenje postolja vodiča | Iznenadni gubitak poravnanja; vidljiva fraktura na ili blizu površine za montažu cipele | Hronična neusklađenost između cilindra i podupirača; istrošene prešice koje omogućavaju ugaoni otklon koji savija stub pri svakom potezu | Replace post; pregledati paralelnost štampe i zazor; provjerite je li držač cipele u potpunosti postavljen; provjerite kontakt blokade pete prije angažmana |
| Pucanje cipela | Vidljiva pukotina koja se širi iz otvora za vijak, utora za ključ ili oštrog unutrašnjeg ugla na cipeli | Tonaža preopterećenja - premašuje kapacitet cipele; koncentracija napona na geometrijskim diskontinuitetima ubrzana ciklusom zamora | Povući cipelu ako se pukotina proteže izvan zone popravke; provjeriti stvarnu tonažu u odnosu na projektni kapacitet; Povećajte debljinu cipele ili kvalitetu materijala pri zamjeni |
| Ubrzano trošenje čahure (jedna strana) | Neujednačena očitavanja klirensa; habajući pojas koncentrisan na jednoj strani ID čahure | Neuravnotežene sile matrice koje stvaraju stalni bočni potisak u jednom smjeru; ili pritisnite ram koji se naginje pod opterećenjem | Dodajte ili pregledajte blokove pete da apsorbuju bočni potisak; provjeriti paralelnost press ram; razmislite o nadogradnji na čelične-čaure za veću nosivost |
| Post salamuri (garniture kugličnih ležajeva) | Urezan ili grub hod tokom otvaranja/zatvaranja matrice; vidljiva udubljenja na površini stuba | Šok učitavanje od pogrešnog uvlačenja, dvostrukog-udara ili događaja slaganja koji preopterećuje pojedinačne elemente lopte | Zamijenite sklop kaveza za stub i kuglicu; istražiti sistem za detekciju pogrešnog uvlačenja; dodajte senzore puževa ako nisu prisutni |
| Deformacija površine cipele | Progresivni dimenzionalni pomak u utisnutim dijelovima; otisci pozadinske ploče vidljivi na površini cipele | Nedostaje ili je napuknuta pozadinska ploča koja omogućava očvršćenim glavama probijanja da se uvuku direktno u mekši materijal za cipele | Zamijenite podloge; ponovo{0}}izbrusiti površinu cipele u ravnu; provjerite da li su svi alati za matrice i podložne ploče prisutni i neoštećeni prije sljedećeg rada |
Obratite pažnju na obrazac: svaka korektivna radnja uključuje i trenutnu popravku i korak istrage. Zamjena zaglavljene čahure bez provjere isporuke podmazivanja samo je zakazivanje sljedećeg zastoja. Alati za izradu kalupa kao što su mjerači provrta, indikatori brojčanika i površinske ploče postoje posebno za kvantificiranje ovih stanja objektivno - oslanjajući se samo na vizuelnu inspekciju propuštaju ranu-degradaciju koju je predviđeno održavanje dizajnirano da uhvati.
Raspored preventivnog održavanja
Učestalost održavanja treba da se povećava sa obimom proizvodnje. Matrica koja radi 50.000 udaraca između servisnih intervala u-tvornici velikih količina automobila treba drugačiji ritam od one koja proizvodi 5.000 dijelova po vožnji u radionici. Sljedeća struktura nivoa pruža osnovne intervale podešavanja - na osnovu vaših stvarnih trendova mjerenja habanja i podataka o kvalitetu dijelova.
Nivo 1: Svaki proizvodni ciklus (ili svakih 10.000-25.000 udaraca)
- Očistite vodilice i čahure; pregledajte ima li ogrebotina, promjene boje zbog topline ili suhih površina
- Nanesite specificirano mazivo na sve spojeve vodilice i čahure
- Provjerite habajuće ploče pete da li se nakupljaju ostaci ili nakupine
- Provjerite jesu li svi vijci za montažu cipele zategnuti prema specifikaciji
- Pregledajte ima li labavih klinova za tiple vizualnom provjerom i svjetlosnim ispitivanjem
- Očistite naslage i ostatke iz područja čišćenja cipela
Nivo 2: Svakih 50.000-100.000 udaraca
- Izmjerite zazor vodilice-do-zazora čahure metodom indikatora brojčanika; rekordne i trend vrijednosti
- Pregledajte površine za montažu cipele na nagrizanje, nagrizanje ili deformaciju
- Provjerite na podložnim pločama ima li pukotina, udubljenja ili gljiva
- Provjerite visine bez opruga u odnosu na originalne specifikacije; zamijenite sve koji pokazuju gubitak visine više od 5%.
- Pregledajte površine vodećih stubova mikrometrom na tri tačke za smanjenje konusa ili prečnika
- Pregledajte kaveze kugličnih ležajeva (ako je primjenjivo) ima li napuklih držača ili kuglica koje nedostaju
Nivo 3: svakih 250.000-500.000 udaraca (ili godišnje za aplikacije za mašinsku obradu male zapremine)
- Uklonite set matrica iz upotrebe radi sveobuhvatne provjere na stolu
- Provjerite paralelnost papuče na granitnoj površinskoj ploči; ponovno{0}}brusiti ako odstupanje premašuje 0,001 in.
- Zamijenite sve čahure koje pokazuju zazor iznad tri puta originalne specifikacije
- Zamijenite sve vodilice koje pokazuju mjerljiv konus, bodove ispod specifikacije završne obrade površine ili smanjenje promjera preko 0,0005 in.
- Pregledajte sve otvore za klinove na izduženje; razvijte i postavite velike klinove ako je potrebno
- Provjerite da se debljina papuče na područjima velikog-opterećenja nije smanjila zbog deformacije površine
- Ponovo{0}}kvalifikujte ravnost i paralelnost cipele nakon bilo koje operacije ponovnog brušenja
Kriterijumi za penziju:Set kalupa treba povući iz proizvodnje kada se pukotine na cipelama šire izvan lokalne popravke, kada se ponovnim brušenjem smanji debljina papuče ispod minimalne potrebne za tonažu aplikacije, kada se lokacije provrta vodilice istroše do tačke u kojoj standardni preveliki stupovi ne mogu vratiti originalno poravnanje, ili kada kumulativna deformacija može pomaknuti geometrijske karakteristike između geometrijskih karakteristika. U tom trenutku, set je isporučio svoj predviđeni vijek trajanja - i svaki dodatni udarac je kocka protiv katastrofalnog kvara.
Dosljedno održavanje transformiše set matrica iz potrošnog materijala u dugotrajno-sredstvo. Ali održavanje čuva samo ono što je prvo bilo ispravno navedeno. Ispravna originalna specifikacija -, saopštavanje ispravnih dimenzija, tolerancija i zahtjeva za performansama vašem dobavljaču - je mjesto na kojem posljednji dio slagalice dolazi na svoje mjesto.
Kako odrediti i naručiti pravi set matrica
Održavanje održava učinak vašeg kompleta matrica -, ali ne može popraviti set koji je pogrešno naveden od prvog dana. Naručiti set kalupa za štancanje bez saopštavanja pravih podataka svom dobavljaču je kao da tražite od strojara da iseče dio bez otiska. Dobićete nešto nazad, ali verovatno neće odgovarati vašoj štampi, odgovarati vašem procesu ili trajati tokom vašeg obima proizvodnje. Faza specifikacije je u kojoj inženjeri alata zaključavaju performanse ili nesvjesno ugrađuju ograničenja.
Informacije koje su vam potrebne prije nego što odredite set kalupa
Prije kontaktiranja bilo kojeg proizvođača matrica za štancanje, prikupite sljedeće podatke. Nedostatak čak i jednog može rezultirati kompletom koji zahtijeva doradu ili uopće ne odgovara vašoj presi:
- Ocena tonaže štampe- određuje kvalitetu materijala cipele i minimalnu debljinu kako bi se oduprli progibu pod vašim maksimalnim opterećenjem
- Dimenzije podupirača (širina x dubina)- ograničava maksimalni otisak cipele i lokacije zone stezanja
- Raspon visine zatvarača (minimum i maksimum)- definira vertikalni omotač u koji vaš zatvoreni snop kockica mora stati
- Dužina hoda- utiče na dužinu angažmana nakon vodiča; stupovi moraju ostati u čahurama tijekom cijelog otvorenog položaja
- Smjer uvlačenja i širina trake- određuje koje strane moraju ostati podalje od vodilica i blokova za petu
- Očekivani obim proizvodnje- donosi odluke o odabiru materijala, tipu ležaja i površinskoj obradi
- Omotač prostora (dimenzije radnog prostora)- postavlja minimalnu površinu papuče potrebnu za montiranje svih aktivnih komponenti matrice s razmakom za pričvršćivače
- T-uzorak i veličina utora- osigurava da se cipela može pravilno stegnuti i za podupirač i za ram
- Zahtjevi tolerancije dijela- određuje da li je vođenje s kugličnim ili kliznim ležajem prikladno
- Radno okruženje- prašina, magla rashladne tečnosti ili ekstremni temperaturni ekstremi utiču na materijal čahure i specifikacije podmazivanja
Zvuči puno? To je -, ali svaka stavka na toj listi odgovara dimenziji ili izboru materijala koji će vaš dobavljač napraviti u vaše ime ako to ne navedete. Preuzimanje kontrole nad ovim odlukama unaprijed je ono što razlikuje prilagođenu kocku koja radi od one koja samo odgovara.
Standardni vs prilagođeni setovi kalupa i razmatranja troškova
Obim proizvodnje je primarna poluga u odluci standardnih{0}}nasuprot-prilagođenih. Standardni kataloški setovi kalupa - izrađeni prema uobičajenim dimenzijama sa unaprijed određenim veličinama stupova, lokacijama i debljinama cipela - nude brzu isporuku i niže jedinične troškove kroz ekonomiju obima. Kao što pokazuje iskustvo u industriji, većina postrojenja ne može proizvesti jedno-jedinstvenu matricu kao troškovno-efikasno kao dobavljač specijalne proizvodnje matrica koji radi velikom količinom. Standardni setovi također nude zamjenjivost: komponente su u skladu s NAAMS ili JIS standardima dimenzija, što znači da se zamjenski stupovi, čahure i cipele mogu nabaviti od više proizvođača kalupa bez prilagođene strojne obrade.
Prilagođene metalne matrice za štancanje zarađuju svoju premiju kada vaša aplikacija padne izvan kataloških parametara. Ne-nestandardni razmak između stubova, prevelike cipele za velike-formiranje tonaže, neobični zahtjevi u smjeru kretanja{3}} ili potreba za integriranim blokovima pete i džepovima za montažu azota sve vas gura prema prilagođenom kompletu kalupa dizajniranom prema vašim tačnim specifikacijama. Razlika u cijeni je stvarna - prilagođena rješenja zahtijevaju namjensko vrijeme inženjeringa, jedinstvene postavke i često duže vrijeme izrade -, ali isto tako je i jaz u performansama kada kataloški set prisiljava na kompromise u vašem rasporedu matrice.
Postoji i srednji put. Neki inženjeri kupuju standardni set, a zatim obrađuju prilagođene karakteristike u-kućnim - dodatnim montažnim rupama, džepovima ili modificiranim lokacijama stupova. Ovaj hibridni pristup može skratiti vremenske rokove, ali zahtijeva sposobnost strojne obrade i stručnost kako bi se održala tačnost položaja između provrta vodećih stubova o kojima ovisi performansa kompleta matrice. Jedno{5}}oblikovanje svih kritičnih karakteristika, kao što praktikuju dobavljači fokusirani na preciznost{6}}, eliminiše pozicijske greške koje se javljaju kada se papuča matrice kreće između više konfiguracija mašina.
Planiranje vremena isporuke je takođe važno. Standardni setovi matrica se često isporučuju u roku od nekoliko dana. Prilagođene narudžbe kalupa za štancanje metala obično traju dvije do šest sedmica u zavisnosti od složenosti, dostupnosti materijala i zaostatka dobavljača. Za lansiranje proizvodnje sa fiksnim rokovima, uračunajte ovo vrijeme u svoj raspored programa alata - ne kao naknadnu misao, već kao kritičnu-stavku puta koja uključuje isprobavanje i validaciju.
Partnerstvo sa pravim dobavljačem kompleta matrica
Podaci o specifikaciji koje ste prikupili daju rezultate samo ako vaš dobavljač zna šta da radi s njima. Potražite proizvođače kalupa koji vam postavljaju prava pitanja - o vašem procesu, stanju štampe i vašim očekivanjima tolerancije - umjesto da jednostavno citiraju crtež. Najbolji dobavljači funkcionišu kao inženjerski partneri, hvatajući nedostatke u specifikacijama prije nego što postanu greške u izgradnji.
Za projekte koji uključuju složene strukture kalupa -, specifikacije uskog razmaka, optimiziran protok materijala, prilagođene udarce, podizače ili geometriju zaobilaznog zareza - rad sa dobavljačem koji premošćuje namjeru dizajna i stvarnost proizvodnje štedi cikluse ponavljanja. YICHEN, na primjer, povezuje inženjere alata saprilagođena rješenja kalupa za štancanjekoji rješavaju-teške izazove dizajna kao što su kontrola neravnina, integracija komponenti i optimizacija zazora od samog početka, umjesto da ostavlja te detalje da se riješe tokom isprobavanja.
Bez obzira kojeg dobavljača odaberete, potvrdite ove mogućnosti prije nego što se posvetite: -kućna strojna obrada sa provjerenom verifikacijom kritičnih dimenzija, dokumentirani izvještaji o kvalitetu koji pokazuju stvarne postignute tolerancije i spremnost da sarađujete na preciziranju specifikacije, a ne samo na izgradnji za štampanje. Set kalupa za štancanje je precizan instrument koji određuje kvalitet vašeg dijela godinama - proces naručivanja zaslužuje istu strogost koju biste primijenili na određivanje bilo koje druge kapitalne investicije u alat.
Najčešća pitanja o kompletu matrica za štancanje
1. Koja je razlika između seta matrica i bloka matrica?
Set kalupa je strukturni okvir koji se sastoji od gornje i donje papučice matrice, vodećih stubova i čahura za vođenje koji održava poravnanje između dvije polovice alata za štancanje. Blokovi kalupa, s druge strane, sadrže stvarne rezne ivice, formirajuće profile i geometriju proboja. Možete zamijeniti različite blokove kalupa u isti set kalupa sve dok se otisak podudara, zbog čega standardizirani setovi kalupa pomažu u smanjenju troškova alata u svim porodicama proizvoda. Kada se kvalitet delova pogorša, osnovni uzrok često seže do istrošenog sistema za vođenje matrice, a ne do same geometrije bloka matrice.
2. Kako da odaberem između sistema vodilica kugličnih i kliznih ležajeva za moj set kalupa?
Izbor zavisi od vaših uslova rada. Sistemi kugličnih ležajeva isporučuju skoro{1}}nultu poravnanje zazora idealno za velike-brzine slepe i čvrste-probijanje, ali zahtijevaju čisto okruženje, dosljedno podmazivanje mineralnim uljem i ne mogu tolerisati udarna opterećenja ili kontaminaciju. Sistemi kliznih ležajeva koriste bronzane čahure koje mnogo bolje podnose bočni potisak, prljavu okolinu i nedosljedno održavanje, što ih čini pogodnim za teško oblikovanje, duboko izvlačenje i bregasto djelovanje. Za progresivne matrice sa zahtjevima za preciznošću i potiskom, hibridne konfiguracije s kugličnim ležajevima na kritičnoj osi uvlačenja i kliznim ležajevima na osi opterećenoj potiskom- nude efikasan kompromis.
3. Kada trebam zamijeniti vodeće čahure u setu kalupa za štancanje?
Zakažite zamjenu čahure kada izmjereni razmak između -do-čahura premašuje tri puta originalnu specifikaciju iz zapisa izrade matrice. Ako zazor dostigne pet puta veću originalnu vrijednost, odmah izvucite matricu iz proizvodnje jer je kvalitet dijela već degradiran. Izmjerite razmak montiranjem indikatora na donju cipelu, pozicioniranjem klipa uz gornju cipelu blizu stuba vodilice i očitavanjem ukupnog kretanja indikatora pod bočnim pritiskom ruke. Pratite ova očitavanja tokom vremena kako biste predvidjeli intervale zamjene i izbjegli neplanirane zastoje.
4. Koja je konfiguracija matrice najbolja za progresivno štancanje?
Konfiguracije stražnjih stubova su standard za progresivno štancanje jer pozicioniraju oba vodiča duž stražnje ivice, ostavljajući prednju i bočne strane potpuno otvorene za uvlačenje trake, uklanjanje otpadaka i vidljivost operatera. Upareni sa vođenjem kugličnih ležajeva, setovi stražnjih stubova pružaju ponovljivost položaja koju zahtijevaju-progresivno brisanje i probijanje velike brzine. Međutim, ako vaša progresivna matrica uključuje teške stanice za formiranje blizu prednjeg ruba široke cipele, asimetrično vođenje dva stražnja stupa može omogućiti dovoljno otklona za pomicanje poravnanja. U tim slučajevima, razmislite o nadogradnji na raspored sa četiri-stupa ili dodavanju blokova pete da apsorbuju bočni potisak.
5. Kako mogu odrediti tačnu debljinu papuče matrice za moju primjenu?
Debljina papuče mora biti otporna na progib pod vašom specifičnom tonažom, širinom raspona i uvjetima potpore. Kada se cipela oslanja na paralele radi uklanjanja otpada, raspon bez oslonca se ponaša kao opterećena greda. Cipela koja je pretanka skreće se u sredini, dinamički pomjerajući udarac-u-zazore pri svakom potezu i uzrokujući progresivni rast neravnina i dimenzionalno pomjeranje. Iako nijedna formula ne pokriva sve slučajeve, princip je dosljedan: veća tonaža, širi rasponi bez oslonca i koncentrirana opterećenja za probijanje zahtijevaju deblje cipele. Ako primijetite progresivno odstupanje kvalitete u kalupu koji je prošao početnu probu, nedovoljna debljina cipele je među prvim osnovnim uzrocima koje treba istražiti. Dobavljači poput YICHEN-a mogu pomoći inženjerima da optimiziraju dimenzije cipela u odnosu na specifične zahtjeve tonaže i prostora za čišćenje.




