


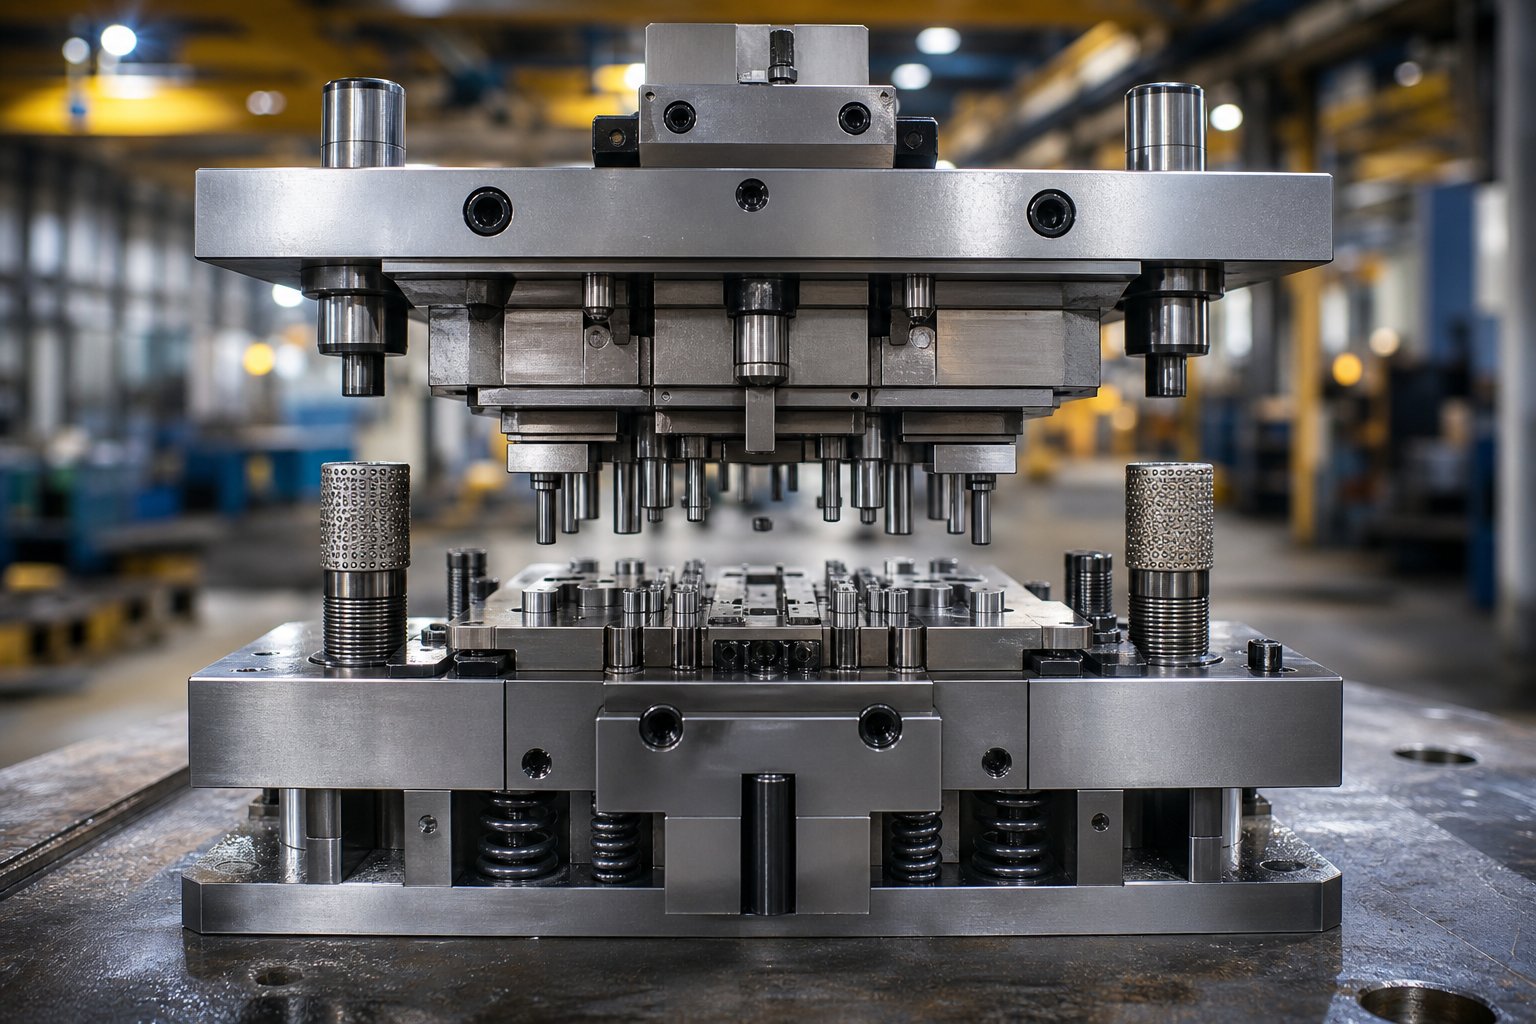
Šta komponente kalupa za štancanje rade unutar radne matrice
Matrica za štancanje je precizan sklop alata koji reže i oblikuje lim u željeni oblik svaki put kada presa primijeni silu. Ali evo šta vam većina lista dijelova neće reći:pojedinačne komponente kalupa za štancanjevažno je samo zbog toga kako rade zajedno. Svaki od njih ima specifičnu mehaničku ulogu - strukturalne podrške, kontrole materijala, rezanja, oblikovanja ili upravljanja trakama - i moraju izvršavati te uloge u čvrstoj koordinaciji kroz svaki pojedinačni potez pritiska.
Razumijevanje interakcije komponenti matrice mnogo je važnije od pamćenja imena dijelova. Matrica je sistem, a performanse svake komponente zavise od ponašanja svega oko nje.
Definiranje komponenti kalupa za štancanje kao sistema
Dakle, šta je zapravo kocka? To je gornji i donji set alata konfiguriranih za rezanje, savijanje, oblikovanje ili crtanje metala smještenog između njegovih polovica. Matrica se koristi za proizvodnju gotovih dijelova - više puta, brzinom i unutar uskih tolerancija. Od čega se prave matrice? Kaljeni alatni čelici, umetci od tvrdog metala, precizne-igle za brušenje i projektovani opružni sistemi, sve to montirano na krute čelične ploče. Svaki element postoji jer ga sistem zahtijeva.
Zašto je znanje o komponentama važno za inženjere alata
Kada shvatite funkciju svake komponente unutar većeg sklopa, rješavanje problema postaje sistematsko, a ne nagađanje. Neravnina na vašem utisnutom dijelu nije samo "problem probijanja" -, već bi se moglo pratiti do istrošenih vodilica koje dozvoljavaju neusklađenost, umorne opruge koje ne uspijevaju čisto da skinu materijal, ili papuča matrice koja se odbija ispod tonaže.
Kako se komponente koordiniraju putem pritiska
Zamislite jedan ciklus pritiska koji se odvija u milisekundama. Cipele i igle za vođenje drže gornju i donju polovicu u čvrstom položaju. Ploča za skidanje trake dodiruje materijal trake i drži ga ravnim. Udarci se spuštaju kroz skidač i šišaju metal o dugmad ispod. Opruge se sabijaju, apsorbiraju silu i pohranjuju energiju. U povratnom hodu, te iste opruge guraju skidač prema dolje, odstranjujući udar od materijala kako bi traka mogla napredovati u svoj sljedeći položaj. Svaka komponenta se pali u nizu - strukturno, zatim seče, zatim uklanja - stotine puta u minuti.
Ova koordinirana akcija je ono što odvaja funkcionalnu matricu za štancanje od skupa čeličnih dijelova. Poglavlja koja slijede detaljno razlažu svaku grupu komponenti, počevši od strukturne osnove koja čini sve ostalo mogućim.
Komponente temelja strukture koje sve drže zajedno
Svaki sistem za rezanje, čelik za formiranje i opruge unutar kalupa za štancanje zavisi od jedne stvari: krute, precizno poravnate platforme za montažu. Komponente strukturalnog alata ne režu metal ili direktno oblikuju dijelove, ali bez njih ništa drugo ne funkcionira kako je predviđeno. Oni apsorbuju tonažu, održavaju poravnanje i odolijevaju bočnim silama koje bi inače uništile rezne rubove za nekoliko sati.
Cipele i njihova uloga u distribuciji opterećenja
Cipele za matrice su čelične ili aluminijske ploče koje čine gornju i donju polovicu seta kalupa za štancanje. Razmišljajte o njima kao o temeljima zgrade - sve je pričvršćeno zavrtnjima, tiplima ili ključevima u ove ploče. Njihov primarni zadatak je ravnomjerna distribucija sile pritiska po radnoj površini matrice tako da niti jedna komponenta ne apsorbira koncentrisano opterećenje.
Gornja cipela se montira na ram za presu; donja papuča se pričvršćuje za ležište presa. Zajedno, moraju ostati ravni i paralelni pod tonažom. Zato su brušeni ili precizno-brušeni do uskih tolerancija. Iskrivljena ili premala papuča matrice dovodi do neravnomjerne raspodjele sile, što kaskadno prerasta u otklon, lom udarca i nedosljedan kvalitet dijelova.
Debljina matrice nije proizvoljna. Acoining diekoja sabija metal stiskanjem između gornjeg i donjeg dijela zahtijeva mnogo deblju cipelu od jednostavne operacije savijanja. Pravilo je jednostavno: veća tonaža i veće širine trake zahtijevaju deblje cipele kako bi se oduprle skretanju. Većina cipela je čelična, ali aluminijum postaje sve popularniji u određenim aplikacijama - težak je jednu-trećinu, brzo se obrađuje, dobro apsorbuje udarce, a specijalne legure mogu mu dati čvrstoću na pritisak koja premašuje nisko-ugljični čelik.
Donja papuča za matrice obično uključuje obrađene rupe ili rupe izrezane plamenom{0}} koje omogućavaju da puževi i otpad padaju na ležište presa. Ovi otvori također služe kao razmak za plinske opruge i druge komponente postavljene ispod površine matrice.
Sistemi vodiča za gornje-do-poravnanje
Kada se presa spušta velikom brzinom, gornja i donja papuča matrice moraju se sastati u potpuno istoj poziciji u svakom ciklusu. Vodeći klinovi i čahure to omogućavaju. Ove precizne-mljevene komponente - koje se često proizvode unutar 0,0001 in. - drže dvije polovine poravnate pod punom tonažom.
Postoje dva osnovna tipa. Vodeći klinovi frikcionog-stila su osovine od kaljenog alatnog čelika nešto manje od otvora čahure. Čaure su obično obložene aluminijskom-bronzom, ponekad umetnute grafitnim čepovima za smanjenje trenja i topline. Ove čiode također pružaju snagu pete, odupirući se bočnim-na-pokretima cipela.
Vodeći klinovi{0}}kuglični ležajevi koriste kaljene klinove na kugličnim ležajevima koji se drže u aluminijumskom kavezu. Oni značajno smanjuju trenje, omogućavaju veće brzine prešanja bez nagomilavanja topline i mogu se proizvesti s manjim tolerancijama od frikcionih klinova. Takođe omogućavaju mašini da lako odvoji gornje i donje cipele tokom održavanja.
Jedna kritična tačka: vodeći klinovi su dizajnirani da poravnaju papuče matrice - da ne kompenzuju istrošeni ili neuredni ram presa. Prevelike vođice za maskiranje problema održavanja presa samo ubrzavaju habanje samih klinova i unose greške u poravnanju koje oštećuju komponente za rezanje.
Blokovi pete, ključevi i upravljanje bočnom silom
Operacije rezanja i oblikovanja ne stvaraju uvijek silu ravno prema dolje. Zakošene forme, ekspozicije-pokrenute karakteristike i asimetrično zaglavljivanje proizvode bočne sile bočnog potiska - koje guraju gornju matricu u odnosu na donju. Blokovi za petu apsorbuju ovaj potisak tako da se ne prenosi na vodeće klinove.
Ovi precizno{0}}obrađeni čelični blokovi su zašrafljeni, pričvršćeni klinovima i često zavareni na obje cipele. Jedna strana nosi čeličnu ploču za petu; suprotna strana koristi habajuću ploču napravljenu od aluminijuma-bronze ili drugog različitog metala. Ovo različito-uparivanje metala je namjerno - da dvije ploče od istog materijala stvaraju prekomjerno trenje, toplinu i na kraju nagrizanje. Štikle kutije mogu istovremeno izdržati potisak u svim smjerovima.
Tiple i ključevi zaokružuju strukturni sistem. Tiple su kaljene, precizno{1}}brušene igle koje lociraju svaki dio matrice u svom tačnom položaju na cipeli. Ključevi su mali pravougaoni blokovi od brušenog čelika postavljeni u glodane utore za ključeve - u kojima se nalaze i dijelovi matrice, pružajući otpornost na pomicanje pod opterećenjem. Vijci sa utičnicom pričvršćuju sve zajedno sa snagom držanja koja je potrebna za ponovljeno bicikliranje velike{5}}tonaže.
Pozadinske ploče zaslužuju i ovdje spomenuti. Kada se očvrsne glave bušilice pritisnu na materijal matrice, ciklus za ciklusom, mekša cipela se može deformirati. Podložne ploče - tanke ploče od kaljenog čelika postavljene između držača proboja i papuče - sprečavaju ovo ugradnju i raspoređuju tačkasto opterećenje na šire područje.
| Komponenta | Funkcija | Posljedica neuspjeha | Tipični materijal |
|---|---|---|---|
| Cipele (gornje/donje) | Kruta montažna platforma; ravnomerno raspoređuje silu pritiska | Progib, neravnomjerno sečenje, lom udarca | Srednji{0}}ugljični čelik ili legura aluminijuma |
| Guide Pins | Poravnava gornje i donje cipele matrice kroz svaki potez | Neusklađenost, neravnomjerno trošenje reznih rubova, varijacije neravnina | Kaljeni alatni čelik |
| Vodilice | Pruža nisko{0}}ležajuću površinu za vođenje klinova | Bodovanje, preveliki klirens, zanošenje poravnanja | Aluminijum{0}}bronza (često sa grafitom) |
| Heel Blocks | Apsorbira bočni potisak od oblikovanja i asimetričnog rezanja | Otklon vodeće osovine, pomeranje sekcije matrice, oštećenje komponenti | Alati čelik sa različitim habajućim pločama |
| Dowels | Precizno locira dijelove kalupa na cipeli | Pozicioni pomak radnih komponenti nakon održavanja | Kaljeni brušeni čelik |
| Ključevi | Locira i pete sekcije matrice protiv bočnog pomicanja | Pomicanje sekcije pod asimetričnim opterećenjem | Precizni{0}}brušeni alatni čelik |
| Backing Plates | Sprečava da se udarne glave ugrade u mekšu cipelu | Deformacija cipela, varijacija visine proboja, nedosljedna visina zatvarača | Kaljeni čelik (HRC 58-62) |
Poddimenzionirane ili zanemarene strukturne komponente ne otkazuju glasno - one popuštaju postepeno. Papuča matrice koja se pod opterećenjem skreće za 0,002 in. neće odmah ništa slomiti, ali mijenja zazor od udarca-u-u širini trake. Vodeći klinovi koji imaju rezultat zbog nedovoljnog podmazivanja omogućavaju progresivno neusklađenost koja ubrzava habanje na svakoj oštrici alata. Ovi problemi se povećavaju u hiljadama poteza, što otežava dijagnozu -korijenskog uzroka osim ako ne shvatite šta strukturni sloj treba da pruži: apsolutnu krutost i ponovljivo poravnanje, svaki ciklus, pod punom tonažom.
Sa tom osnovom zaključanom na mjestu, sljedeći sloj sistema - probojci, dugmad i čelici za oblikovanje koji zapravo oblikuju lim - mogu raditi svoj posao sa preciznošću za koju su dizajnirani.
Rezanje i formiranje komponenti koje oblikuju metal
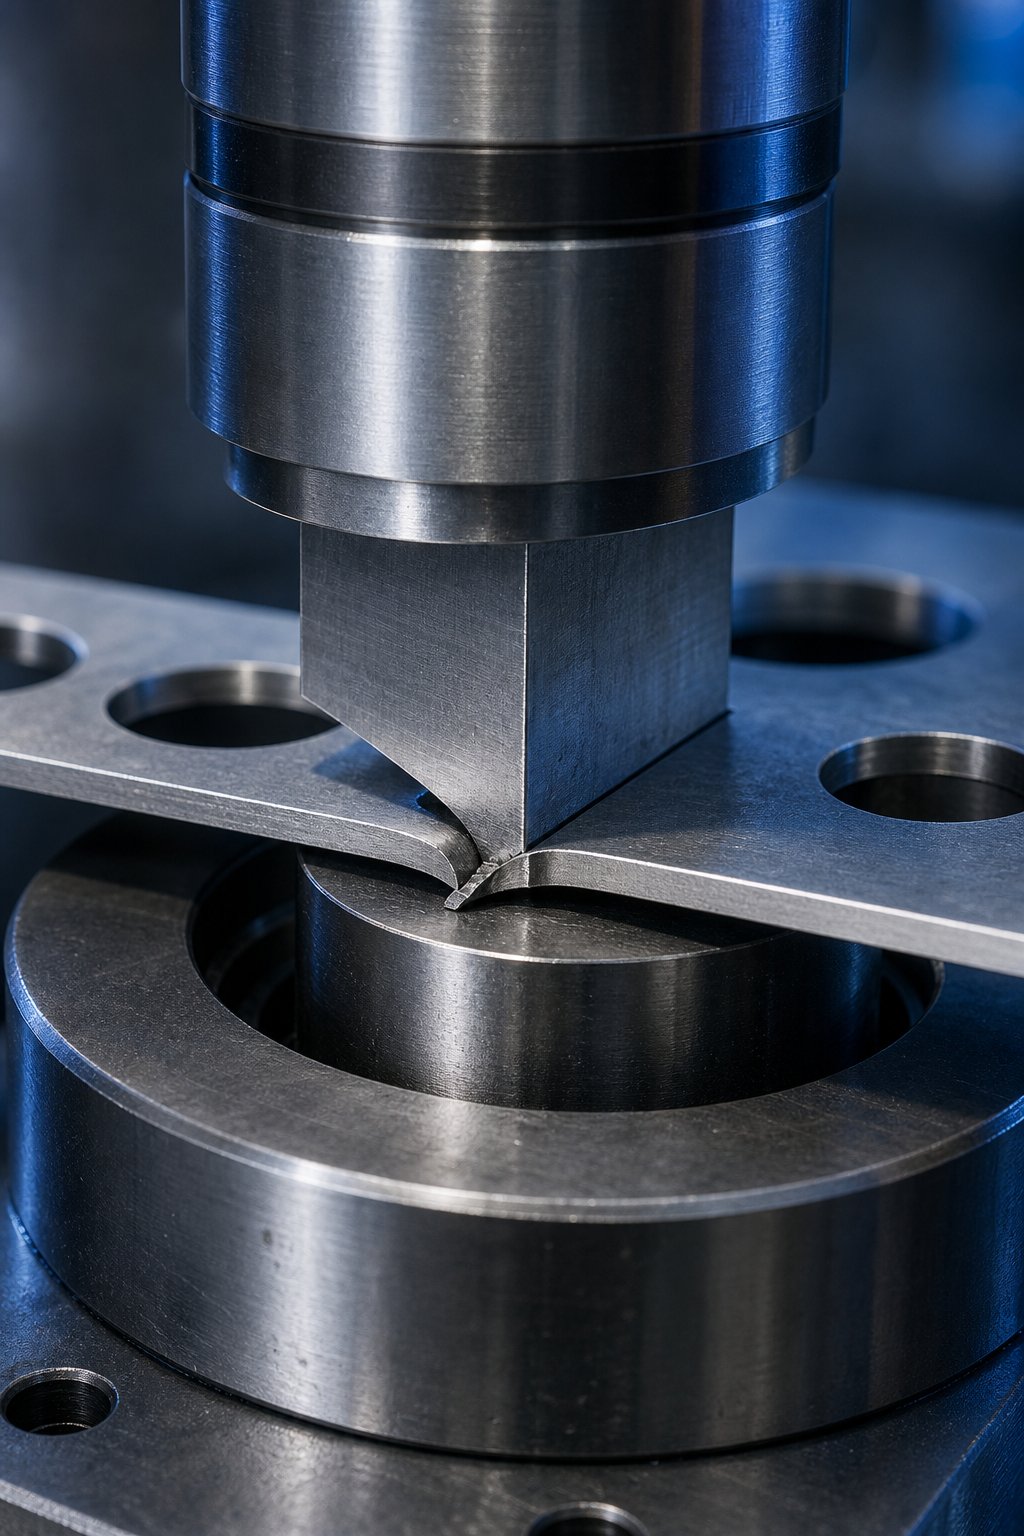
Čvrsto poravnanje i raspodjela opterećenja ne znače ništa ako alati za kalupe koji stvarno dodiruju lim nisu ispravno projektirani. Probojci, dugmad za kalupe, blokovi za matrice, matrične ploče i čelici za oblikovanje su komponente koje obavljaju fizički rad - smicanja, savijanja, crtanja i utiskivanja materijala u gotovu geometriju. Njihov dizajn, međusobni odnos i jaz između njih određuju da li ćete dobiti čist dio ili kantu za otpad punu otpada.
Kako udarci i tipke rade zajedno
Osnovni odnos u bilo kom sistemu probijača i matrice za lim je jednostavan: bušilica je muški alat za sečenje koji se spušta u ženski otvor - dugme matrice (koji se naziva i umetak ili matrica). Proboj gura materijal u ili kroz taj otvor, a interakcija između njihovih rubova je ono što zapravo siječe metal.
Tokom pritiska pritiska, bušilica dolazi u kontakt sa listom i počinje da ga gura prema dole. Materijal se blago deformiše oko ivice proboja i ivice dugmeta matrice - količina deformacije zavisi od duktilnosti, debljine i razmaka između dve rezne ivice. Kako se proboj nastavlja prema dolje, hladno-ekstrudira metal, stvarajući posječeni dio reza poznat kao rezna traka. Kada se premaši otpornost na smicanje materijala, on se lomi i lomi, stvarajući zonu loma na rubu reza.
Dugmad matrice se nalaze u obrađenim džepovima unutar bloka matrice ili matrične ploče i moraju se sigurno držati protiv sile rezanja prema dolje i bočnog pritiska materijala koji teče tokom rezanja. Tri uobičajene metode zadržavanja drže dugmad zaključana na mjestu:
- Pritisnite -zadržavanje prilagodbeDugme - je brušeno sa blagim dodirom i utisnuto u precizno-probušeni džep. Jednostavan, kompaktan i efikasan za okrugla dugmad, ali zahtijeva hidrauličnu presu za uklanjanje tokom održavanja.
- Lopta{0}}zadržavanje brave- lopta-opterećena oprugom zahvaća žljeb koji je mašinski obrađen u vanjskom prečniku dugmeta. Ovo omogućava brzo uklanjanje i instalaciju bez pritiskanja, što ga čini popularnim u okruženjima sa velikom-promjenom.
- Zadržavanje ključa- ključ ili ravan na dugmetu sprečava rotaciju, što je kritično za ne-okrugle oblike kod kojih je ugaona orijentacija važna. Često se kombinuje sa -pritiskom ili zadržavanjem ramena.
Sam blok matrice - ploča na kojoj se nalaze sva dugmad i otvore za rezanje - mora biti dovoljno debela da podrži sile rezanja bez skretanja i dovoljno čvrsta da odoli habanju na rubovima rezanja. U nekim konfiguracijama, odvojena matrična ploča drži dugmad dok blok matrice ispod pruža strukturnu podršku i prolaze za čišćenje puževa.
Vrste bušilica i njihove specifične primjene
Ne zahtijeva svaka rupa ili element u utisnutom dijelu istu geometriju probijanja. Probojci za štancanje dolaze u nizu konfiguracija, od kojih je svaka prilagođena specifičnim operacijama:
- Obični (čvrsti) okrugli udarci- najčešći tip, koji se koristi za standardno kružno probijanje i zabijanje. Izdržljiv, lak za ponovno oštrenje i dostupan u standardnim kataloškim veličinama.
- Oblikovani udarci- prilagođeni profili za pravougaone utore, D-oblike, ključaonice ili bilo koju ne-kružnu geometriju koju zahtijeva dizajn dijela.
- Pilotski udarci- precizne-igle za brušenje koje ulaze u prethodno probušene rupe da registriraju traku prije rezanja. Ne seku materijal; oni ga lociraju. Kritičan u progresivnim kalupima gdje kumulativna greška uvlačenja uništava tačnost dijela.
- Zarezivanje udaraca- dizajniran za uklanjanje materijala sa ruba trake ili blanka, stvaranje zareza, jezičaka ili reljefnih karakteristika koje omogućavaju naknadno savijanje ili oblikovanje.
- Lancing udarci- seče i savija materijal istovremeno bez potpunog odvajanja od trake. Koristi se za kreiranje jezičaka, otvora ili djelomičnih elemenata koji ostaju pričvršćeni.
- Stepeni ili rameni udarci- ima više promjera duž svoje dužine za poboljšano poravnanje, bolju raspodjelu opterećenja i kontrolirano zahvatanje s dugmetom matrice.
- Šuplji ili cevasti udarci- uključuje unutrašnju šupljinu za izbacivanje puževa, smanjujući sklonost puževa da se zalijepe za lice udarca tokom povlačenja.
Čelici za oblikovanje - koji se ponekad nazivaju i udarci za oblikovanje - su u potpunosti posebna kategorija. Ove komponente ne režu materijal; oni ga preoblikuju. Savijanja, izvlačenja, utiskivanja i kovane karakteristike zahtijevaju precizno-obrađene čelike čiji profili tačno odgovaraju željenoj geometriji dijela. Njihovi radijusi, uglovi promaja i završna obrada direktno kontrolišu protok materijala tokom oblikovanja.
Razmak između probijača i matrice i njegov utjecaj na kvalitetu dijelova
Udaljenost između ruba proboja i ruba dugmeta matrice - razmak rezanja - je jedna od najvažnijih specifikacija bilo koje matrice. Obično se izražava kao procenat debljine lista po strani. Uobičajena polazna tačka je oko 10% debljine materijala po strani. Na primjer, rezanje čelika debljine 0,050 inča sa 10% zazora znači 0,005 in. razmaka po strani, ili 0,010 in. ukupne razlike u prečniku između proboja i dugmeta.
Ali 10% nije univerzalno. Tvrđi,-materijali veće čvrstoće općenito imaju koristi od većeg zazora, dok mekši, duktilniji materijali mogu koristiti smanjene vrijednosti. Posljedice pogrešnog postupanja odmah se pojavljuju na rubu dijela:
Nedovoljan razmakuzrokuje tlačni lom u materijalu tokom rezanja. Vidjet ćete povećan udar udarca, ubrzano habanje i bušilice i gumba, veće sile rezanja i češće cikluse oštrenja. Puž ima tendenciju da ostane komprimiran u dugmetu matrice - što je dobro za zadržavanje puževa, ali po cijenu vijeka trajanja alata. Probijanje i lomljenje bušotina postaju stvarni rizici, posebno na probojima tankog poprečnog presjeka.
Prevelik razmakproizvodi zatezni lom. Materijal se rasteže i kotrlja prije lomljenja, stvarajući veće neravnine i valjane rubove na dijelu. Sile skidanja opadaju jer manje materijala hvata udar, ali povlačenje puževa postaje ozbiljan problem - puž može da se vrati sa udarcem i sleti na površinu matrice, oštetivši sljedeći dio ili samu matricu.
Ovo se direktno povezuje sa-često zanemarenim aspektom dizajna dugmadi: geometrija zadržavanja puževa. Standardno dugme za matrice nije samo rupa - već uključuje ravni dio na vrhu praćen ugaonim reljefom ispod. Ravno tlo stvara lagani kompresioni spoj koji drži puž u dugmetu nakon što je odrezan. Prekratko zemljište i puževi mogu prerano propasti ili se povući. Predugačak teren i puževi se naslanjaju, na kraju se guraju nazad protiv udarca.
Kada dođe do izvlačenja puževa, rješenja ciljaju direktno na kalupe i udarce.Komercijalno dostupna kontrolna dugmad{0}}koristite obrađene proreze ili bodljike unutar matrice da uhvatite puž. Preokrenuta-konusna dugmad - gdje se provrt malo smanjuje prema otvoru za zazor - drže zaglavke u kompresiji. Opruge{5}}opterećene klinove za izbacivanje unutar prednje strane proboja potiskuju puževe na niže. Ventilacioni otvori izbušeni kroz bušilicu eliminišu vakuumske džepove koji usisavaju nagore tokom uvlačenja.
Međusobna igra između klirensa, zadržavanja udubljenja i kvaliteta dijela predstavlja ravnotežu. Ne postoji jedan tačan odgovor -, zavisi od kvaliteta materijala, debljine, geometrije proboja, brzine presovanja i obima proizvodnje. Ono što je važno je razumijevanje da ovi metalni probijači i otvori matrice čine sistem u kojem promjena jedne varijable mijenja ponašanje svega ostalog u zoni reza.
Komponente za rezanje i oblikovanje rade svoj posao u djelićima sekunde, ali to ne mogu sami. Materijal trake mora biti pozicioniran tačno prije svakog udarca - i to je posao potpuno drugačijeg skupa komponenti odgovornih za vođenje, podizanje i registraciju trake kroz matricu.
Kontrola trake i komponente za pozicioniranje u kalupima za štancanje lima
Savršeno brušeni proboj i precizno izbušeno dugme i dalje će proizvoditi otpad ako materijal trake nije na pravom mjestu kada se sretnu. U progresivnim kalupima za štancanje lima, traka se kreće naprijed između svakog pritiska - napredujući jednu po jednu dužinu koraka kroz niz stanica. Svaka poziciona greška na jednoj stanici akumulira se na sledećoj. Dok traka dostigne konačnu granicu, čak i nekoliko hiljaditih inča odstupanja može izbaciti kritične karakteristike iz tolerancije.
Zato dizajn matrice za štancanje posvećuje čitavu kategoriju komponenti jednom poslu: kontrolisanje tačnog položaja trake - vertikalno, bočno i uzdužno - u trenutku kada se presa aktivira.
Pilotne igle i precizna registracija trake
Pilotne igle su posljednje-komponente za pozicioniranje autoriteta u progresivnom kocku. Ovi precizni-uzemljeni klinovi - obično se drže tolerancije unutar 0,0002 in. na prečniku - spuštaju se u prethodno probušene rupe u traci neposredno prije nego što se započne operacije rezanja ili oblikovanja. Njihov posao nije da seku; to je locirati. Oni povlače ili guraju traku u tačnu registraciju tako da se svaka naredna operacija poklapa s onim što je bilo prije.
Evo kako redoslijed funkcionira. Na ranoj stanici u kalupu, probojni udar stvara pilot rupu - okruglu rupu čija je jedina svrha primanje pilot igle na nizvodnim stanicama. Kako se traka kreće naprijed, stiže na sljedeću stanicu pomalo neprecizno. Rolne za punjenje imaju mehaničke tolerancije. Sama traka se može rastegnuti, savijati ili pomicati bočno. Kada gornja matrica počne da se spušta, pilot igla ulazi u pilot rupu prije nego što bilo koji udarci dotaknu materijal. Konusni nos na ivici vodi traku u poziciju, ispravljajući manje greške u uvlačenju.
Ova sposobnost korekcije je kritična. U progresivnom kalupu koji radi sa 200+ udaraca u minuti, kumulativne greške uvlačenja se brzo povećavaju. Bez pilota koji re-registruju traku na svakoj stanici, rastojanja -do-rupe, lokacije savijanja i linije trimova bi se progresivno udaljavale od nominalne. Piloti u suštini resetuju pozicionu tačnost na svakoj stanici, prekidajući lanac akumuliranih grešaka.
Promjer pilotske osovinice je veličine u odnosu na pilot rupu - tipično 0,001 do 0,002 in. manji od rupe kako bi se omogućio ulazak bez deformisanja ivica rupe. Previše je zategnuto i igla se može izdužiti ili zvoniti{5}}u otvoru za pilotiranje tokom ponovljenih ciklusa. Previše je labav i ne uspijeva precizno registrirati traku. Sama rupa za pilotiranje mora biti probušena čisto, sa minimalnim neravninama, kako bi se izbjeglo ometanje zahvata klina.
Podizači trake i njihova funkcija čišćenja hrane
Između poteza pritiska, traka se mora slobodno kretati naprijed. Ali oblikovane karakteristike, dugmad matrice i druge komponente strše iznad ili sjedaju u ravni sa površinom matrice - prepreka koje bi zahvatile traku tokom uvlačenja. Podizači trake to rješavaju podizanjem trake iznad površine matrice tokom dijela ciklusa uvlačenja, stvarajući razmak za traku da napreduje bez povlačenja.
Tri uobičajena tipa dizača rješavaju različite situacije:
- Opruge{0}}podizači klinova- male okrugle igle postavljene u izbušene rupe u bloku matrice, potisnute prema gore pomoću opruge za pritisak. Oni podupiru traku na diskretnim tačkama i povlače se pod silom pritiska kada se matrica zatvori. Jednostavan, kompaktan i efikasan za ravne ili lagano oblikovane trake.
- Tračni{0}}podiznici- kontinuiranih šipki koje se kreću duž ivica trake, podržane od više opruga. Pružaju dosljednu visinu podizanja po cijeloj dužini trake i sprječavaju spuštanje rubova na širokim materijalima. Uobičajeno kod kalupa gdje je traci potrebno nekoliko inča razmaka iznad formiranih elemenata.
- Metak{0}}nos ili vođeni dizači- slično podizačima iglica, ali sa zaobljenim vrhom koji sprečava da se traka zakači tokom bočnog pomicanja. Koristi se tamo gdje traka ima tendenciju da se pomjeri u stranu tokom hranjenja.
Visina dizača je važnija nego što biste očekivali. Asfeed-studije vremena objavljivanjademonstrirati, udaljenost koju traka podiže od površine matrice direktno utiče na to koliko dodatnog materijala povuče kroz jedinicu za punjenje tokom zatvaranja matrice. Matrica postavljena 36 inča od jedinice za uvlačenje sa 4 inča hoda -podizača zaliha može unijeti preko 0,2 in. dodatnog materijala između ulagača i matrice - dovoljno da izazove greške pri uvlačenju ako se vrijeme ne kompenzira. Što je podizanje veće, to se ovaj efekat više pojačava, čineći visinu dizača procesnom varijablom koja se direktno povezuje sa-vremenskim zatvaranjem valjka za dovod.
Zaobilazni urezi za čišćenje trake u progresivnim kalupima
Ponekad podizanje trake nije dovoljno. Određene komponente matrice - koje formiraju čelik, osovine ili izbočene dijelove matrice - protežu se iznad ravnine kretanja trake i fizički bi blokirale napredovanje materijala. Zarezi za premosnicu rješavaju ovo uklanjanjem ili dodavanjem materijala na traku na određenim lokacijama, omogućavajući joj da prođe preko ili oko prepreka tokom hranjenja.
Svrha obilaznih zareza u kalupima za štancanje dijeli se na dvije vrste:
- Negativni obilazni zarezi- materijal se uklanja sa trake (obično probijanjem na ranijoj stanici) kako bi se napravio razmak ili utor. Kada se traka povuče naprijed, ovaj zarez osigurava zazor tamo gdje bi komponenta matrice inače interferirala. Uobičajeno kada je prepreka uska ili kada uklanjanje materijala ne oslabi noseću traku neprihvatljivo.
- Pozitivni obilazni zarezi- umjesto uklanjanja materijala trake, sama komponenta matrice je rasterećena ili oblikovana sa izdignutom funkcijom preko koje traka može preći. U nekim dizajnima, mali jezičak materijala ostaje stajati na traci da se vozi iznad dijela matrice. Ovaj pristup čuva čvrstoću trake u aplikacijama gdje bi uklanjanje materijala ugrozilo stabilnost nosača.
Dizajniranje negativnih i pozitivnih obilaznih zareza u kalupima za štancanje od lima zahtijeva balansiranje čvrstoće trake u odnosu na potrebe za zazorom. Uklonite previše materijala i nosač će oslabiti, omogućavajući da se traka zakopča ili uvrne tokom hranjenja. Ne uklonite dovoljno i traka se zakači za komponente matrice, uzrokujući zaglavljivanje, pogrešno uvlačenje ili padove. Postavljanje zareza također mora uzeti u obzir kako traka podiže - zarez koji pruža razmak na punoj visini podizanja možda neće ukloniti prepreku ako se opruga podizača zamara i donosi smanjenu visinu.
Uobičajeni problemi kontrole trake i njihovi uzroci{0}}nivoa komponenti
Kada kontrola trake ne uspije, simptomi se odmah pojavljuju u kvalitetu dijela -, ali praćenje do odgovorne komponente zahtijeva razumijevanje sistema. Evo najčešćih problema:
- Kratko hranjenje ili prekomjerno hranjenje- uzrokovano pogrešnim-tempiranjem valjaka za uvlačenje u odnosu na visinu podizača, istrošenim rolni za uvlačenje klizanjem po podmazanoj traci ili dužinom uvlačenja koja ne kompenzira materijal povučen tokom zatvaranja matrice.
- Izduženje pilot rupe- ukazuje na to da su pilotske igle suviše zategnute za rupu, zahvaćaju dok se traka još uvijek kreće, ili je traka neadekvatno podignuta tokom uvlačenja pa piloti vuku kroz materijal.
- Izvijanje trake između stanica- uzrokovano prevelikom visinom dizača koja stvara previše labavosti ili oslabljenim nosećim trakama zbog pretjerano agresivnog dizajna zaobilaznog zareza.
- Lateralni drift- vodilice za zalihe su istrošene ili nepravilno raspoređene, što omogućava pomicanje trake u stranu. Neusklađene šine za podizanje također mogu gurnuti traku od-centra.
- Zahvaćanje trake na komponentama matrice tokom dodavanja- obilazni zarezi su premali, opruge podizača su zamorne (smanjena visina dizanja) ili su formirani elementi dublje nego što je prvobitno planirano.
- Nedosljedna registracija- istrošene pilotske igle, izbušene pilotske rupe na prethodnim stanicama ili se pilotsko angažovanje dešava prekasno u hodu pritiska (nakon početka rezanja).
Opružne skidače naspram čvrstih skidača
Još jedna komponenta za pozicioniranje zaslužuje pažnju jer premošćuje kontrolu trake i funkciju rezanja: ploča za skidanje trake. Njegov zadatak je da traku drži ravno uz donju matricu tokom rezanja, a zatim je skida sa proboja tokom uvlačenja. Postoje dva fundamentalno različita dizajna, a izbor između njih značajno oblikuje ponašanje matrice.
Spring strippers(takođe se nazivaju skidači tlačnih jastuka) su opruge{0}}opterećene ploče montirane na gornju matricu koje okružuju rezne udarce. Kako se matrica zatvara, skidač prvi dolazi u kontakt sa trakom, pritiskajući je ravno na površinu matrice pod pritiskom opruge prije nego što bilo koji udar dotakne materijal. Ovo držanje-pritiskom eliminiše nagib i samostrel u traci, sprečava podizanje ili pomeranje materijala tokom rezanja, a - kritično - drži traku u ravni sa površinom matrice tokom povlačenja proboja tako da se udarci mogu čisto povući bez povlačenja materijala prema gore. Kao stručnjak za dizajn kalupaArt Hedrick napominje, alati za skidanje opruge eliminišu probleme sa skretanjem i vezivanjem koji su svojstveni čvrstim skidačima, što ih čini poželjnim izborom za većinu progresivnih primjena kalupa.
Čvrsti striptizeti(skidači mostova ili skidači ploča) su krute ploče pričvršćene direktno na donju matricu. Oni ne pomiču - traka se jednostavno provlači ispod njih. Jeftinije su za proizvodnju, ne zahtijevaju opruge i potrebno im je minimalno održavanje. Ali oni ne pružaju pritisak-pritiskom tokom rezanja, što znači da se traka može slobodno podizati, pomicati bočno ili vezati između udaraca tokom ulaska. Ova sloboda kretanja povećava silu skidanja, može odbiti tanke udarce, au najgorim slučajevima rezultira lomom udarca zbog udara materijala o čvrstu ploču tokom uvlačenja.
Za progresivne matrice koje rade pri proizvodnim brzinama, alati za skidanje opruge su gotovo uvijek bolja investicija. Nekoliko dolara ušteđenih korištenjem čvrste trake za skidanje rijetko nadoknađuje rizik od loma bušilice, povećanog grebanja i nedosljedne registracije trake koje dolaze s nekontroliranim materijalom tokom ciklusa rezanja.
Komponente kontrole trake su tihe - one ne oblikuju vidljivo dio kao što to rade udarci. Ali oni određuju da li su ti udarci pogodili pravu metu. Sila koja pokreće ove podizače, skidače i sisteme pritiska nazad u njihove početne pozicije nakon svakog udara dolazi od sljedeće grupe kritičnih komponenti: opruga i plinskih cilindara koji upravljaju energijom kroz cijeli sklop matrice.
Opružni sistemi i upravljanje silom unutar matrice
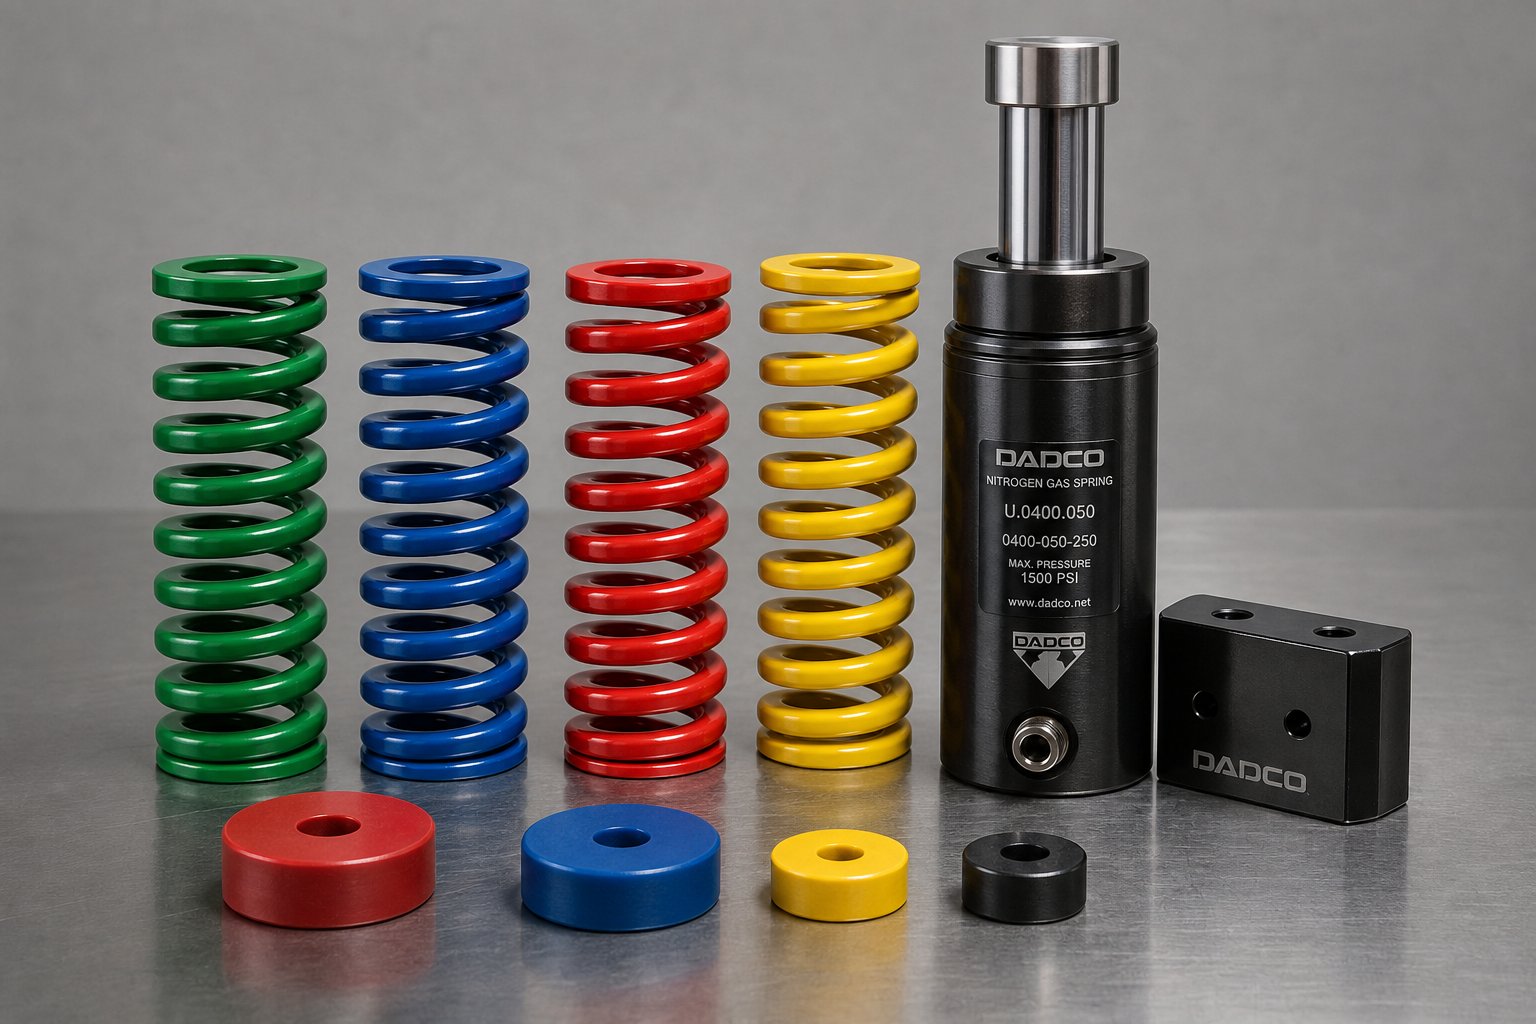
Svaka pokretna komponenta u sklopu matrice - za skidanje skidača, jastučića za pritisak, podizača, izbijajućih iglica - treba silu da se vrati u poziciju nakon pritiska pritiska. Ta sila dolazi od opruga i plinskih cilindara strateški postavljenih po cijelom alatu. Ovo nisu pasivni dodaci. To su aktivne komponente matrice za presovanje koje kontrolišu pritisak odstranjivanja, silu držanja -prikaza tokom oblikovanja i povratno kretanje svake pokretne ploče u sistemu. Pogrešite odabir opruge i vidjet ćete povlačenje puževa, nedosljednu dubinu izvlačenja i ploče za skidanje koje se naginju umjesto da se ravnomjerno uvlače.
Matične opruge i njihove karakteristike{0}}otklona opterećenja
Mehaničke opruge su spiralno namotane kompresijske opruge dizajnirane za velika opterećenja i ponovljene cikluse pod ekstremnim naprezanjem. Prepoznat ćete ih po njihovom kodiranju boja - sistem premaza od vinila koji na prvi pogled ukazuje na radnu nosivost. Lagane-opruge (zelene ili plave) odgovaraju maloj-sili za skidanje sile, dok ekstra-teške-opruge (crvene ili žute) nose veliku{7}}tonažu za držanje i oblikovanje jastučića.
Tri oblika žice definiraju mehaničke opcije. Pravougaona žica proizvodi najveću silu za datu veličinu opruge i usklađena je sa ISO 10243, ali žica se uvija tokom kompresije, unoseći napon koji ograničava vijek trajanja. Okrugla žica bolje podnosi ciklički stres, ali daje manju silu po jedinici veličine. Ovalna žica dijeli razliku - optimizirajući nosivost i otpornost na naprezanje u jednoj geometriji.
Odabir prave opruge znači balansiranje nekoliko međusobno zavisnih faktora:
- Preload- početna kompresija primijenjena tokom instalacije. Prednaprezanje osigurava da opruga isporučuje silu odmah kada se matrica otvori, ali smanjuje raspoloživi radni hod i ubrzava zamor.
- Radni otklon- koliko se opruga sabija tokom stvarnog hoda pritiska. Ovo mora odgovarati dužini hoda presa umanjenoj za kompresiju predopterećenja.
- Ukupni kapacitet otklona- maksimalna sigurna kompresija prije nego što se zavojnice čvrsto vežu. Prekoračenje ovog momenta uništava oprugu.
- Život od umora- direktno vezano za postotak ukupnog otklona korištenog po ciklusu. Opruge opterećene do 50% svog kapaciteta traju dramatično duže od onih koje su konstantno gurane do 75%.
Zatvorene{0}}opruge pružaju ravne površine za montažu, dok verzije s-otvorenim krajevima možda trebaju brušenje radi stabilnosti. U svakom slučaju, limenke opruge - cilindrična kućišta - treba da okružuju svaku oprugu u pločici matrice koja ispada tokom rada. Ove limenke sadrže ostatke ako se opruga slomi i sprečavaju fragmente zavojnice da oštete matricu ili utisnute dijelove.
Azotne plinske opruge za primjenu velike-snage
Kada mašinska matrica zahtijeva više sile nego što mehaničke opruge mogu isporučiti u dostupnom prostoru, stupaju opruge azotnog plina. Ovi cilindri koriste komprimirani azot - napunjen između 10 i 200 bara - za stvaranje sile kroz zatvoreni klip. Rezultat je znatno veći učinak iz manjeg otiska.
Praktične prednosti idu dalje od sirove sile. Azotna opruga isporučuje silu odmah nakon kontakta bez potrebe za prednaprezanjem, budući da je plin već pod pritiskom unutar cilindra. To znači dacijela dužina hoda dostupna je kao radni hod- velika prednost u odnosu na mehaničke opruge koje žrtvuju hod radi predopterećenja. Isporuka sile je također konzistentnija u cijelom potezu. Tamo gdje sila mehaničke opruge raste linearno sa kompresijom (slijedeći Hookeov zakon), plinska opruga pruža relativno ravnu krivu sile, stvarajući gotovo isti pritisak na početku i na kraju svog putovanja.
Ta konzistentnost je važna za formiranje operacija. Podloga za vuču podržana azotnim oprugama primjenjuje ujednačen pritisak bez-držanja po cijeloj dubini izvlačenja, smanjujući nabore i kidanje koje može uzrokovati nedosljedna sila. Azotne opruge također nude zagarantovani minimalni vijek trajanja - tipično milion ciklusa - bez loma uzrokovanog zamorom- ili osipanja od čega mehaničke opruge pate tokom vremena.
Kompromis? Troškovi i praćenje. Azotne opruge zahtijevaju provjeru pritiska kako bi se otkrilo sporo curenje, a njihove unutrašnje zaptivke na kraju degradiraju. Najbolja praksa iziskusni dizajneri kalupaograničava hod klipa na 85% nazivnog kapaciteta kako bi se produžio vijek trajanja cilindra. Daljinsko praćenje pritiska putem Bluetooth ili žičanih senzora pruža automatska upozorenja ako sila padne -, što je funkcija nedostupna sa mehaničkim oprugama koje se jednostavno tiho zamaraju dok dijelovi ne počnu kvariti.
Strategija postavljanja proleća unutar sklopa kalupa
Odabirom pravog tipa opruge i ocjene rješava samo pola problema. Gdje postavite opruge unutar kalupa određuje da li se ploča za skidanje ili pritisak pomiče ravnomjerno - ili se destruktivno naginje na jednu stranu.
Zamislite pravougaonu ploču skidača koju podupiru četiri opruge grupisane blizu centra. Pod opterećenjem odstranjivanja, vanjske ivice ploče se pokreću prema dolje dok se središte prvo podiže. Taj nagib znači da udarci na obodu ploče ostaju u kontaktu sa trakom duže od onih blizu centra, stvarajući neravnomerne sile skidanja i potencijalni lom udarca. Rješenje: ravnomjerno rasporedite opruge po površini ploče, razmaknite ih kako biste uravnotežili opterećenje.
Nekoliko principa postavljanja konzistentno se primjenjuju na komponente kalupa za presovanje:
- Nikada nemojte locirati opruge direktno preko balansera - jer ne pružaju snagu-pritiskom na dio koji se formira u tom položaju.
- Opruge postavljene na pola puta između balansera jastučića i materijala isporučuju samo polovinu svoje nazivne sile na radni komad.
- U progresivnim kalupima, svi gornji jastučići za pritisak koji potiskuju podizače zaliha dok se matrica zatvara moraju dijeliti istu dužinu hoda. Nejednak hod uzrokuje naginjanje trake, povlačeći dijelove iz registracije preko stanica.
- Za velike jastučiće za skidanje, balanseri jastučića sprječavaju prevrtanje kada nova zavojnica uđe u kalup - u trenutku kada nikakav materijal trake ne podržava jastučić odozdo.
Uretanski jastučići - čvrsti poliuretanski blokovi ili cijevi - ispunjavaju nišu između opruga i plinskih cilindara. Nude veliku snagu u kompaktnim prostorima, dobro apsorbiraju udarce i otporne su na kontaminaciju ulja i krhotina. Ali njihov kapacitet otklona je ograničen (obično 20-25% slobodne visine), i oni stvaraju toplinu pod brzim ciklusom, što vremenom smanjuje njihovu izlaznu snagu. Najbolje funkcionišu za lagano skidanje, nokaut aplikacije ili kao dodatni elementi sile gdje prostor ne može primiti namotanu oprugu.
| Spring Type | Force Range | Deflection Capacity | Najbolja aplikacija | Potrebe za održavanjem |
|---|---|---|---|---|
| Mehanička opruga (pravokutna žica) | Srednje do vrlo visoko (opterećenje ocijenjeno po boji) | Do 50% slobodne dužine (25-30% preporučeno za dugovječnost) | Skidanje, držanje praznog materijala, jastučići za pritisak | Vizualni pregled pukotina; zamijenite u određenim intervalima ili kada sila opadne |
| Mehanička opruga (okrugla/ovalna žica) | Lagano do srednje | Do 50% slobodne dužine | Lagano skidanje, podizači, povratne opruge | Isto kao i pravougaoni; manje skloni torzijskom zamoru |
| Azotni gasni izvor | Visok do vrlo visok (podesivo pritiskom na punjenje, 10-200 bara) | Dostupan puni hod (bez gubitka predopterećenja); iskoristite 85% ocijenjenog putovanja | Podloge za crtanje, uklanjanje velike- sile, operacije formiranja koje zahtijevaju dosljedan pritisak | Praćenje pritiska (Bluetooth/žičani senzori); zamena brtve na kraju radnog veka |
| Urethane Pad | Lagano do srednje | 20-25% slobodne visine | Knockout, lagano skidanje, dodatna sila u uskim prostorima | Monitor za toplotnu degradaciju i trajni set; zamijenite kada gubitak visine pređe 5% |
Kada opruge zamore - i svi oni na kraju urade - efekti se provlače kroz cijelu kocku. Smanjena sila odstranjivanja omogućava da se puževi povuku unazad udarcem, slijeću na površinu matrice i oštećuju sljedeće dijelove. Oslabljene opruge sa jastučićima omogućavaju pomeranje materijala tokom oblikovanja, stvarajući nedosledne uglove savijanja ili dubine izvlačenja. Umorne opruge podizača smanjuju elevaciju trake, uzrokujući da se materijal vuče na komponente matrice tokom uvlačenja. Nijedan od ovih simptoma očigledno ne ukazuje na problem sa oprugom osim ako redovno merite izlaznu snagu umesto da čekate vizuelni kvar.
Opružni sistemi definiraju kolika sila djeluje na svaku pokretnu komponentu i koliko se ta sila ravnomjerno raspoređuje po radnom području. Ali sama sila ne određuje performanse kalupa - materijali od kojih su napravljene te opruge, udarci i čelici za oblikovanje diktiraju koliko dugo prežive pod opterećenjem prije nego što trošenje promijeni njihovo ponašanje.
Kriteriji za odabir materijala za komponente kalupa
Proboj izbrušen do savršene geometrije i držan u preciznom poravnanju i dalje će pokvariti rano ako je napravljen od pogrešnog čelika. Odabir materijala je skrivena varijabla koja odvaja metalne matrice za štancanje u trajanju od 50.000 pogodaka od onih koje su preživjele pet miliona. Ipak, to je jedan od-aspekata inženjeringa kalupa o kojima se najviše raspravlja - koji se često svodi na "koristiti D2" bez objašnjenja zašto, kada odstupiti ili kakve kompromise taj izbor donosi.
Realnost je da se svaka komponenta čeličnih kalupa za štancanje suočava sa specifičnom kombinacijom habanja, udara i topline. Probojnik podnosi abrazivno klizanje po ivicama lima. Čelik za oblikovanje apsorbira ponovljena udarna opterećenja. Pilotnoj ivici je prije svega potrebna stabilnost dimenzija. Odabirom jedne ocjene za sve, bilo preko-inžinjera jednostavne komponente (gubljenje novca) ili manje-inžinjera kritičnih (uzrokujući prijevremeni kvar). Usklađivanje materijala sa poslom je ono u čemu zapravo živi ekonomija štancanja.
Uobičajeni tipovi alatnog čelika i njihova svojstva
Četiri razreda alatnog čelika obrađuju veliku većinu primjena kalupa za lim. Svaki od njih zauzima specifičnu nišu performansi definisanu njegovom hemijom, dostižnom tvrdoćom i ponašanjem pod opterećenjem.
D2 alatni čelikje radni konj hladnog{0}}štancanja. To je visoko-ugljični, visoko-hrom, otvrdnjavanje na zraku-projektovano za maksimalnu otpornost na habanje u aplikacijama gdje je habanje primarni način kvara. D2 dostiže 58-62 HRC nakon termičke obrade, formirajući guste kromove karbide koji se odupiru kliznom habanju lima koji prelazi preko reznih ivica. To je zadani izbor za proboje, dugmad i bilo koju komponentu koja se suočava sa dugom proizvodnjom od ugljičnog čelika ili nehrđajućeg čelika. Kompromis? D2 je relativno krh pri punoj tvrdoći. Odlično je otporan na postepeno habanje, ali može se okrhnuti ili popucati pod iznenadnim udarom - što ga čini lošim izborom za teške operacije oblikovanja ili kalupe koji doživljavaju udarno opterećenje zbog varijacija materijala.
A2 alatni čelikzauzima sredinu između otpornosti na habanje i žilavosti. Također zračno{1}}otvrdnjavanje, A2 dostiže 57-62 HRC, ali sadrži manji volumen hrom karbida od D2. To mu daje primjetno bolju otpornost na udarce, a istovremeno pruža dobar vijek trajanja. A2 je praktičan izbor za kalupe za oblikovanje, alate za slepljenje, merila i precizne alate gde umereni obim proizvodnje ne opravdava rizik od lomljivosti D2. Također se lakše obrađuje u žarenom stanju, smanjujući početne troškove alata.
S7 alatni čelikje nivo otpornosti-na udare napravljen za udar. Gdje D2 i A2 daju prednost tvrdoći karbida, S7 daje prednost žilavosti - sposobnosti da apsorbuje iznenadna opterećenja bez loma. Termički{7}}tretira na 54-58 HRC, niže od D2, ali njegova mikrostruktura rasipa energiju udarca umjesto da je prenosi do tačaka nastanka pukotina. S7 se ističe u udarcima za formiranje, pogonima za bregaste, teškom bušenju u debelom materijalu i bilo kojoj primjeni gdje alat doživljava prekide ili promjenjivo opterećenje. Kada se udarac više puta strugoti uprkos ispravnom zazoru i poravnanju, prelazak sa D2 na S7 često odmah rešava problem.
M2 brzorezni čelikispunjava specijaliziranu ulogu gdje je toplina neprijatelj. M2 zadržava svoju tvrdoću na povišenim temperaturama - osobinu koja se zove crvena tvrdoća - što ga čini pogodnim za operacije koje stvaraju značajnu toplotu trenja na rubu rezanja. Kod štancanja, to obično znači brzo-probijanje tankih materijala ili aplikacije gdje je podmazivanje minimalno. M2 dostiže 60-65 HRC i održava performanse rezanja gdje bi D2 omekšao i brzo se istrošio. Njegova loša strana je cijena i obradivost: M2 je znatno skuplji i teže ga je brusiti od hladnog rada.
| Ocjena | tvrdoća (HRC) | Otpornost na habanje | Čvrstoća | Najbolja aplikacija |
|---|---|---|---|---|
| D2 | 58-62 | Odlično | Pošteno do umjereno | Dugotrajno{0}}biranje, bušenje, bušenje dugmadi od karbona i nehrđajućeg čelika |
| A2 | 57-62 | Dobro | Dobro | Umjerene-matrice za formiranje, alati za sljepljivanje, precizni alati s izloženošću udaru |
| S7 | 54-58 | Umjereno | Odlično | Udarci za formiranje, drajveri za eksere, teški piercing, komponente sa{0}}opterećenim udarima |
| M2 | 60-65 | Vrlo dobro (zadržava na visokoj temperaturi) | Pošteno | Visoka{0}}brzina bušenja, minimalne-operacije podmazivanja, toplinski{2}}intenzivno sečenje |
Kada odrediti umetke od tvrdog metala preko alatnog čelika
Šta se dešava kada se čak i D2 prebrzo troši? U ultra-velikim-primjenama - proizvodnja prelazi milion dijelova - intervali oštrenja alatnog čelika mogu postati neprihvatljivo česti. Ovdje na sliku ulaze karbidni umeci.
Volfram karbid (cementirani karbid) nudi otpornost na habanje koja produžava vijek trajanja matrice za 500-1000% u poređenju sa tradicionalnim alatnim čelicima u određenim primjenama. Karbidni umetci za rezanje održavaju{4}}oštre ivice kroz milione ciklusa, dramatično smanjujući vrijeme zastoja za ponovno oštrenje i održavanje matrice. Za automobilske konektore velike količine, električne terminale ili medicinske komponente utisnute u abrazivni nehrđajući čelik, karbid se često isplati u prvoj godini proizvodnje samo kroz smanjene izmjene alata.
Ograničenje je krhkost. Karbid je izuzetno tvrd (obično 75-90 HRA, što je ekvivalentno otprilike 68-74 HRC), ali ima vrlo nisku udarnu žilavost. Karbidni udar koji udari u traku koja je pogrešno uvučena ili naiđe na udvostručenje materijala će se razbiti, a ne okrhnuti ili deformirati. Ovo ograničava karbid na kontrolisane operacije sa malim udarom: fino slepljivanje, precizno bušenje, plitko kovanje i aplikacije gde je uvlačenje trake visoko pouzdano i zagarantovana konzistentnost materijala.
Karbidni umeci su takođe skupi za proizvodnju i modifikovanje. Za razliku od proboja od alatnog čelika koji se mogu naoštriti na brusilici za nekoliko minuta, karbid zahtijeva dijamantske brusne ploče i specijalizirane učvršćivače. Promjene ili korekcije dizajna zahtijevaju nove umetke, a ne preradu. Iz ovih razloga, karbid se specificira tek nakon što je dizajn matrice u potpunosti validiran i proizvodni parametri su zaključani - nikada za prototip ili alat za kratkotrajno-
Usklađivanje odabira materijala sa obimom proizvodnje
Veza između izbora materijala i ekonomije proizvodnje je jasna kada je pravilno uokvirite. Ne birate "najbolji" čelik -, već birate najisplativiji-čelik za očekivani vijek trajanja alata.
Za kratke proizvodne serije ispod 100.000 dijelova, A2 alatni čelik nudi ekonomičan balans performansi i cijene. Obrađuje se brže od D2, zahtijeva manje agresivnu termičku obradu i toleriše manja neusklađenost uobičajena u prototipima ili matricama male{5}}e zapremine bez katastrofalnog usitnjavanja. Manja otpornost na habanje je prihvatljiva jer alat neće akumulirati dovoljno udaraca da bi trošenje postalo ograničavajući faktor.
Srednje{0}}proizvodnja - 100,000 do 1,000,000 dijelova - obično opravdava D2 ili ekvivalentne visoko{8}}hromirane hladne-čelike. Na ovoj skali, intervali oštrenja direktno utiču na planiranje proizvodnje. D2-ovo superiorno zadržavanje rubova znači duže staze između zaustavljanja održavanja, manje postavljanja matrice i konzistentniji kvalitet dijelova kroz proizvodni prozor. Veći početni trošak materijala i obrade kompenzira se smanjenjem troškova alata po-dijelu.
Primene velikih{0}}obuka koje prelaze 1.000.000 delova guraju proračun prema karbidnim umetcima ili naprednim obloženim alatnim čelicima. Kod ovih količina, čak i mala poboljšanja u vijeku trajanja alata dovode do značajnih ušteda. Napredni površinski premazi kao što je TiN (titanijum nitrid) ili DLC (dijamantski-ugljik) mogu produžiti vijek trajanja D2 komponenti za 30-50% smanjenjem trenja i habanja ljepila - srednja opcija koja izbjegava krhkost karbida, dok produžava intervale održavanja izvan neprevučenog alatnog čelika.
Tvrdoća sama po sebi nije cilj - već sredstvo za postizanje cilja. Komponenta matrice od lima očvrsnuta na 62 HRC odlično je otporna na habanje, ali ista tvrdoća je čini ranjivom na mikročipanje ako primjena uključuje bilo koju komponentu udarca. Pad na 58 HRC žrtvuje određeni vijek trajanja, ali dobiva dovoljno čvrstoće da preživi povremeno opterećenje udarima. Pravi odgovor ovisi o tome koji način kvara će zapravo prvi povući alat iz upotrebe: postepeno trošenje ili iznenadni lom. Iskusni inženjeri matrice čine ovaj poziv baziran na debljini materijala, geometriji dijela, brzini presovanja i istorijskim podacima o kvarovima iz sličnih aplikacija.
Kvalitet materijala određuje koliko dugo će svaka komponenta opstati. Ali identični tipovi čelika rade različito u zavisnosti od tipa matrice u koju su ugrađeni u - progresivnim, prijenosnim, složenim ili kombinovanim konfiguracijama, svaki postavlja jedinstvene zahtjeve za svoje komponente koji mijenjaju zahtjeve i za veličinu i za materijal.
Kako se komponente razlikuju u različitim vrstama kalupa
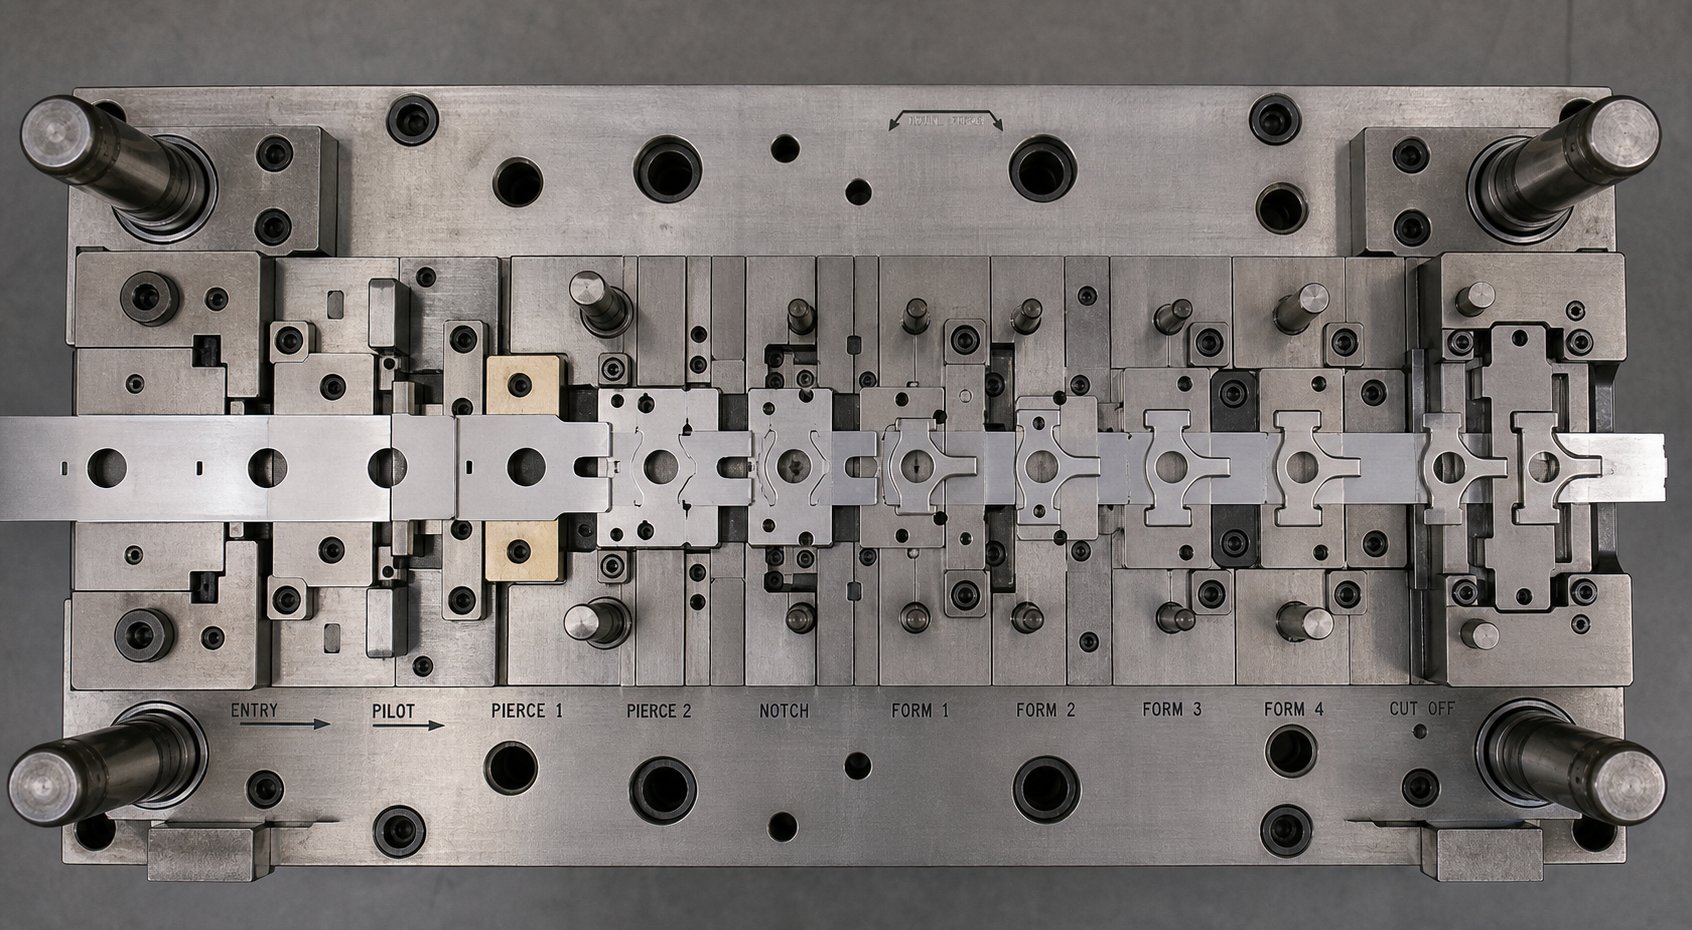
Isti alatni čelik, ista tonaža prese, isti lim -, ali sastav komponenti unutar matrice se dramatično mijenja u zavisnosti od toga da li koristite progresivnu, transfernu ili složenu konfiguraciju. Svaki tip kalupa za štancanje rješava drugačiji proizvodni problem, a taj problem diktira koje komponente su prisutne, a koje odsutne i kako preostale međusobno djeluju. Progresivna matrica posvećena brzom-štancanju konektora ne izgleda nimalo kao matrica za prijenos koja formira panele karoserije automobila, iako se obje oslanjaju na iste osnovne građevne blokove opisane u ranijim odjeljcima.
Razumijevanje koje komponente pripadaju kojem tipu kalupa - i zašto - sprječava pretjerano-inženjering jednostavnih alata i nedovoljno{3}}navođenje složenih alata.
Progresivne komponente matrice za -obradu traka velikog volumena
Progresivne matrice su najkomponentniji-tip kalupa za štancanje u redovnoj proizvodnji. Traka prolazi kroz više stanica unutar jednog bloka matrice, napredujući za jednu dužinu koraka po hodu pritiska, dok ostaje povezana sa nosećom trakom od početka do kraja. Dio se odvaja samo na krajnjoj stanici. Ovaj kontinuirani-strip pristup zahtijeva cijeli podsistem komponenti koje jednoj-stanici jednostavno nisu potrebne.
Pilot igle se pojavljuju na skoro svakoj stanici, re-registrujući traku prije nego što se započne svaka operacija rezanja ili formiranja. Podizači trake - opruge-igle ili šipke tipa šine- - podižu materijal između poteza tako da može napredovati bez zapinjanja za komponente matrice ispod. Zarezi za premosnicu, pozitivni i negativni, omogućavaju traku da prođe preko izbočenih čelika ili osovina za bregaste koji bi inače blokirali kretanje pomaka. Vodilice bočno ograničavaju traku, sprečavajući pomeranje koje bi pogrešno uskladilo karakteristike između stanica.
Sama noseća traka je element dizajna jedinstven za progresivne matrice. Inženjeri moraju ostaviti dovoljno materijala koji spaja susjedne dijelove kako bi održali integritet trake kroz sve stanice - preuski nosač i traka se kopča ili pokida; preširoko i materijalni otpad se penje. Dizajn nosača direktno utiče na postavljanje dizača, lokaciju pilot rupe i gde se zarezi za obilaznicu mogu postaviti bez slabljenja strukture.
Setovi matrica za progresivne metalne štancanje također sadrže komponente osjetljive na vrijeme{0}}. Skidači opruga moraju se stisnuti i otpustiti u skladu s uključenjem pilota. Oslobađanja za uvlačenje moraju se otvoriti pod tačno pravim uglom radilice kako bi se omogućilo napredovanje trake bez ometanja registracije. Ovi vremenski zahtjevi čine progresivne kalupe mehanički najkompleksnijom konfiguracijom, ali isplata je brzina -. Progresivno štancanje može brzo proizvesti velike serije malih dijelova sa preciznim tolerancijama dok istovremeno izvodi više operacija.
Komponente matrice za prijenos i ugniježđenje dijelova
Prijenosne matrice u potpunosti preokreću paradigmu{0}}upravljanja trakama. Umjesto da obradak ostane povezan sa nosećom trakom, prva stanica odmah isprazni ili odvoji dio od zavojnice. Od te tačke nadalje, pojedinačni blank putuje između stanica preko mehaničkog sistema za prijenos - prstiju, šina ili hodajućih greda koje podižu, pomiču i postavljaju dio na svaku uzastopnu stanicu matrice.
Ovo razdvajanje eliminiše potrebu za pilot-pinovima, podizačima trake, zarezima za obilaznicu i upravljanjem nosećom trakom. Umjesto njih, matrice za prijenos zahtijevaju drugačiji set komponenti fokusiran na lokaciju dijela, a ne na kontrolu trake:
- Vodiči za gnijezdo- precizni-obrađeni džepovi ili lokatori koji precizno pozicioniraju prazninu na svakoj stanici. Oni moraju omogućiti brzo punjenje, osigurati pozicionu tačnost unutar tolerancije i omogućiti brzo pražnjenje nakon svake operacije.Vodiči za gnijezdo bi također trebali uključivati{0}}ispravku od gluposti- dodatne funkcije za lociranje koje sprječavaju ne-nesimetrične dijelove da budu pogrešno postavljeni.
- Lokatori dijelova i mjerni klinovi- očvršćene igle ili blokovi koji upućuju na prethodno formirane karakteristike, ivice ili rupe kako bi se održala konzistentnost položaja kako se geometrija mijenja od stanice do stanice.
- Mehanizmi za podizanje i izbacivanje- pneumatski ili opružni- uređaji koji podižu gotovi dio dalje od gnijezda kako bi ga mehanizam za prijenos mogao uhvatiti za sljedeći potez.
- Karakteristike zračnosti prijenosne tračnice- reljefi urađeni u strukturu kalupa koji omogućavaju mehaničkim prstima ili hvataljkama da uđu i izađu bez sudara sa čelikom za formiranje ili dijelovima kalupa.
Odsustvo noseće trake daje matricama za prijenos značajnu prednost za određene primjene. Prenosno štancanje je pogodno za proizvodnju duboko izvučenih dijelova jer je blanko slobodan sa svih strana - nijedan nosač ne ograničava protok materijala u šupljinu za izvlačenje. Također je idealan za velike dijelove gdje bi progresivna traka bila nepraktično široka, ili za geometrije koje zahtijevaju operacije na obje strane radnog komada.
Aplikacije za automobilske kalupe za štancanje favoriziraju konfiguracije prijenosa upravo iz tog razloga. Velike ploče karoserije, strukturni nosači i duboko-izvučena kućišta zahtijevaju neograničen protok materijala i višesmjerno -formiranje koje bi povezana noseća traka fizički spriječila. Kompromis je brzina - mehanizama prijenosa koji kruže sporiji od progresivnog dodavanja trake - i trošak, budući da transferno štancanje zahtijeva više zasebnih kalupa umjesto jednog integriranog bloka matrice.
Složene i kombinovane konfiguracije matrica
Složene matrice predstavljaju fundamentalno drugačiji pristup rasporedu komponenti. Umjesto širenja operacija na više stanica, složena matrica istovremeno vrši sljepljivanje i bušenje u jednom pritisku - dajući gotov ravan dio jednim udarcem. Mehanički trik koji ovo čini mogućim je obrnuta konfiguracija gdje se uloge konvencionalnih komponenti obrću.
Kod standardne matrice, bušilica se postavlja na gornju cipelu, a otvor matrice nalazi se u donjoj. Složena matrica preokreće dio ovog rasporeda: matrica za sljepljivanje je postavljena u gornju cipelu, dok je probojna matrica smještena u donjoj. Istovremeno, probijajući udarci ugrađeni u donju cipelu guraju se prema gore kroz zazor dok se isječe od trake. Prazan je oboje izrezan od trake i probušen u istom potezu, zarobljen između gornjih i donjih reznih elemenata koji djeluju u suprotnim smjerovima.
Ovaj obrnuti raspored zahtijeva specijaliziranu komponentu koja se nalazi samo u složenim kalupima: raspršivač. Budući da je blanko izrezano u zatvorenu šupljinu kalupa bez ugaonog reljefa (šupljina mora ostati ravna-zida da bi se održala tačnost dimenzija), dio nema prirodni put za izlaz. Skidač - opružna-opterećena ili nokautirana-ploča koja klizi unutar šupljine matrice - gura gotovu zamjenu iz gornje matrice nakon svakog udarca. Bez toga, praznine bi se naslagale unutar šupljine i na kraju zaglavile alat.
Rezači su napravljeni od srednje-legiranog alatnog čelika kaljenog na 56-58 HRC i brušenog da slobodno klize unutar otvora matrice. Oni služe dvostrukoj funkciji: izbacuju dio i, tokom hoda rezanja, djeluju kao pritisni jastučić koji drži blanko ravnim dok probijajući udarci prodiru odozdo. Ovo proizvodi izrazito ravne dijelove - ključna prednost složenih kalupa u odnosu na progresivne konfiguracije gdje se dijelovi mogu savijati ili savijati tokom rezanja.
Kombinovane matrice dodatno zamagljuju liniju integracijom operacija rezanja i ne-sečenja u jednom potezu - probijanja i savijanja, reza i oblikovanja, ili sečenja i crtanja koji se izvode istovremeno. Oni zahtijevaju pažljivo sekvencioniranje komponenti unutar istog prostora matrice: elementi za sečenje moraju zahvatiti prije formiranja elemenata kako bi se spriječilo izobličenje materijala tokom smicanja, a pritisci opruga moraju biti izbalansirani kako bi se izbjeglo naginjanje radnog komada u sredini -hoda.
| Die Type | Jedinstvene komponente | Brzina proizvodnje | Part Complexity | Tipična primjena |
|---|---|---|---|---|
| Progresivna | Pilotne igle, podizači trake, obilazni urezi, vodilice zaliha, dizajn noseće trake, skidači opruga | Visoka (200-1500+ SPM za male dijelove) | Umjereno do visoko (ograničeno pričvršćivanjem trake) | Električni konektori, konzole, terminali, mali složeni dijelovi u velikom volumenu |
| Transfer | Vodiči za gnijezdo, lokatori dijelova, razmaci od tračnica za prijenos, mehanizmi za izbacivanje,{0}}funkcije zaštite od gluposti | Umjereno (15-80 SPM tipično) | Visoka (neograničena geometrija, duboka izvlačenja, više-bočnih karakteristika) | Automobilske karoserije, strukturne komponente, duboko-izvučena kućišta, veliki dijelovi |
| Compound | Skidač, ploča za izbacivanje, igle za prijenos, obrnuti raspored kalupa/probijanje, šupljina ravnog-zida | Umjereno do visoko | Niska (samo ravni dijelovi - zatamnjenje + pirsing) | Podloške, brtve, ravne lamele, prazni točkovi, bilo koji dio koji zahtijeva visoku ravnost |
| Kombinacija | Integrisano rezanje + oblikovanje čelika, sekvencijalno vreme zahvata, uravnoteženi opružni sistemi | Umjereno | Umjereno (rezanje + jedna operacija oblikovanja) | Dijelovi koji zahtijevaju rez i savijanje ili rezanje i crtanje u jednom potezu kako bi se smanjile stanice |
U-Sklapanje kalupa i uloge komponenti u nastajanju
Tradicionalna granica štancanog kalupa - rezanja, oblikovanja i izbacivanja - se širi. U-masterski sklop integriše operacije spajanja ili pričvršćivanja direktno u hod presa, eliminišući nizvodno rukovanje i sekundarne operacije. Komponente koje to omogućavaju uključuju u-stanice za umetanje matica ili klinova, setove klinča i nakovnja, mehanizme za postavljanje zakovica i-elektrode za zavarivanje.
Ovi dodaci značajno mijenjaju pejzaž komponenti. Progresivna matrica sa stanicom za montažu u-matrice treba dodatni kapacitet sile pritiska na toj stanici, lokaliziranu potpornu podršku u papučici matrice i koordinaciju vremena kako bi se osiguralo da se zatvarač umetne tek nakon što je oblikovanje završeno, ali prije nego što se dio odvoji od trake. Struktura matrice mora prihvatiti mehanizme za dovod zatvarača - cijevi za puhanje, dovode na stazama ili sisteme za izbacivanje - sve unutar omotača kalupa.
Izbor između progresivne, transferne, složene i kombinovane konfiguracije nije samo u vezi geometrije dijela ili obima proizvodnje. On određuje kompletan inventar komponenti, složenost sistema opruga, razrede materijala koji su potrebni za svaki radni element i na kraju inženjerski napor potreban da se specificira svaka dimenzija u alatu. Taj proces specifikacije - dimenzioniranja konstruktivnih članova prema tonaži, postavljanje zazora prema svojstvima materijala i izračunavanje sila opruge koje odgovaraju zahtjevima oblikovanja - je mjesto gdje se svo znanje o komponentama konvergira u jedan koherentan dizajn.
Dimenzioniranje komponenti i logika specifikacije u dizajnu alata za štancanje i kalupa
Znati šta svaka komponenta radi je jedna stvar. Znati kako ga dimenzionirati za određenu primjenu je mjesto gdje dizajn matrice postaje inženjering, a ne montaža. Svaka specifikacija alata za štancanje i matrice - debljine papuče, promjera vodećih klinova, sile opruge, vrijednosti zazora, veličine pilota - vodi do zahtjeva procesa. Tonaža prese, svojstva trake i geometrija dela su ulazi. Dimenzije komponenti su rezultati. Pogrešite matematiku i kocka se ili pod-izvodi ili se-uništava.
Disciplina ovdje je usklađivanje kapaciteta svake komponente sa silama i tolerancijama koje će stvarno naići u proizvodnji - ništa više, ništa manje. Pre-dimenzioniranje troši materijal i kapacitet prese. Nedovoljna -dimenzija izaziva skretanje, habanje i rani kvar. Cilj je precizno inženjerstvo: svaka dimenzija opravdana proračunom ili poznatim pravilom projektovanja.
Dimenzioniranje strukturnih komponenti za tonažu presovanja
Tonaža presa je početna varijabla za dimenzioniranje strukturnih komponenti. Ukupna sila rezanja i oblikovanja koju matrica mora izdržati diktira minimalne zahtjeve za papuče kalupa, klinove za vođenje i podloge - komponente koje apsorbiraju i distribuiraju tu silu bez skretanja izvan prihvatljivih granica.
Debljina papuče matrice se mjeri direktno s tonažom i površinom matrice. Za veći otisak matrice pod većom tonažom potrebna je deblja cipela kako bi se spriječilo naginjanje u središnjem rasponu. Iako ne postoji univerzalna formula za svaku primjenu, iskusni inženjeri alata koriste analizu konačnih elemenata ili utvrđene smjernice da ciljaju ugib ispod 0,001 in. pod punim opterećenjem. Za progresivne kalupe umjerene-tonaže (ispod 100 tona), cipele u rasponu debljine 2,0-3,0 inča su uobičajene. Primjena velike{11}}tonaže - automobilske vučne mase veće od 500 tona - mogu zahtijevati cipele debljine 4,0 inča ili deblje, ponekad ojačane rebrima ili T-prorezima kako bi se maksimizirala krutost bez prekomjerne težine.
Prečnik vođice sledi sličnu logiku. Igle moraju izdržati savijanje pod bočnim silama koje nastaju tokom rezanja i oblikovanja. Veće matrice veće tonaže i šire trake zahtijevaju veće-igle promjera - obično u rasponu od 1,5 in. za male kalupe do 3.0 in. ili više za velike setove kalupa za prijenos. Sistemi za vođenje kugličnih{9}}ležaja podnose veće brzine i čvršće poravnanje, ali zahtijevaju još preciznije tolerancije provrta u čaurama.
Debljina pozadinske ploče određena je razlikom tvrdoće između glava probijača i papuče matrice. Standardne podloge imaju debljinu od 0,500-0,750 inča, očvrsnute na 58-62 HRC. Kritično pitanje dimenzioniranja nije samo debljina - već je i to da li je površina ploče dovoljno velika da se koncentrisano opterećenje udarcem širi ispod granice popuštanja materijala za cipele ispod nje. Grupa proboja malog prečnika koncentrisana u jednoj oblasti može zahtevati deblju ili širu podložnu ploču od jednog velikog udarca koji raspoređuje silu na širi otisak.
Specifikacija zazora na osnovu materijala i debljine
Razmak od proboja-do-je najvažnija dimenzija po-strani u bilo kojoj operaciji rezanja. Naveden je kao procenat debljine obratka, a taj procenat varira u zavisnosti od vrste materijala, tvrdoće i željenog kvaliteta ivice.
Općenita početna tačka za meki čelik je približno 10% debljine materijala po strani. Za traku od mekog čelika od 0,060 inča, to znači 0,006 in. razmaka po strani - ili 0,012 in. ukupne razlike u prečniku između proboja i dugmeta za matrice. Ali ova se osnovna linija značajno pomiče sa svojstvima materijala:
- Meki materijali (aluminijum, bakar, mesing)- 5-8% po strani. Manji zazor proizvodi čistije rezove jer bi se duktilni materijal inače rastezao i prevrnuo prije loma.
- Blagi čelik i nisko{0}}ugljični razredi- 8-12% po strani. Standardni raspon koji balansira kvalitet rezanja i vijek trajanja alata.
- Čelik{0}}visoke čvrstoće i nerđajući čelik- 12-18% po strani. Tvrđi materijali razvijaju veće sile rezanja; povećani klirens smanjuje silu potrebnu za pokretanje loma i minimizira habanje udarca.
- Napredni čelici visoke čvrstoće (AHSS)- 15-20% po strani. Ovi razredi zahtijevaju još više zazora zbog njihove otpornosti na početak loma. Manji zazori uzrokuju sekundarno smicanje, dramatično ubrzavajući habanje proboja.
Sama kalkulacija je jednostavna: pomnožite debljinu materijala sa preporučenim postotkom da dobijete -razmak po strani. Ali inženjerska prosudba leži u odabiru pravog procenta - i taj izbor zavisi od prioriteta. Manji razmak stvara manje neravnine i čistije rezne trake, ali skraćuje vijek trajanja alata i povećava silu rezanja. Veći zazor produžava intervale oštrenja, ali proizvodi veće neravnine i više prevrtanja rubova. Kao što navodi MISUMI-jevo inženjersko uputstvo, savremeni razvoj sve više favorizuje vrednosti zazora od 11-20% kako bi se smanjilo opterećenje alata i produžio radni vek, čak i uz male troškove estetike ivica.
Dimenzioniranje pilot pina slijedi drugačiju logiku. Prečnik igle je specificiran u odnosu na pilot rupu - tipično 0,001-0,002 in. manju veličinu kako bi se omogućio nesmetan ulazak bez deformisanja ivica rupe. Sama pilot rupa je probušena na ranoj stanici i mora se držati uskim tolerancijama (obično +0.0005/-0,0000 in.) kako bi igla mogla precizno registrirati traku na nizvodnim stanicama. Previše razmaka između igle i rupe narušava svrhu pilotiranja; premalo uzrokuje izduženje rupe u ponovljenim ciklusima.
Zazor vodećih klinova unutar čaura radi na potpuno drugačijoj skali. Precizne progresivne matrice obično određuju namještanje vodećih klinova unutar 0,005 mm (0,0002 in.) kako bi se održalo gornje{4}}na-donje poravnanje pod punom tonažom. Sistemi za vođenje kugličnih-ležaja postižu još čvršće poravnanje tako što u potpunosti eliminišu varijablu zazora - kuglice prednaprezanja između osovinice i čahure, stvarajući nultu efektivnu igru tokom hoda.
Razmatranje dizajna za složenu geometriju dijelova
Jednostavne operacije ravnog reza i probijanja slijede gore navedena pravila za dimenzioniranje uz minimalne komplikacije. Složena geometrija dijelova - duboko izvlačenje, više- savijanja, stepenasti oblici i složene krive - uvodi dodatne varijable specifikacije koje međusobno djeluju na ne-linearne načine.
Operacije crtanja predstavljaju najjasniji primjer. Ploča matrice (držač praznog materijala ili pločica za izvlačenje) mora isporučiti dovoljnu snagu da spriječi gužvanje bez prekomjernog-ograničavanja materijala i izazivanja cijepanja.Kako objašnjava stručnjak za štancanje Art Hedrick, čak i manji otklon u pločici za crtanje dovodi do gubitka kontrole protoka - nabora između površine pločice i površine matrice. Debljina jastučića mora biti otporna na savijanje pod punom silom držanja blanka- dok se uklapa u ograničenja visine zatvarača. Sama sila je tipično 25-33% sile izvlačenja za jednostavne cilindrične ljuske, ali složeni oblici mogu zahtijevati simulaciju konačnih elemenata da bi se odredila stvarna raspodjela pritiska držača blanka.
Geometrija crteža dodaje još jedan sloj. Ravni jastučići rade za okrugle školjke i pravokutne kutije sa ravnim prirubnicama. Konturirani dijelovi - automobilski blatobrani, unutrašnja vrata, strukturne šine - trebaju oblikovane jastučiće koji prate površinu veziva dijela. Nerazvojivi omotač (gdje jastučić prisiljava materijal da se zakopča prije kontakta s udarcem) stvara rastezanje u središtu dijela, što je korisno za određene geometrije, ali može stvoriti površinske defekte na pločama klase A gdje je izgled bitan.
Oblikovanje čeličnih profila zahtijeva posebnu pažnju na radijuse. Unutrašnji radijusi savijanja manji od debljine materijala stvaraju koncentraciju naprezanja koja puca na radni komad. Radijusi kalupa su preveliki otpadni materijal jer zahtijevaju veću dubinu izvlačenja. Odnos između radijusa nosa proboja, radijusa otvaranja matrice i debljine materijala određuje da li je operacija izvlačenje, rastezanje ili kombinacija - i svaki način zahtijeva različite proračune sile i različite specifikacije opruge za držač blanka.
Razmak i količina dizača ovise o širini trake, debljini materijala i težini koju dizači moraju podnijeti. Čelična traka širine 6- od 0,060 inča je znatno teža po linearnoj stopi od trake širine 1 in od aluminijuma od 0,020 inča - i zahtijeva više podizača, jače opruge i veće sile podizanja da bi se podigao čisto tokom hranjenja. Previše udaljeni dizači na širokim trakama omogućavaju materijalu da klone između potpornih tačaka, stvarajući talas koji ometa preciznost pilotiranja.
Ove interakcijske varijable - tonaža, klirens, sila jastučića, radijusi formiranja, brzine opruga i opterećenja podizača - su mjesta gdje specifikacija alata za štancanje i matrice postaje zaista složena. Promjena jednog parametra prelazi u druge: povećanje dubine izvlačenja zahtijeva veću silu držača-, što zahtijeva čvršće azotne opruge, što dodaje težinu gornjoj matrici, što zahtijeva deblje cipele kako bi se oduprle dodatnim momentnim opterećenjima. Svaka odluka ima nizvodne posledice koje iskusni inženjeri prate kroz ceo sistem pre nego što se posvete projektu.
Za ne-odluke o standardnoj veličini - posebno kada geometrija dijela forsira neobične interakcije komponenti ili obrasce toka materijala koji se ne uklapaju u standardne referentne tabele -, saradnja sa specijalizovanim partnerima za alate postaje praktična, a ne opciona.YICHENnudi prilagođena rješenja kalupa za štancanje posebno za ove-intenzivne izazove dizajna, povezujući inženjere alata s resursima za optimizaciju strukture matrice, inženjering za čišćenje i analizu protoka materijala kada se standardni kataloški proračuni više ne primjenjuju. Ova vrsta podrške je najvrednija tokom faze specifikacije, pre nego što se alatni čelik reže i greške postanu skupe za ispravljanje.
Logika specifikacije daje svakoj komponenti njene dimenzije na papiru. Ono što se dešava nakon što te komponente odu u proizvodnju - kako se troše, kada pokvare i da li ih zamijeniti standardnim ili prilagođenim alternativama - definira stvarni-svjetski životni ciklus matrice i dugoročne-cijene njenog održavanja.
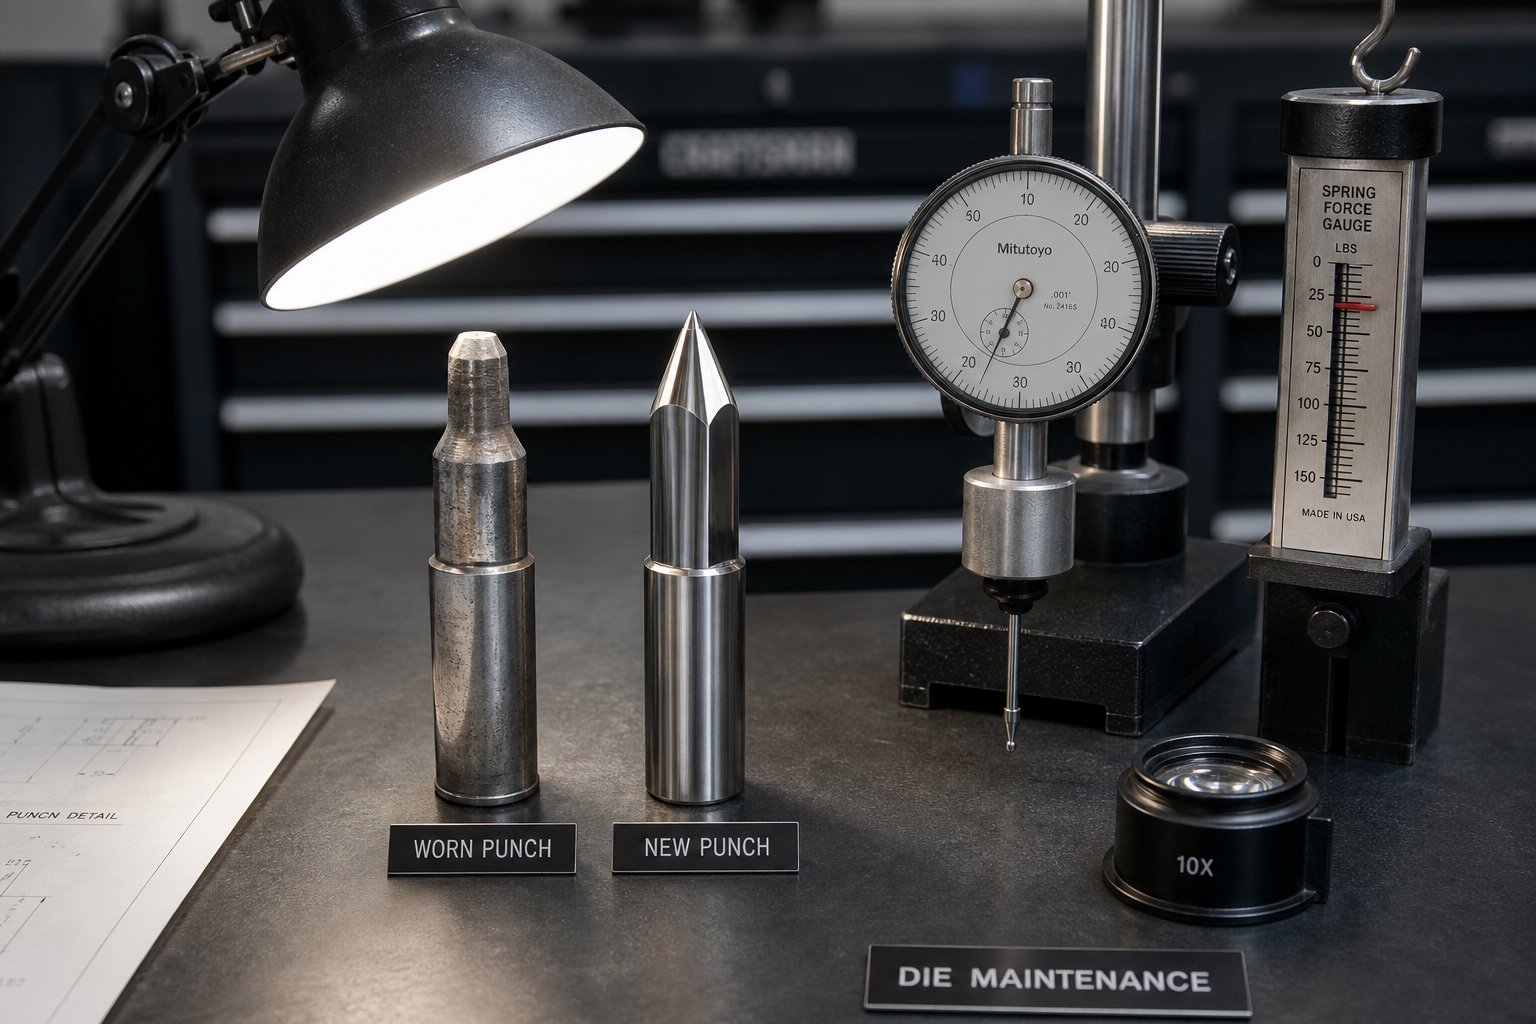
Odluke o održavanju i nabavci komponenti kalupa
Svaka komponenta matrice ima ograničen vijek trajanja. Udarci su tupi, opruge se zamaraju, vodilice se postižu, a dugmad na matrici gube geometriju jednim pritiskom na pritisak. Nijedan od ovih kvarova se ne dešava iznenada u većini slučajeva - oni se razvijaju kao mjerljivi obrasci habanja koje iskusni inženjeri alata nauče čitati kao dijagnostičke signale. Razlika između operacije štancanja koja radi profitabilno i jednog trošnog novca na neplanirani zastoj često se svodi na jedno pitanje: da li se istrošite prije nego što postane neuspjeh ili poslije?
Jednako je važna i odluka o izvoru koja prati svaki događaj održavanja. Kada komponenta dostigne kraj-životnog vijeka-, da li izvlačite standardnu zamjenu matrice iz kataloga ili aplikacija zahtijeva prilagođeni-konstruirani dio? Taj izbor utiče na vrijeme isporuke, cijenu i na kraju da li popravljena matrica radi jednako dobro - ili bolja od - kada je bila nova.
Prepoznavanje uzoraka habanja i zakazivanje održavanja
Štancane matrice ne najavljuju njihovu degradaciju ni jednim dramatičnim događajem. Oni šapuću kroz postepeno mijenjanje kvaliteta dijela - šiljak koji raste za nekoliko hiljaditih dionica, kritična dimenzija koja se pomjera prema ivici tolerancije, opterećenje presa puže prema gore pomakom za smjenom. Rano prepoznavanje ovih signala je ono što razdvaja preventivno održavanje od hitne popravke.
Najpouzdaniji indikatori istrošenosti mapiraju se direktno na određene komponente kalupa:
Zaokruživanje vrha bušotineje najraniji i najčešći znak istrošenosti reznih dijelova. Kako radijus rezne ivice raste od upotrebe, potrebno je više sile da bi se došlo do loma materijala. mjerljivi rezultat? Visina neravnina se povećava na dijelovima za štancanje. Svježi proboj koji proizvodi neravnine od 0,001 in, a koji sada proizvodi ivice od 0,003 in, izgubio je značajnu oštrinu rubova. Mnoge trgovine postavljaju granični iznos-visine - obično 10% debljine materijala - kao okidač za ponovno oštrenje.
Vodič za bodovanjepojavljuje se kao vidljive ogrebotine ili tragovi nagrizanja na površini igle. To ne znači da je klin pokvario -, već znači da se papuče matrice pogrešno usmjeravaju pod opterećenjem, prisiljavajući iglu da apsorbira bočne sile koje nije dizajnirano da nosi. Bodovanje je simptom strukturalnog problema: labavost presa, trošenje bloka pete ili neadekvatno upravljanje bočnom silom. Zamjena zarezane igle bez otklanjanja osnovnog uzroka jamči da će zamjena postići jednako brz rezultat.
Propadanje sile oprugeje nevidljiv dok ga ne izmjerite. Opruga koja je isporučila 500 lbs sile na radnoj visini kada je nova može isporučiti samo 380 lbs nakon 200.000 ciklusa - gubitak od 24% koji se manifestuje kao nekonzistentno skidanje, povlačenje ili promjenjiva dubina oblikovanja. Iskusni servisi mjere snagu opruge kalibriranim mjeračem u predviđenim intervalima umjesto da čekaju da se kvalitet dijelova pogorša.
Die dugme zvonce{0}}usta- postepeno povećanje i zaokruživanje rezne ivice dugmeta matrice na njenoj ulaznoj strani - direktno utiče na zadržavanje udubljenja i kvalitet ivice-ivice. Kako ulazni radijus raste, materijal se kotrlja prema unutra prije loma, stvarajući veće zone prevrtanja na utisnutom dijelu. U teškim slučajevima, otvor zvona{5}} omogućava puževima da se povuku kroz prošireni otvor i slete na površinu kalupa.
Strukturirana kadenca održavanja povezuje ove indikatore sa intervalima akcije:
- Komponente za rezanje (probijači, dugmad, čelici za obrezivanje)- Pregledajte svakih 50.000-100.000 udaraca. Izmjerite visinu ivica i širinu svijetle trake na dijelovima uzorka. Ponovo naoštrite kada oštrica pređe prag. Tipično ponovno oštrenje uklanja 0,002-0,004 in. po mljevenju. Pratite kumulativno uklanjanje do predviđanja zamjene.
- Sistemi za vođenje (igle, čahure, blokovi za petu)- Pregledajte jednom sedmično ili svakih 100.000-300.000 udaraca. Provjerite zareze, izmjerite razmak između osovinice i čahure pomoću indikatora. Zamijenite čahure kada zazor premaši 0,001 in. iznad specifikacije.
- Sistemi opruga (dizalice, cilindri sa azotom, uretanski jastučići)- Testirajte izlaznu snagu mjesečno ili svakih 100.000 udaraca koristeći tester opruge ili mjerač sile. Zamijenite mehaničke opruge kada sila padne ispod 85% nazivne vrijednosti. Provjerite pritisak dušične opruge pri svakom postavljanju matrice.
- Komponente kontrole trake (pilotne igle, dizači, vodilice)- Pregledajte svakih 100.000-200.000 udaraca. Izmjerite istrošenost prečnika pilotske osovinice. Provjerite snagu opruge podizača i potvrdite da visina dizanja zadovoljava specifikaciju. Zamijenite istrošene pilote prije nego što izduženje rupe postane problem registracije.
- Konstrukcijske komponente (papuče, podložne ploče, tiple)- Revizija pune dimenzije tokom glavnog remonta (godišnje ili svakih 500.000-1.000.000 udaraca). Provjerite ravnost i paralelnost cipele. Zamijenite podloge koje pokazuju bilo kakvu površinsku deformaciju ili tragove ugradnje.
Ključni uvid iz operacija koje izvode kalupe i linije za štancanje pri velikom obimu: trendovi snage i sile služe kao sistem ranog upozorenja čak i prije promjene kvaliteta dijela. Stalni porast opterećenja presa, potrošnje struje ili energije po hodu često signalizira otupljenje oštrice ili povećano trenje - što podstiče akciju održavanja prije nego što se stopa otpadaka poveća. Prodavnice koje koriste SPC na kritičnim dimenzijama mogu otkriti Cp/Cpk pomak koji je u korelaciji sa habanjem komponenti, pokrećući inspekciju prije nego što se granice tolerancije prekrše.
Praktične mjere{0}}produženja vijeka dopunjuju planirano održavanje. Prevlake alata - TiN, CrN ili DLC nanesene na proboje i čelike za oblikovanje - smanjuju trenje i produžavaju intervale između ponovnog oštrenja za 30-50%. Pravilno podmazivanje usklađeno s materijalom izratka sprječava habanje ljepila (nagrizanje) koje ubrzava degradaciju rubova. Planiranjem preventivnih remonta na 70-80% očekivanog vijeka trajanja izbjegava se rizik od kvarova na sredini ciklusa koji zaustavljaju proizvodnju i troškove popravki.
Kada su standardne komponente kataloga dovoljne
Nije svaka istrošena komponenta potrebna prilagođena zamjena. Industrija komponenti za štancanje podržava robustan kataloški ekosistem - standardnih proboja, dugmadi za matrice, igle za vođenje, čahure, opruge i držače dostupne u hiljadama veličina i konfiguracija od više dobavljača. Za uobičajene geometrije i standardne konfiguracije kalupa, kataloški dijelovi nude uvjerljive prednosti.
brzina:Standardna opruga ili okrugli bušilica se isporučuju u roku od nekoliko dana, ponekad sljedećeg-dana. Kada je proizvodnja prekinuta i komponenti je potrebna hitna zamjena, dostupnost kataloga u potpunosti eliminira vrijeme izrade inženjeringa.
Cijena:Standardni delovi se proizvode u ogromnim količinama, amortizujući troškove alata i sistema kvaliteta u milionima jedinica. Dugme za katalošku matricu košta samo djelić prilagođenog-ekvivalenta strojno obrađenog od istog alatnog čelika.
Dokazana pouzdanost:Standardne komponente za štancanje utjelovljuju decenije kolektivnog inženjerskog usavršavanja. Njihove dimenzije su u skladu sa industrijskim specifikacijama (ISO, DIN, NAAMS), a njihovi podaci o performansama - ocjena opterećenja, vijek trajanja, tolerancije dimenzija - su dobro-dokumentirani i javno dostupni. Kada navedete standardnu komponentu, znate šta dobijate bez prilagođenog kvalifikacionog testiranja.
Više izvora:Standardne komponente su dostupne od brojnih dobavljača u različitim regijama. Ako se jedan dobavljač suoči s prekidom, postoje alternative. Ova otpornost lanca snabdijevanja je posebno vrijedna za velike-matrice za štancanje gdje jedna komponenta koja nedostaje može da miruje cijelu liniju presa.
Odluka o korištenju standardnih dijelova je jednostavna kada su ispunjeni ovi uvjeti: tražena geometrija odgovara kataloškoj ponudi, vrijednosti zazora su unutar standardnih raspona, klasa materijala i tvrdoća su u skladu s onim što dobavljači zalihe, a aplikacija ne nameće neobične puteve opterećenja ili uvjete okoline koji premašuju standardne ocjene komponenti.
Za većinu zamjena za održavanje - ponovo naoštrene proboje vraćene na osnovni promjer, istrošene čahure zamijenjene kataloškim ekvivalentima, umorne opruge zamijenjene za istu-boju{2}}kodirane zamjenske standardne komponente - su ispravan i ekonomičan izbor. Inženjering je već urađen. Testiranje je već dokazano. Lanac snabdevanja je već izgrađen.
Odabir prilagođenih{0}}inženjerskih komponenti za složene aplikacije
Standardni katalozi rješavaju uobičajene probleme. Ali operacije kalupa i štancanja često predstavljaju probleme koji nisu uobičajene - ne-standardne geometrije probijanja diktirane složenim karakteristikama dijelova, neuobičajenim zazorima koje zahtijevaju egzotični materijali, vlasničkim konfiguracijama podizača vođenim jedinstvenim rasporedom traka, ili dizajnom zaobilaznog zareza koje nema u katalogu.
Prilagođene komponente za štancanje postaju neophodne kada postoji bilo koji od ovih uslova:
- Ne-nestandardne dozvole- materijali radnog komada izvan tipičnog raspona od blagog-čelika-do-nerđajućeg čelika (berilij bakar, titanijum, napredni čelici visoke{4}}čvrstoće) koji zahtijevaju zazore koje ne nudi standardno dugme za matrice.
- Složeni profili za bušenjeProboji u obliku - koji odgovaraju karakteristikama vlasničkog dijela koji ne odgovaraju nijednoj geometriji kataloga. Za njih je potrebno žičano-EDM ili precizno brušenje od sirovog alatnog čelika.
- Neobično zadržavanje ili montaža- komponente koje se moraju integrirati sa zastarjelim strukturama kalupa koristeći ne-standardne konfiguracije za montažu, uzorke rupa ili metode zadržavanja.
- Integrirane funkcionalne komponente- elementi koji kombinuju više funkcija (podizač koji takođe služi kao igla za merenje, ili umetak za skidanje koji uključuje reljef premosnice) koji ne postoje kao pojedinačne kataloške stavke.
- Aplikacije{0}}kritične za performanse- situacije u kojima standardne tolerancije nisu dovoljno čvrste, standardni materijali nisu dovoljno čvrsti ili standardni premazi ne odolijevaju specifičnom mehanizmu habanja u igri.
Poređenje ukupnih troškova između prilagođenih i standardnih nije samo jedinična cijena. Prilagođene komponente nose vrijeme za inženjering, troškove alata, kvalifikaciona testiranja, duže vrijeme isporuke i ovisnost o jednom-izvoru. Ali oni također pružaju optimizirane performanse, produžene intervale održavanja i mogućnost rješavanja problema koje standardni dijelovi u osnovi ne mogu riješiti. Za-proizvodnju velikog obima, ta prednost performansi se sastoji u milionima ciklusa - prilagođeni udar koji traje 500.000 udaraca između ponovnog oštrenja u odnosu na standardni proboj koji zahtijeva održavanje svakih 100.000 udaraca predstavlja 5x smanjenje zastoja.
Praktični okvir donošenja odluka odražava ono što zajednica nabavke inženjera preporučuje: koristite standardne dijelove gdje god oni adekvatno ispunjavaju zahtjeve, rezervirajte prilagođene komponente za aplikacije gdje standardna rješenja nisu uspješna i razmotrite modificirane standardne dijelove - stavke iz kataloga sa sekundarnim operacijama obrade - kao sredinu kada je komponenta 80% direktno iz kataloga, a preostala se može dodati kroz ciljne modifikacije.
Za inženjere koji se suočavaju sa izazovima prilagođenih komponenti - posebno dizajnom-teškim problemima koji uključuju kontrolu ivica, optimizaciju zazora za egzotične materijale, složene konfiguracije podizača ili zaobilaznog zareza ili vlasničke geometrije oblikovanja - specijalizirani partneri za alate nude i inženjersku podršku i proizvodne kapacitete koje opće namjene nemaju mašinske radionice.YICHENpruža prilagođena rješenja komponenti kalupa za štancanje koje obuhvataju strukturu kalupa kroz inženjering pojedinačnih komponenti, podržavajući punu specifikaciju od-do-proizvodnog ciklusa za ne-standardne aplikacije gdje kataloška ponuda dostiže svoje granice. Ova vrsta partnerstva je najvrjednija kada je izazov komponente istinski nov - ne jednostavna zamjena veličine, već problem dizajna koji zahtijeva stručnost alata da bi se ispravno riješio prvi put.
Bilo da je standardna ili prilagođena, svaka odluka o izvoru vraća se u ciklus održavanja. Standardne komponente pojednostavljuju buduće zamjene jer je lanac nabavke već uspostavljen. Prilagođene komponente zahtijevaju dokumentaciju - detaljne crteže, specifikacije materijala i zapise o toplinskoj-obradi - tako da se sljedeća zamjena može proizvesti identično bez re-inženjeringa od nule. Prodavnice koje profitabilno upravljaju tokom svog punog životnog ciklusa su one koje ovu odluku donose namjerno pri svakom događaju održavanja, balansirajući trenutnu dostupnost s-dugoročnim performansama i izgrađujući historiju komponenti koja svaku narednu odluku čini bržom i informiranijom.
Često postavljana pitanja o komponentama kalupa za štancanje
1. Koje su glavne komponente matrice za štancanje?
Matrica za štancanje sastoji se od nekoliko grupa komponenti koje rade zajedno: strukturalnih temeljnih dijelova (papuče, vodeće igle, čahure, blokovi pete, podložne ploče), komponente za rezanje i oblikovanje (probijači, matrica, čelik za oblikovanje), elementi za kontrolu trake (pilotne igle, podizači, vodilice, obilazni zarezi), opružni sistemi (mehaničke opruge za nitrogenski umetnuti plin, opruge mehaničkog nitrogenskog umetnog plina). ploča. Svaka grupa ima specifičnu mehaničku funkciju, a njihova koordinirana interakcija tokom svakog pritiska presovanja određuje kvalitet dela, vijek trajanja alata i efikasnost proizvodnje.
2. Kako odrediti ispravan zazor-od-ubijanja?
Razmak od proboja-do-matrice je određen kao postotak debljine materijala obratka po strani. Za meki čelik, standardna početna tačka je približno 10% po strani. Mekši materijali kao što je aluminij koriste 5-8%, dok čelici visoke{9}}trebaju 12-18% ili više. Izbor balansira kvalitet rezanja i vijek trajanja alata - manji zazor proizvodi manje neravnine, ali ubrzava habanje proboja, dok širi zazor produžava intervale oštrenja, ali povećava prevrtanje rubova. Kvalitet materijala, debljina, brzina presovanja i željeni kvalitet rubova sve su faktori u konačnoj specifikaciji.
3. Koja je svrha zaobilaznih zareza u kalupima za progresivno štancanje?
Zarezi za premosnicu omogućavaju razmak materijala trake da pređe preko ili oko komponenti matrice koje strše iznad ravnine kretanja trake tokom uvlačenja. Negativni obilazni zarezi uklanjaju materijal sa trake na ranijoj stanici, stvarajući prazninu koja uklanja prepreku. Pozitivni obilazni zarezi rasterećuju ili oblikuju samu komponentu matrice tako da traka može proći preko nje. Dizajniranje ovih zareza zahtijeva balansiranje čvrstoće trake u odnosu na potrebe za razmakom - uklanjanje previše materijala slabi nosač, dok nedovoljno rasterećenje uzrokuje zaglavljivanje i pogrešno uvlačenje. YICHEN (https://www.yichen-group.com/stamping-die/) podržava inženjere sa prilagođenim rješenjima za složene konfiguracije zaobilaznog zareza u progresivnim aplikacijama.
4. Kada treba koristiti dušične plinske opruge umjesto mehaničkih opruga?
Azotne plinske opruge su poželjnije kada primjena zahtijeva veću izlaznu snagu zbog manjeg otiska, konzistentniju isporuku sile u cijelom hodu ili kada operacije formiranja zahtijevaju ujednačen pritisak-pritisaka držanja praznine u cijeloj dubini izvlačenja. Za razliku od mehaničkih opruga koje linearno povećavaju silu sa kompresijom, dušične opruge pružaju relativno ravnu krivulju sile. Takođe isporučuju silu odmah bez žrtvovanja prednaprezanja, čineći čitavu dužinu hoda dostupnom kao radni hod. Kompromisi uključuju veći trošak, potrebu za praćenjem pritiska kako bi se otkrila degradacija zaptivača i preporučena ograničenja putovanja od 85% nominalnog kapaciteta za produženje radnog veka.
5. Kako birate između standardnog kataloga i prilagođenih-konstruiranih komponenti kalupa?
Koristite standardne kataloške komponente kada se tražena geometrija, razmak, klasa materijala i nosivost podudaraju s dostupnim ponudama - one se isporučuju brže, koštaju manje i imaju dokazanu pouzdanost iz decenija usavršavanja. Prilagođene-inžinjering komponente postaju neophodne kada aplikacije uključuju nestandardne razmake za egzotične materijale, složene profile bušenja koji odgovaraju karakteristikama vlasničkog dijela, integrirane više{4}}funkcijske elemente ili kritične situacije-u kojima standardne tolerancije ili materijali nisu dovoljni. Za -proizvodnju velikog obima, prilagođeni dijelovi koji traju 5x duže između održavanja mogu opravdati svoje veće početne troškove kroz smanjeno vrijeme zastoja. Specijalizirani partneri kao što je YICHEN (https://www.yichen-group.com/stamping-die/) pružaju potpunu inženjersku podršku za ne-izazove sa nestandardnim komponentama, koji obuhvataju dizajn kroz proizvodnju.




